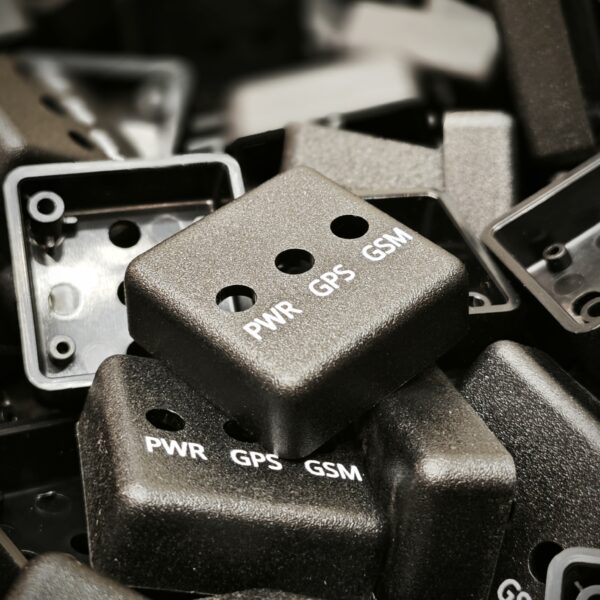
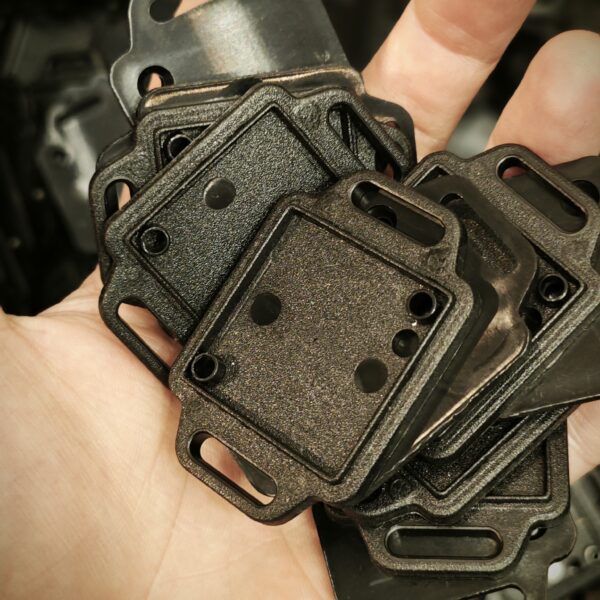
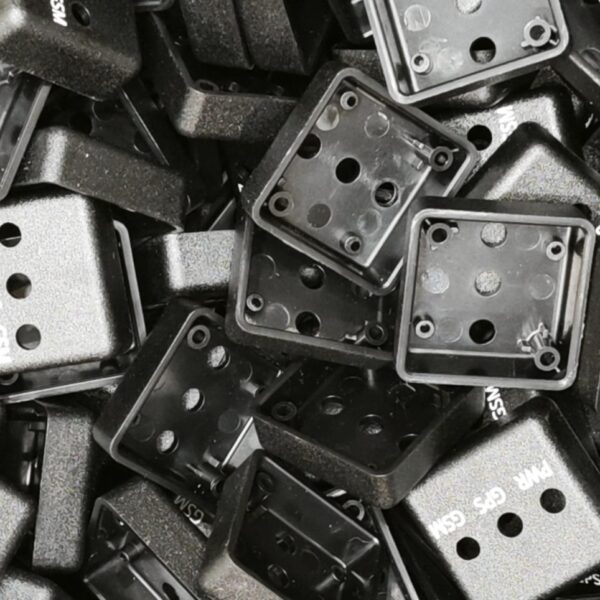
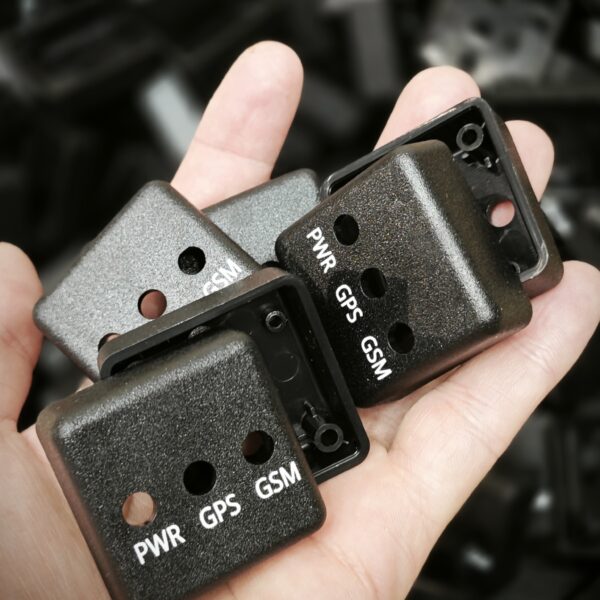
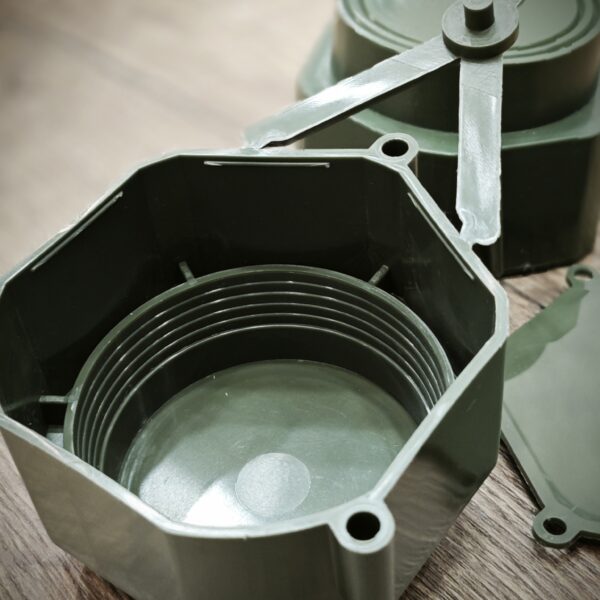
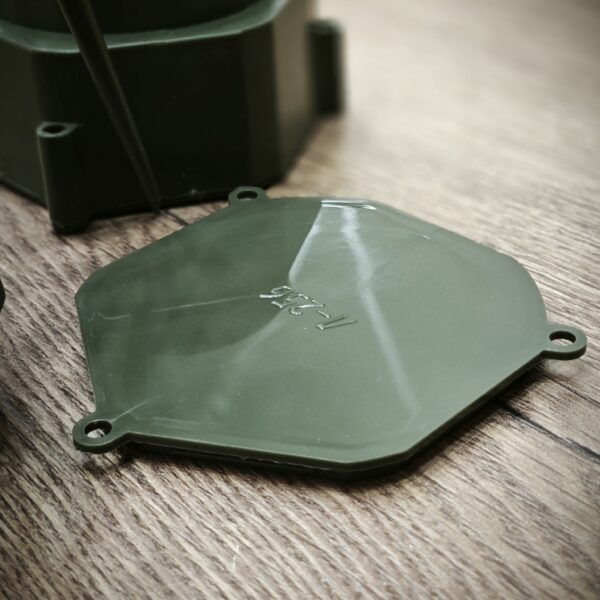
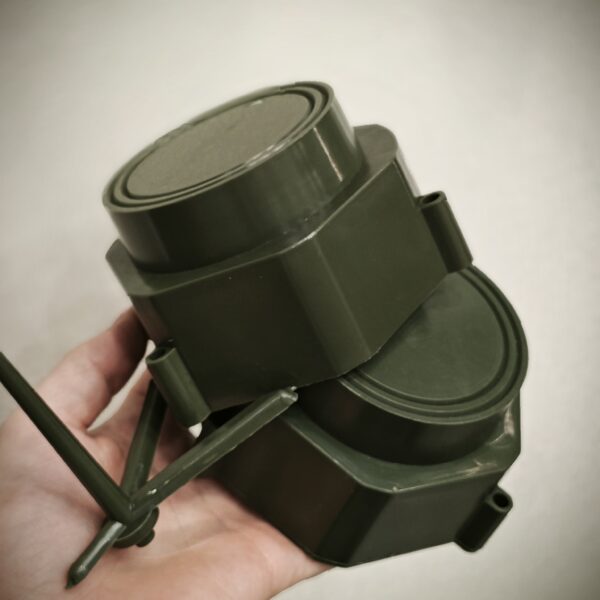
Литье пластмасс под давлением на ТПА применяют для серийного изготовления деталей из термопластов в металлической пресс-форме. Технология позволяет воспроизводить геометрию, фактуру и конструктивные элементы изделия в пределах согласованных требований. Заказчик оценивает результат по конкретным признакам: детали собираются без подгонки, выдерживают рабочие нагрузки и соответствуют чертежу. Поэтому обсуждение заказа начинаем с назначения изделия, материала и планируемого объема выпуска. Эти данные определяют требования к оснастке, оборудованию и контролю партии.
До запуска производства важно связать конструкцию детали с условиями ее изготовления. Одной трехмерной модели для этого недостаточно. Нужны сведения о посадочных размерах, температуре эксплуатации, нагрузках и требованиях к поверхности. В статье разберем, как эти исходные данные влияют на литье, стоимость заказа и подготовку серийного выпуска.
Как происходит литье пластмасс на ТПА?
Термопластавтомат подготавливает расплав полимера, впрыскивает его в закрытую пресс-форму и обеспечивает заданную последовательность операций. После охлаждения деталь извлекают, затем цикл повторяют. ТПА состоит из узла пластикации и впрыска, узла смыкания и системы управления. Для работы также требуются средства подготовки материала и поддержания температуры оснастки. Состав производственного комплекса подбирают под конкретную деталь и выбранное сырье.
В типовом шнековом ТПА гранулы поступают из бункера в материальный цилиндр. Нагреватели и механическая работа вращающегося шнека обеспечивают пластикацию материала. Перед шнеком накапливается порция расплава для очередного впрыска. Затем шнек движется вперед и подает расплав через сопло и литниковую систему в формующие полости. Узел смыкания удерживает половины формы закрытыми, противодействуя давлению расплава.
Заполнение полости еще не завершает формование. После него следует выдержка под давлением, которая компенсирует объемную усадку, пока через впускной участок поступает дополнительный материал. Охлаждение продолжается до состояния, при котором изделие выдерживает извлечение с сохранением заданной геометрии. Затем форма раскрывается, а система выталкивания освобождает деталь. Подготовка следующей порции расплава обычно совмещается с частью периода охлаждения. Совмещение этих операций учитываем при расчете производительности.
При подборе машины учитываем объем впрыска, характеристики узла пластикации и требуемое усилие смыкания. Последнее связано с площадью проекции отливки и давлением в полости формы. Масса изделия сама по себе не определяет подходящий термопластавтомат. Дополнительно проверяем установочные размеры оснастки, расстояние между колоннами, ход раскрытия и условия извлечения. Для многогнездной формы рассчитываем суммарный объем отливок одного цикла с учетом литниковой системы. Ошибка на этом этапе отражается на стабильности процесса и производительности. Также сопоставляем требуемую скорость впрыска с характеристиками машины. Это важно для тонкостенных изделий с протяженным путем течения расплава.
Давление впрыска и усилие смыкания учитываем как разные параметры. Первое характеризует воздействие на расплав при заполнении, второе - силу удержания формы в закрытом состоянии. Их значения проверяем раздельно при подборе оборудования и настройке процесса.
Для оценки длительности цикла рассматриваем толщину стенок, свойства полимера, охлаждение и операции извлечения. Универсального времени цикла нет. Сокращать охлаждение без проверки геометрии опасно для качества: недостаточно охлажденная деталь подвержена деформации при выталкивании или последующей укладке. Рабочий режим оцениваем по результатам пробного литья и измерений готовых деталей.

Как выбрать пластик для изделия?
Пластик выбирают по условиям эксплуатации и требованиям к детали, затем проверяют его пригодность для выбранной конструкции. Название группы полимеров не заменяет обозначение конкретной марки. Перед расчетом уточняем рабочую температуру, характер нагрузки, контакт с жидкостями и воздействие солнечного света. Для защелок важны упругая деформация и повторяемость срабатывания, для корпусов - жесткость и ударная стойкость. Для прозрачных деталей отдельно рассматриваем оптические свойства и требования к поверхности.
В серийном производстве используют полипропилен, полиэтилен, полистирол, АБС-пластик, поликарбонат, полиамиды и другие термопласты. Полипропилен применяют для упаковочных и технических деталей, АБС-пластик используют для корпусов и декоративных элементов. Полиамиды и полиоксиметилен рассматривают для ряда нагруженных деталей и элементов узлов трения. Эти области применения помогают сузить поиск материала, но не заменяют проверку его характеристик. Состав, наполнители и модифицирующие добавки существенно меняют поведение конкретной марки.
При согласовании материала сопоставляем свойства из технической документации с реальными условиями работы изделия. Кратковременная нагрузка и постоянное нагружение предъявляют разные требования. В последнем случае учитываем ползучесть, то есть развитие деформации во времени под действием длительной нагрузки. Для сборочных деталей также важны усадка и изменение размеров под воздействием температуры или влаги. Одного значения прочности из паспорта материала для такого выбора недостаточно.
Стекловолокно повышает жесткость многих полимерных композиций, но одновременно влияет на усадку и поведение расплава. Ориентация волокон создает различия свойств по направлениям. При выборе наполненной марки учитываем эту особенность при разработке конструкции и определении расположения впуска. Замена ненаполненного материала на наполненный требует отдельной проверки изделия и оснастки.
Цвет и фактуру согласуем вместе с маркой сырья. Краситель подбираем с учетом совместимости с полимером и требований к эксплуатации. Фактуру задают формующие поверхности оснастки, а ее воспроизведение зависит от материала и режима литья. Для применения вторичного материала или возвратного дробленого сырья заранее определяют ограничения и порядок контроля. Происхождение сырья и состав смеси должны быть известны. Если для изделия требуются подтверждающие документы или испытания, их перечень обсуждаем до утверждения материала и цены.
Подготовка сырья к переработке
Режим подготовки гранул назначаем по документации производителя конкретной марки. Для гигроскопичных материалов контролируют сушку и остаточную влажность. Недостаточная подготовка повышает риск дефектов поверхности, а для чувствительных к гидролизу полимеров - также риск ухудшения свойств. Повышать температуру сушки без учета рекомендаций нельзя. Важны продолжительность процесса, характеристики сушильного воздуха и условия хранения после сушки. Сухой материал защищают от повторного увлажнения при подаче к машине. Эти условия учитываем при подготовке технологического процесса.
При обсуждении сырья уточняем, кто его закупает и какие документы сопровождают поставку. Если материал предоставляет заказчик, нужны полное обозначение марки, сведения о партии и условиях хранения. Для повторных заказов важно сохранять согласованный состав. Изменение поставщика, красителя или доли возвратного сырья рассматриваем как изменение условий производства. Влияние каждого изменения проверяем до выпуска очередной партии.
Пресс-форма и требования к конструкции изделия
Пресс-форма задает геометрию отливки и обеспечивает подачу расплава, отвод тепла и извлечение детали. Ее конструкцию разрабатывают с учетом согласованного материала, требований к изделию и плана выпуска. На этапе подготовки определяем число гнезд, расположение разъема, тип литниковой системы и принцип выталкивания. Отдельно рассматриваем вентиляцию, охлаждение и обслуживание. Эти решения влияют на качество каждой партии в течение срока работы оснастки.
При проверке модели обращаем внимание на равномерность стенок и плавность переходов между участками. Локальные утолщения затрудняют равномерное охлаждение и повышают риск утяжин. Ребра жесткости помогают усилить конструкцию без сплошного наращивания толщины. Литейные уклоны облегчают извлечение детали. Вместо острых внутренних углов предусматриваем скругления там, где это согласуется с назначением изделия. Толщину ребер и размеры скруглений выбираем с учетом основной стенки и свойств полимера. Избыточное скопление материала в местах пересечения элементов требует отдельной проверки.
Боковые отверстия, поднутрения и резьбы рассматриваем отдельно. Для их формирования требуются соответствующие конструктивные решения: ползуны, наклонные толкатели, разъемные элементы или механизмы выкручивания. Они усложняют оснастку и влияют на обслуживание. Если изменение конструкции детали упрощает форму без потери функции, такое решение стоит обсудить до изготовления металла. На этой стадии корректировка модели обычно обходится дешевле переделки готовых формообразующих деталей.
Усадку учитываем при назначении размеров формующих полостей. Она зависит от полимера, наполнения, направления течения и условий переработки. Поэтому одну пресс-форму нельзя без проверки считать пригодной для любого пластика. При замене материала оцениваем размеры, коробление, заполнение и извлечение. Для ответственных сопряжений заранее определяем порядок проверки на пробных отливках.
Многогнездная пресс-форма выпускает несколько деталей за цикл, но требует согласованного заполнения и охлаждения гнезд. При холодноканальной системе литники охлаждаются вместе с изделием и затем отделяются. Горячеканальная система поддерживает расплав в распределительных каналах и сокращает образование холодного литника. При этом она усложняет конструкцию и требует управления температурой. Выбор обсуждаем с учетом материала, объема выпуска, смены цвета и затрат на обслуживание. Число гнезд также сопоставляем с характеристиками доступного оборудования.
Если заказчик передает готовую оснастку, сначала запрашиваем ее паспорт, габариты, массу и сведения о предыдущей эксплуатации. Для оценки совместимости проверяем крепление, выталкивание, сопряжение сопла машины с литниковой втулкой и подключение контуров охлаждения. Отдельно уточняем наличие горячеканальной системы и требования к ее управлению. Состояние плоскостей разъема, формующих поверхностей и подвижных элементов проверяем до запуска серии. Наличие формы само по себе не подтверждает ее готовность к переносу на другой ТПА.

Точность и внешний вид
Требования к точности литья задаем для конкретных размеров, формы и расположения поверхностей. Единый узкий допуск на всю деталь часто увеличивает затраты без пользы для сборки. Поэтому просим выделить посадочные диаметры, межосевые расстояния, плоскостность и другие функциональные параметры. Для каждого критичного признака согласуем способ измерения. Также учитываем состояние детали и время между изготовлением и контролем. Температуру измерений и условия выдержки образцов согласуем заранее. Это помогает отделить производственные отклонения от различий в условиях контроля.
Требования к внешнему виду фиксируем отдельно от размерных допусков. Следы разъема, впуска и выталкивателей связаны с конструкцией оснастки, поэтому их расположение согласуем заранее. Линии спая возникают в местах встречи потоков расплава и требуют оценки по прочности и внешнему виду. Для лицевых поверхностей задаем требования к блеску, фактуре и видимым дефектам. Утвержденный образец помогает сравнивать последующие партии по одинаковым признакам. Образец дополняет документацию, а измеряемые параметры оцениваем по чертежу и техническим требованиям.
ТПА или литье в силикон?
Литье в силикон и литье на ТПА отличаются оснасткой, материалами и организацией процесса. При литье в силиконовые формы обычно используют жидкие реакционноспособные составы, в том числе полиуретановые композиции. Форму получают по мастер-модели, а изделие извлекают после отверждения состава. Такая технология применяется для прототипов и небольших партий. Она полезна на стадии проверки конструкции, когда затраты на металлическую оснастку еще не обоснованы.
Для стабильного повторяющегося выпуска деталей из выбранного термопласта рассматриваем литье под давлением. Здесь свойства изделия определяются конкретной маркой полимера и условиями ее переработки. Полиуретановая копия с похожей жесткостью не подтверждает все характеристики будущей детали из АБС-пластика или полиамида. Поведение при нагреве, стойкость к старению и работа под нагрузкой требуют отдельной проверки. Поэтому технологию прототипирования выбираем по задаче испытаний. Для оценки сборки достаточно одних характеристик, для ресурсного испытания нужны другие.
Как заказать изготовление пластиковых изделий?
Чтобы заказать литье пластмасс под давлением в нашей компании, направьте заявку с описанием изделия и планируемым объемом выпуска. Приложите имеющиеся модели, чертежи или фотографии образца. В первом обращении важно обозначить назначение детали и требования, которые влияют на ее работу. Если материал еще не выбран, опишите условия эксплуатации. Если уже есть пресс-форма, приложите сведения об оснастке и предыдущих отливках.
Для подготовки расчета соберите исходные данные. Полный комплект сокращает число уточнений и помогает сравнивать варианты по одинаковым требованиям. В заявке укажите следующие сведения:
- Трехмерная модель и чертеж с допусками.
- Назначение изделия и условия эксплуатации.
- Марка материала либо требования к свойствам.
- Цвет, фактура и требования к поверхности.
- Объем первой партии и годовая потребность.
- Наличие и технические данные пресс-формы.
- Требования к контролю, упаковке и маркировке.
- Желаемая дата поставки и контактное лицо.
Если исходными данными служит только физический образец, отдельно согласуем подготовку документации. Изношенная деталь не всегда сохраняет исходные размеры, а внешний вид не определяет марку полимера. Поэтому при восстановлении конструкции нужны сведения о сопряжениях и работе узла. Фотография помогает обсудить задачу, но не заменяет трехмерную модель и чертеж с размерами для изготовления формы. До размещения заказа важно установить, какие данные подтверждены, а какие требуют измерений или испытаний.
При обсуждении проекта фиксируем согласованную версию модели и чертежа. Затем определяем материал, требования к форме, объем поставки и критерии приемки. Отдельно обсуждаем принадлежность оснастки, порядок хранения, обслуживания и передачи. Изменения конструкции после утверждения документации оцениваем по влиянию на цену и сроки. Такой порядок помогает заказчику контролировать состав работ и причины изменения бюджета.
Перед серийным выпуском согласуем проверку пробных отливок. По ним оцениваем размеры, поверхность, сборку и выполнение заданных функций. Если выявлены отклонения, сначала определяем их причину, затем согласуем корректировку процесса, оснастки или конструкции изделия. После изменений проводим повторную проверку. Одобрение внешнего вида не заменяет проверку посадок и работы детали в узле. Условия перехода к серии следует зафиксировать в документации проекта.
Для партии согласуем перечень контролируемых признаков, объем выборки и порядок оформления результатов. Недолив, облой, утяжины, коробление и включения оцениваем по установленным критериям. При отклонениях проверяем сырье, состояние формы и параметры процесса. После переналадки требуется подтвердить соответствие продукции согласованным требованиям. Для повторных поставок предусматриваем прослеживаемость версии изделия, использованного материала и производственной партии. Это упрощает разбор отклонений и согласование изменений.
Оставьте заявку на расчет изготовления пластиковых изделий и приложите доступные исходные данные. Укажите, что требуется сейчас: запуск новой детали, выпуск партии на готовой форме или подготовка повторяющихся поставок. Для обсуждения заказа также обозначьте приоритетные ограничения по конструкции, сроку и бюджету. На этой основе согласуем состав работ, порядок проверки образцов и условия выпуска серии.