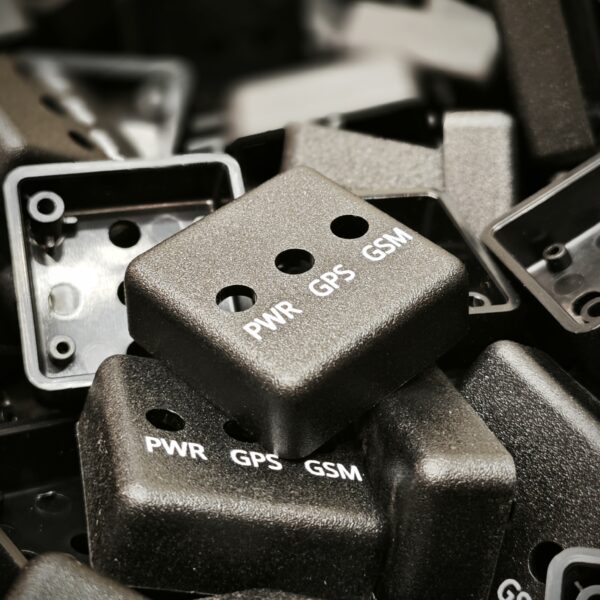
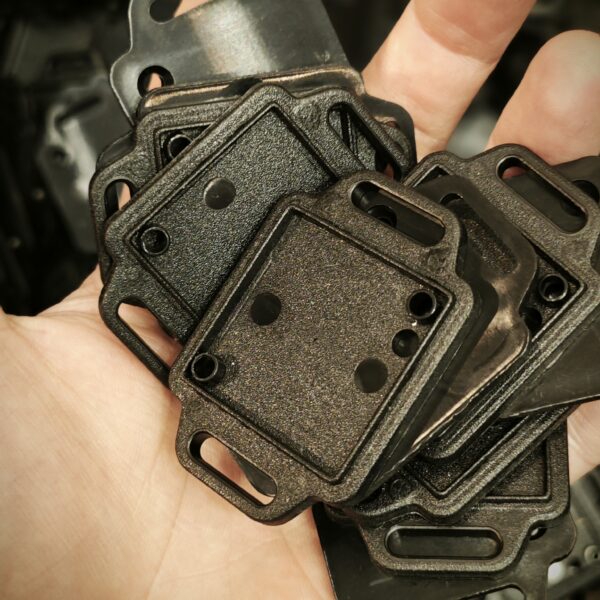
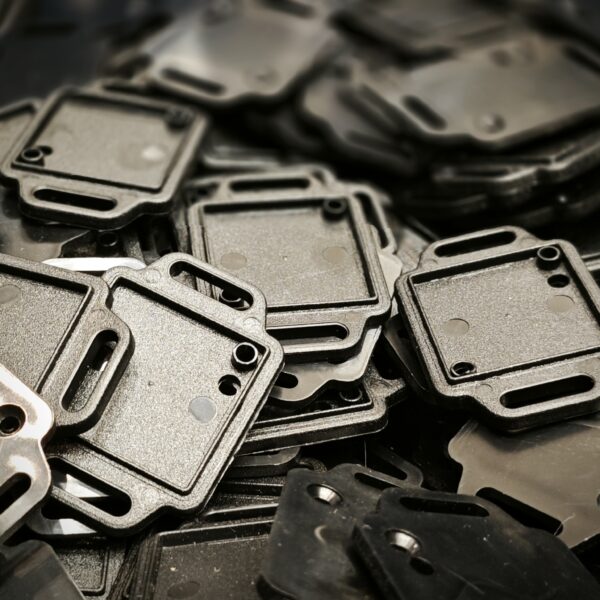
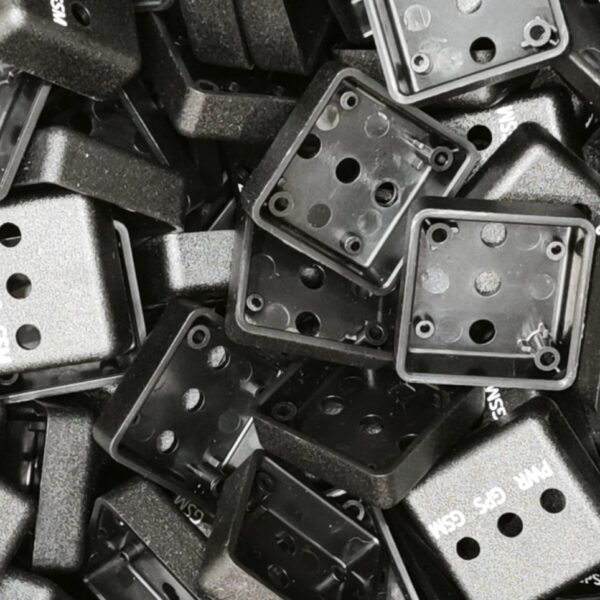
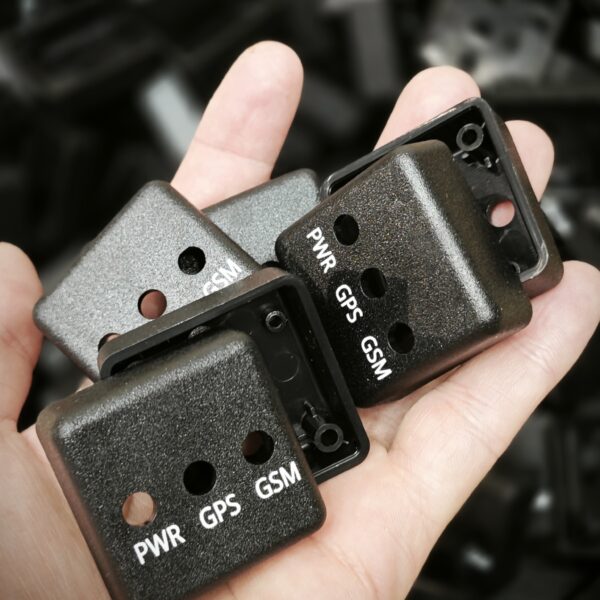
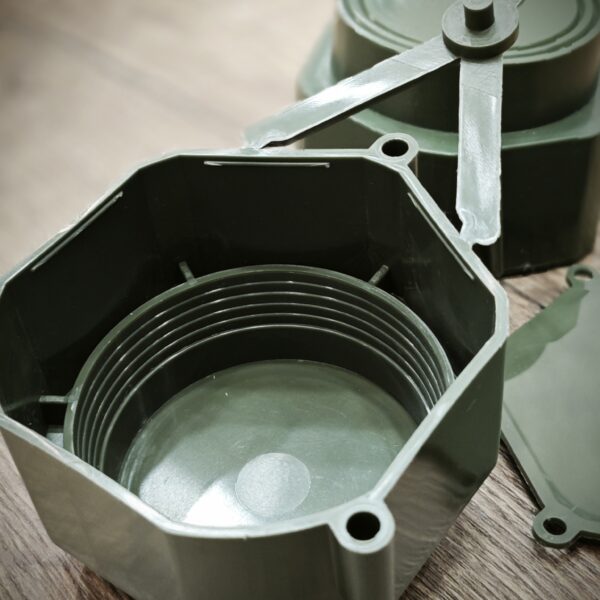
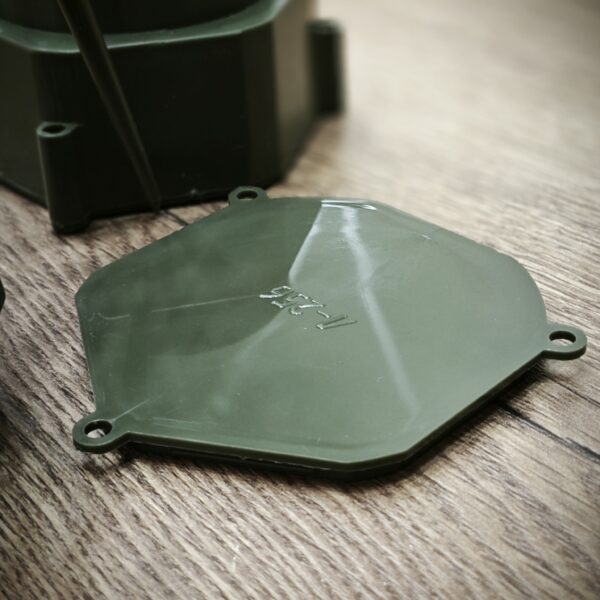
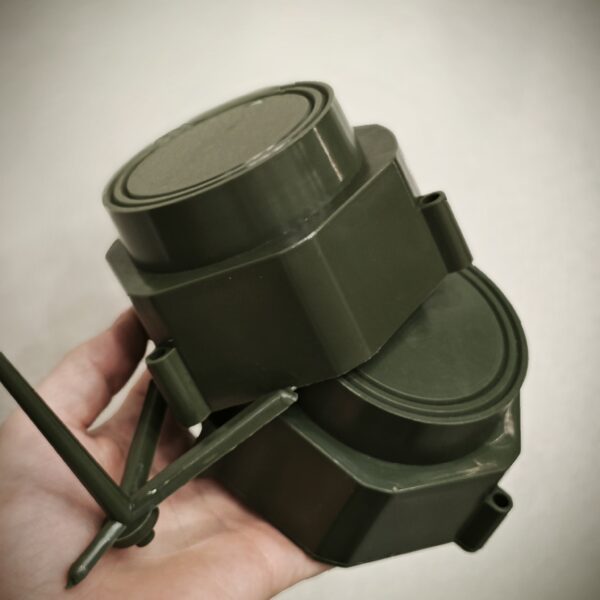
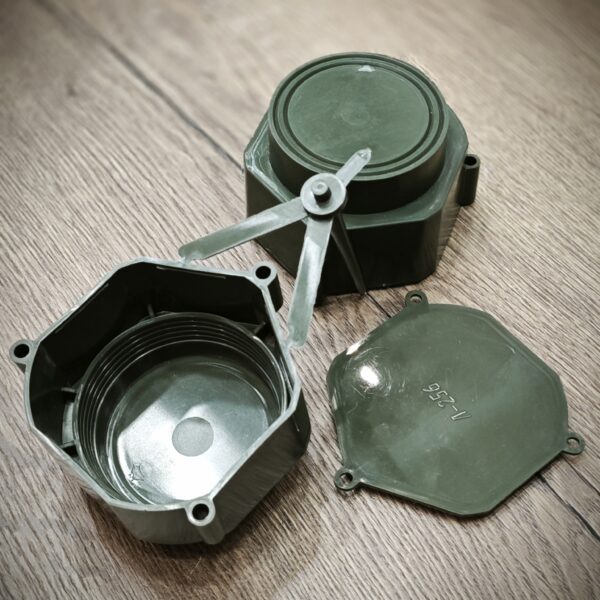
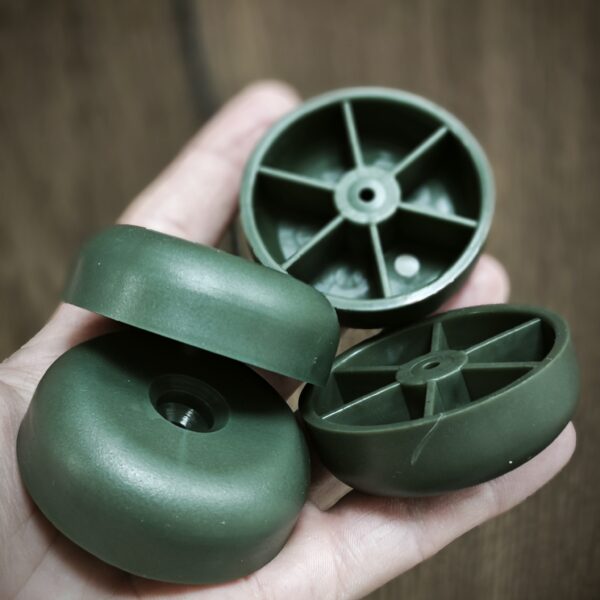
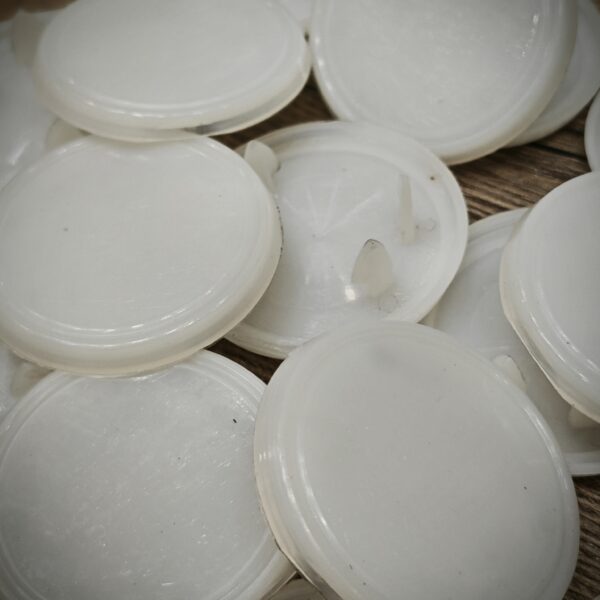
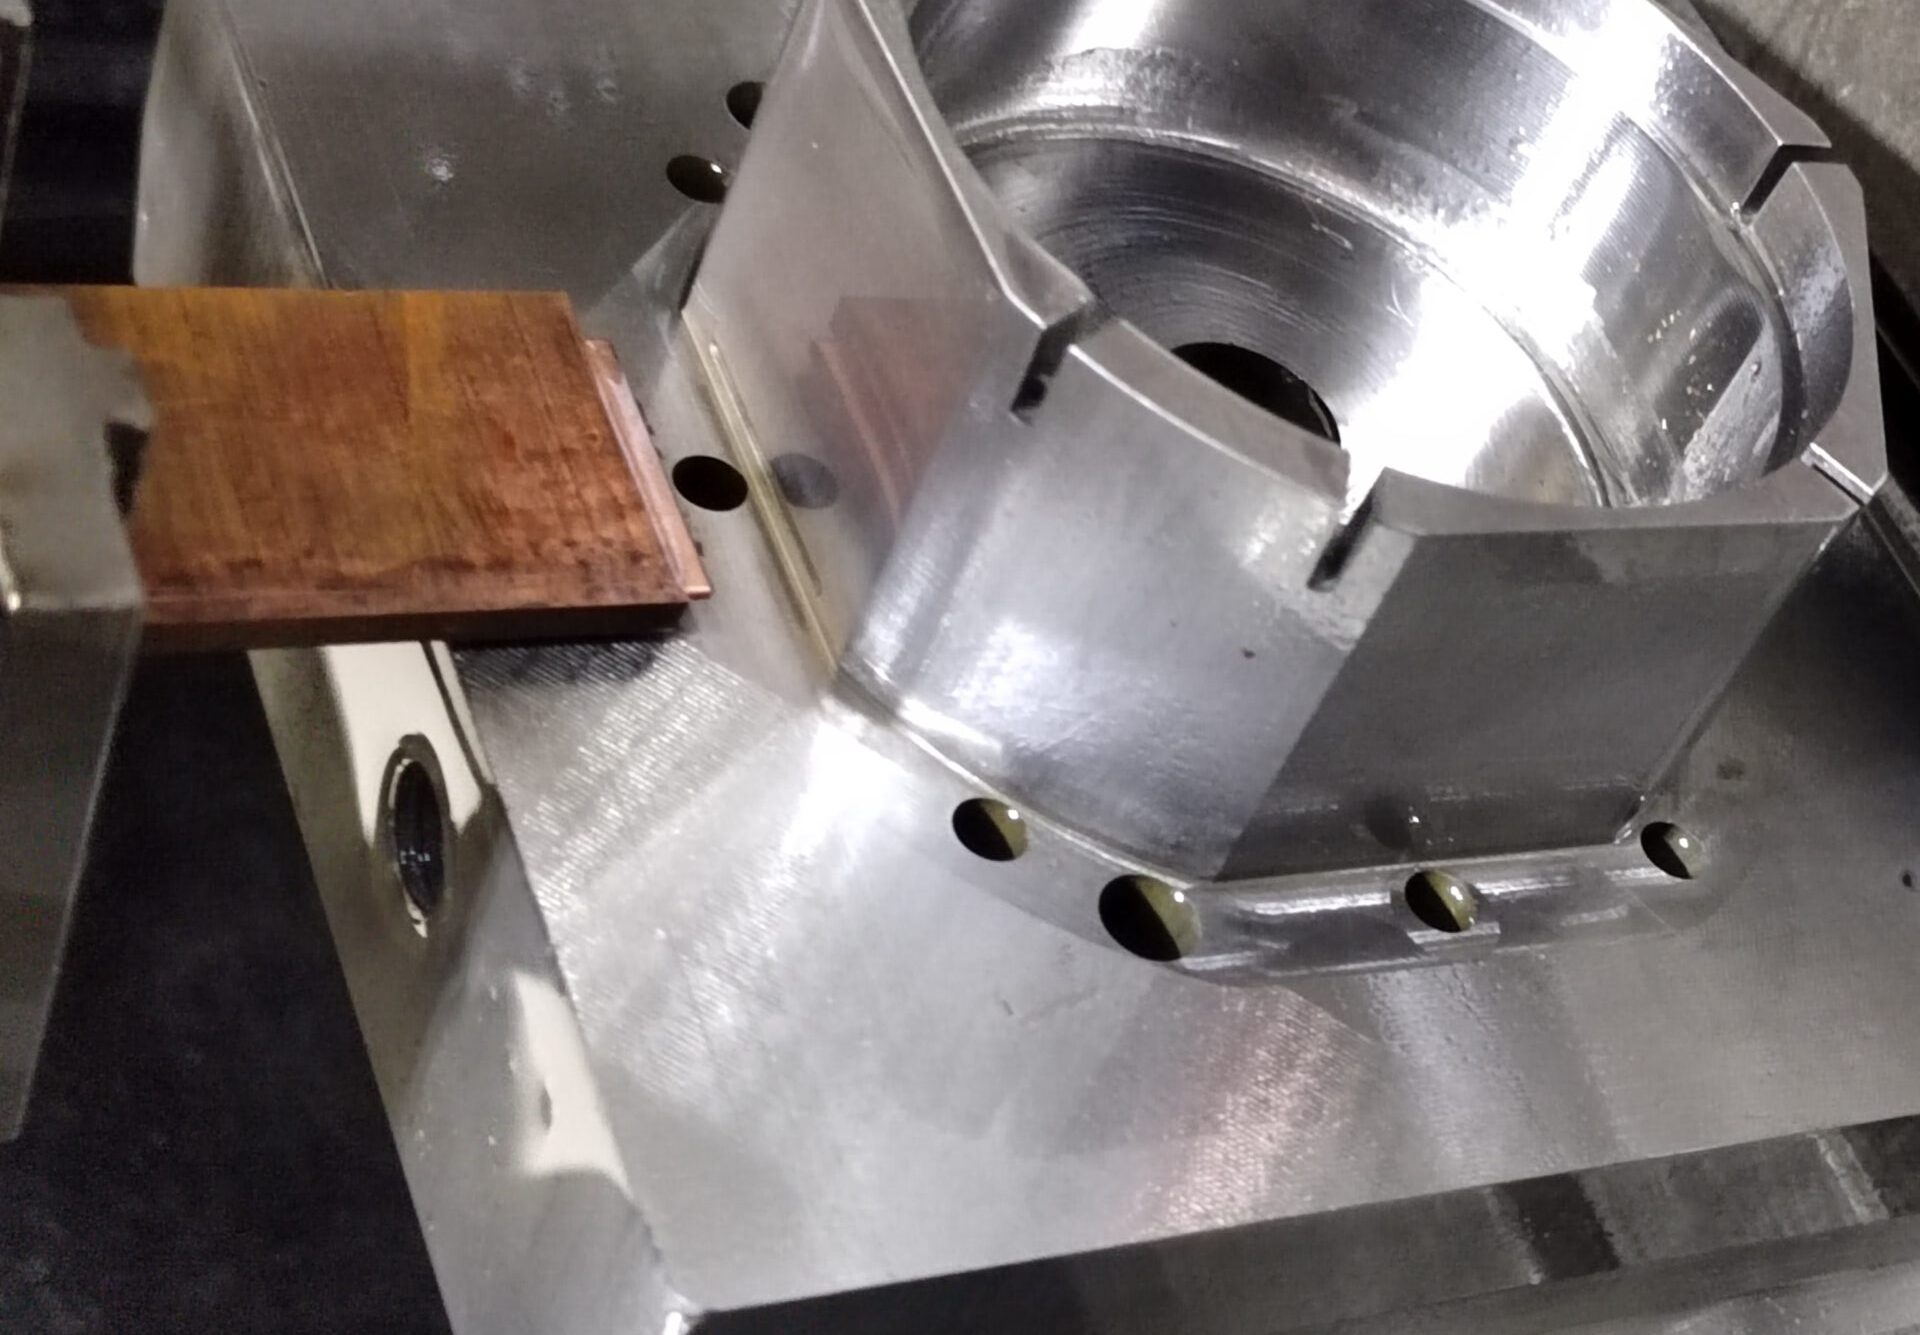
Литье пластмасс под давлением на ТПА применяют для серийного выпуска пластиковых изделий с точной геометрией, стабильной поверхностью и повторяемыми характеристиками. Технология подходит для корпусов, крышек, заглушек, технических деталей, элементов крепежа, комплектующих для приборов, упаковки и других изделий из пластика.
Мы рассматриваем литье не как отдельную операцию, а как производственный процесс: конструкция детали, пресс-форма, материал, режимы ТПА, контроль качества и упаковка должны работать как единая система. Такой подход снижает риск брака, ускоряет запуск партии и помогает заказчику получить изделие, готовое к сборке, продаже или дальнейшему применению.
Что такое литье пластмасс на ТПА?
Литье пластмасс на термопластавтомате - это технология, при которой расплавленный пластик впрыскивается в закрытую пресс-форму под давлением. После охлаждения материал принимает форму будущей детали и сохраняет заданную геометрию.
ТПА состоит из узла пластикации, системы впрыска, прессовой части, блока управления и вспомогательного оборудования. Гранулы пластика загружаются в цилиндр, нагреваются, переходят в вязкотекучее состояние и подаются в формообразующую полость. Затем пресс-форма охлаждает расплав, раскрывается, а готовая деталь извлекается.
Для заказчика ключевая ценность технологии - повторяемость. Если пресс-форма спроектирована корректно, а режимы подобраны под материал, детали в партии сохраняют одинаковые размеры, массу, внешний вид и функциональные свойства. Это особенно важно для сборочных изделий, где корпус должен совпадать с ответной частью, защелка - выдерживать нагрузку, а отверстия - сохранять точное положение.
Как работает термопластавтомат
Рабочий цикл ТПА состоит из последовательных операций, каждая из которых влияет на качество изделия. Нарушение одного параметра сразу отражается на геометрии, поверхности или прочности детали.
- Загрузка гранул
- Плавление материала
- Впрыск в форму
- Выдержка под давлением
- Охлаждение детали
- Раскрытие формы
- Извлечение изделия
- Повтор цикла
Основные параметры процесса - температура цилиндра, температура пресс-формы, давление впрыска, скорость подачи расплава, время выдержки и время охлаждения. Неверная настройка приводит к утяжинам, облоям, недоливу, трещинам, внутренним напряжениям и нестабильной геометрии.
Отдельно оценивается усилие смыкания ТПА. Если его недостаточно, форма раскрывается при впрыске, и на детали появляется облой. Если оборудование выбрано с избыточным запасом без технической причины, увеличиваются затраты на цикл и обслуживание. Подбор термопластавтомата выполняется по площади проекции изделия, массе отливки, давлению впрыска, материалу и конструкции формы.
Когда выгодно серийное литье пластика?
Серийное литье пластика выгодно, когда заказчику нужны партии изделий с одинаковыми размерами, устойчивым качеством и управляемой себестоимостью. Основные вложения приходятся на изготовление пресс-формы, зато цена одной детали снижается при росте тиража.
Для единичных образцов используют другие методы: 3D-печать, механическую обработку, вакуумное формование или литье в силикон. Но такие решения не дают той скорости цикла, ресурса оснастки и стабильности, которые требуются для регулярного производства.
ТПА раскрывает преимущества при выпуске серийных изделий. Это могут быть сотни, тысячи или десятки тысяч деталей, если конструкция изделия, материал и оснастка подготовлены к повторяемому процессу. Здесь важен не только тираж. Значение имеют габариты, толщина стенок, требования к поверхности, наличие поднутрений, резьб, защелок, ребер жесткости и закладных элементов.
Мы оцениваем проект по совокупности параметров. Небольшая техническая деталь с точными посадками бывает сложнее крупного изделия простой формы. Поэтому расчет литья всегда начинается с анализа конструкции, а не только с количества изделий в заказе.
Чем ТПА отличается от силиконовых форм
Литье в силикон применяют для опытных образцов и малых партий, когда нужно проверить внешний вид, эргономику или сборку. Силиконовая форма имеет ограниченный ресурс и не рассчитана на давление, температуру и темп работы термопластавтомата.
Литье пластмасс под давлением на ТПА решает задачу серийного производства. Металлическая пресс-форма выдерживает большое число циклов, сохраняет формообразующие размеры и позволяет автоматизировать извлечение изделий. Это дает стабильность партии и сокращает долю ручных операций.
Разница заметна в трех аспектах. Первый - материал: на ТПА перерабатываются термопласты в гранулах. Второй - ресурс: металлическая оснастка рассчитана на длительную эксплуатацию. Третий - скорость: цикл литья под давлением подходит для планового выпуска и регулярных поставок.
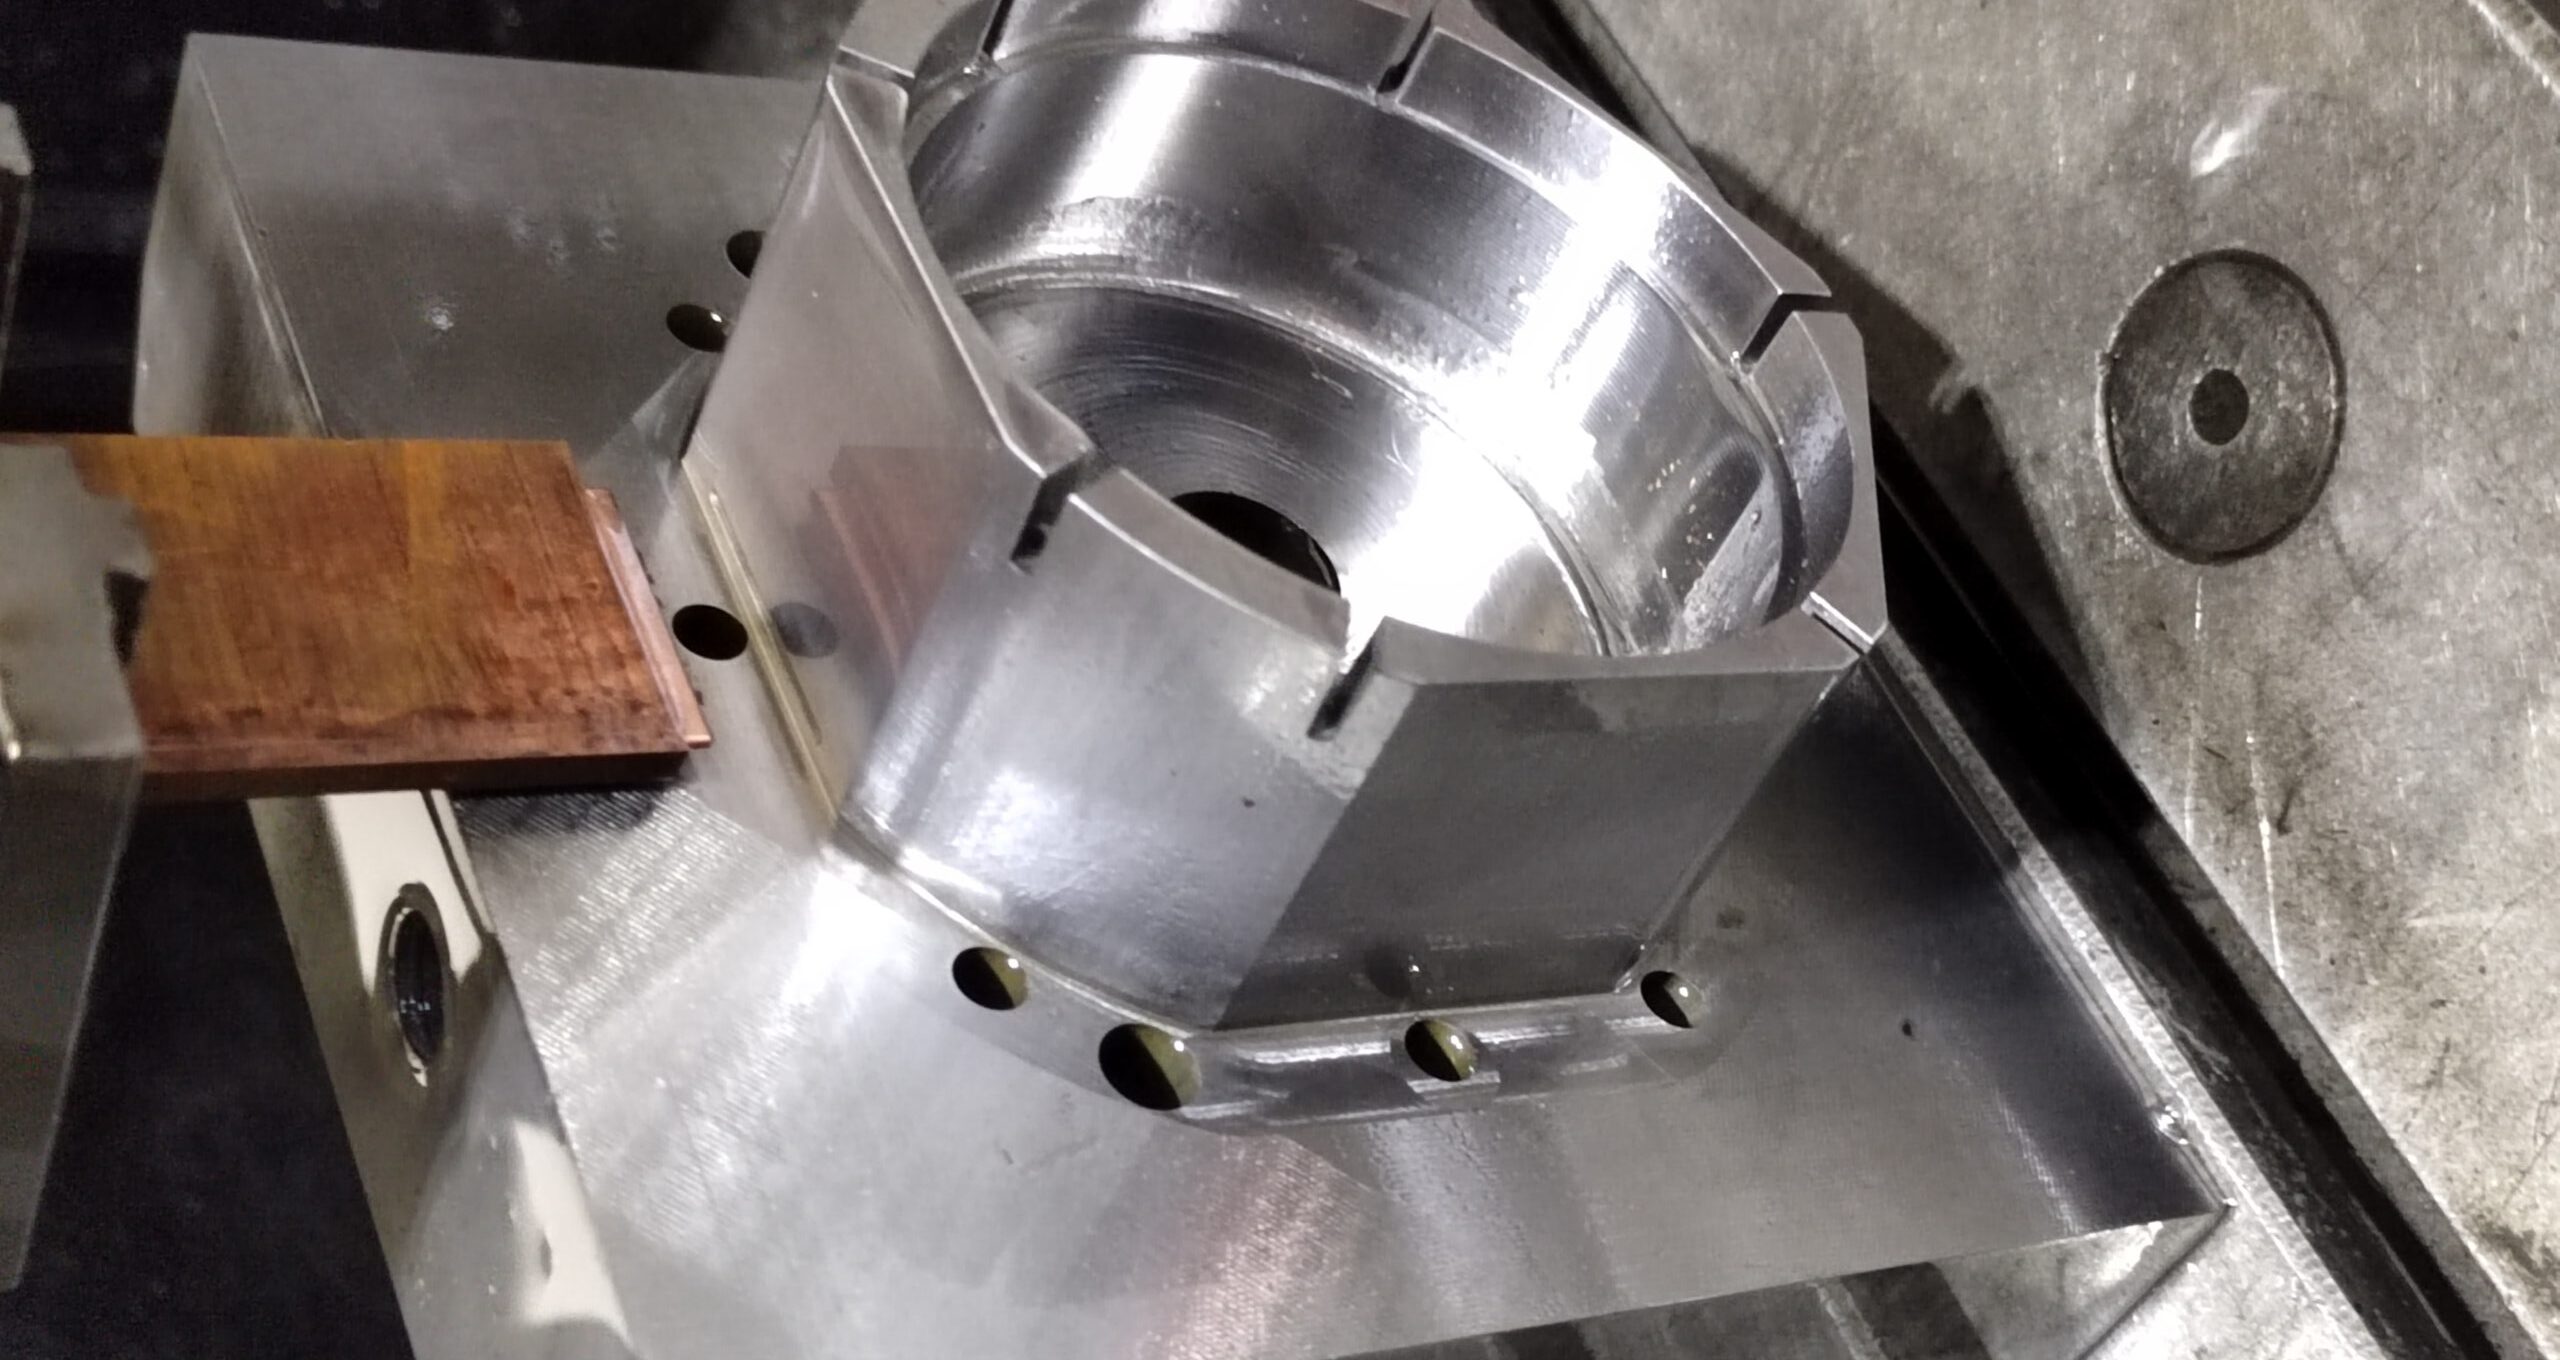
Какие изделия делают под давлением?
Метод подходит для изготовления пластиковых изделий разной формы и назначения: от компактных технических элементов до корпусных деталей с защелками, посадочными местами и декоративными поверхностями. Главное условие - конструкция должна соответствовать требованиям литья пластмасс под давлением.
- Корпуса приборов
- Крышки и заглушки
- Фиксаторы и защелки
- Втулки и направляющие
- Элементы упаковки
- Мебельная фурнитура
- Детали электроники
- Технические комплектующие
При разработке изделия мы проверяем толщину стенок, радиусы, уклоны, расположение литника, ребра жесткости, риск усадки и коробления. Резкий перепад толщины вызывает неравномерное охлаждение. Внутренние острые углы создают концентрацию напряжений. Отсутствие уклонов затрудняет съем детали из формы и ухудшает поверхность.
Для сборочных изделий важны не только внешние размеры. Нужно учитывать посадку винта, ход защелки, усилие соединения, стабильность отверстий, соосность элементов и совместимость с ответными деталями. Если конструкция требует корректировки, мы предлагаем изменения до запуска оснастки. Правка модели на раннем этапе безопаснее, чем исправление дефектов после выпуска партии.
Материалы для литья пластмасс
Выбор материала влияет на прочность, гибкость, термостойкость, внешний вид, износ, химическую стойкость и стоимость изделия. Для ТПА используют гранулированные термопласты, включая полипропилен, полиэтилен, АБС-пластик, полистирол, полиамид, поликарбонат, ПВХ и инженерные композиции с наполнителями.
Полипропилен выбирают для деталей с малой массой и стойкостью к ряду химических сред. АБС-пластик подходит для корпусных изделий, где важны ударная вязкость и аккуратная поверхность. Полиамид применяют для нагруженных технических деталей, но перед переработкой требуется контроль влаги. Поликарбонат используют для изделий с ударной прочностью и прозрачностью.
Материал подбирается не по названию, а по условиям эксплуатации. Деталь будет работать в помещении или на улице? Нужна ли стойкость к маслам, бытовой химии, нагреву или ультрафиолету? Будет ли изделие контактировать с пищевой средой, электроникой или движущимися элементами? Ответы формируют требования к марке пластика, красителю, добавкам и документам на сырье.
Цвет и фактура поверхности также закладываются до запуска партии. Окрашивание выполняется готовым компаундом или мастербатчем. Для видимых деталей важны стабильность оттенка, отсутствие включений, серебристости, следов течения и разводов. Для технических деталей приоритет часто смещается к размерной стабильности, ресурсу и стойкости к нагрузкам.
Как проходит производство пластиковых изделий?
Производство начинается до установки формы на ТПА. Сначала оцениваются модель изделия, требования к материалу, планируемый тираж, назначение детали и условия эксплуатации.
Мы принимаем проекты на разных стадиях. У заказчика может быть готовый чертеж, 3D-модель, образец детали или техническое описание. Если исходных данных недостаточно, уточняются функциональные зоны, посадки, требования к поверхности, цвету, маркировке, упаковке и условиям приемки.
После согласования изделия проектируется или подготавливается пресс-форма. Для сложных деталей проводится анализ литейности: проверяется заполняемость, риск воздушных ловушек, усадка, коробление и расположение сварных линий. Затем оснастка изготавливается, собирается и проходит пробное литье.
Первая пробная партия нужна для проверки размеров, внешнего вида, сборки и стабильности цикла. По ее результатам утверждаются режимы ТПА, материал, цвет, требования к контролю и упаковке. После этого производство переходит к серийному выпуску.
Контроль качества партии
Контроль качества начинается с входной проверки сырья и продолжается на каждом этапе выпуска. Для пластика важны марка материала, состояние гранул, влажность, цвет, соответствие партии и отсутствие загрязнений.
В процессе литья контролируются внешний вид, масса изделия, ключевые размеры, наличие облоя, недолива, трещин, утяжин, деформаций, следов перегрева и нестабильного цвета. Для сборочных изделий проверяют посадку, фиксацию, ход подвижных элементов и совместимость с ответными деталями. Критерии контроля задаются под конкретную деталь. Одному изделию достаточно визуальной проверки и выборочного измерения. Для другого требуются контроль по чертежу, функциональные испытания, протоколы измерений или особые требования к упаковке. Такой порядок фиксируется до запуска партии, чтобы приемка была понятной для обеих сторон.
Качество в литье пластмасс под давлением держится на дисциплине процесса. Нельзя компенсировать плохую форму повышенным давлением, а неподходящий материал - увеличенным временем охлаждения. Надежный результат дает связка: корректная конструкция детали, подходящая пресс-форма, настроенный ТПА, стабильное сырье и регулярный контроль.
Как заказать литье пластмасс?
Наша компания берет на себя полный производственный контур: инженерную проработку, изготовление пресс-формы, подбор сырья, настройку термопластавтомата, серийное литье, контроль качества и упаковку готовых изделий. Заказчик получает управляемый процесс с понятными этапами, технической ответственностью и прозрачной логикой запуска.
Чтобы оставить заявку, передайте нам чертеж, 3D-модель или фото изделия, укажите тираж, материал, цвет и требования к применению. Специалист изучит задачу, уточнит технические детали и подготовит предложение.