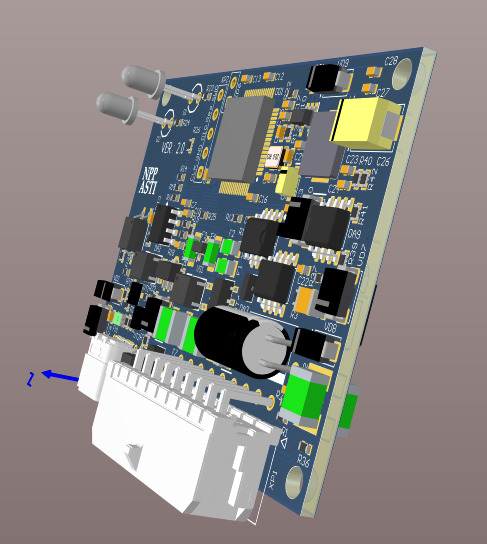
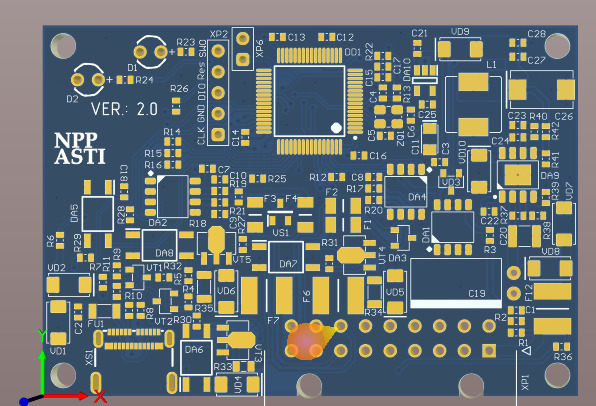
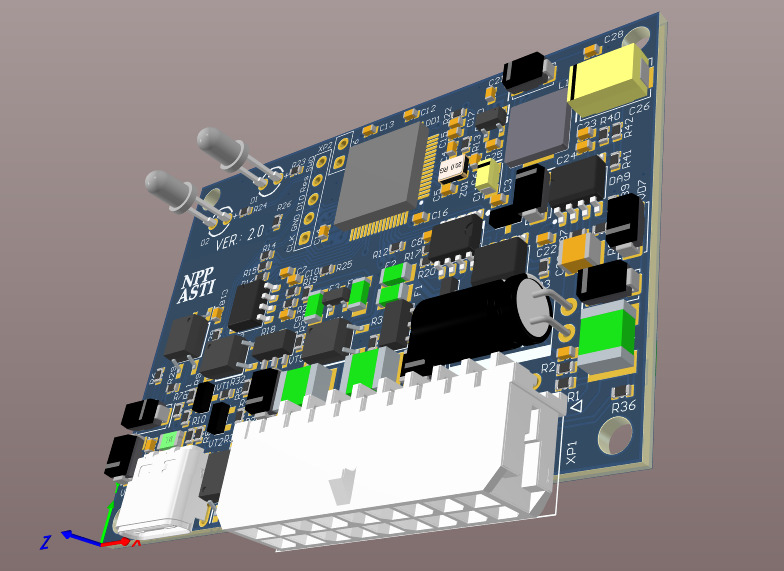
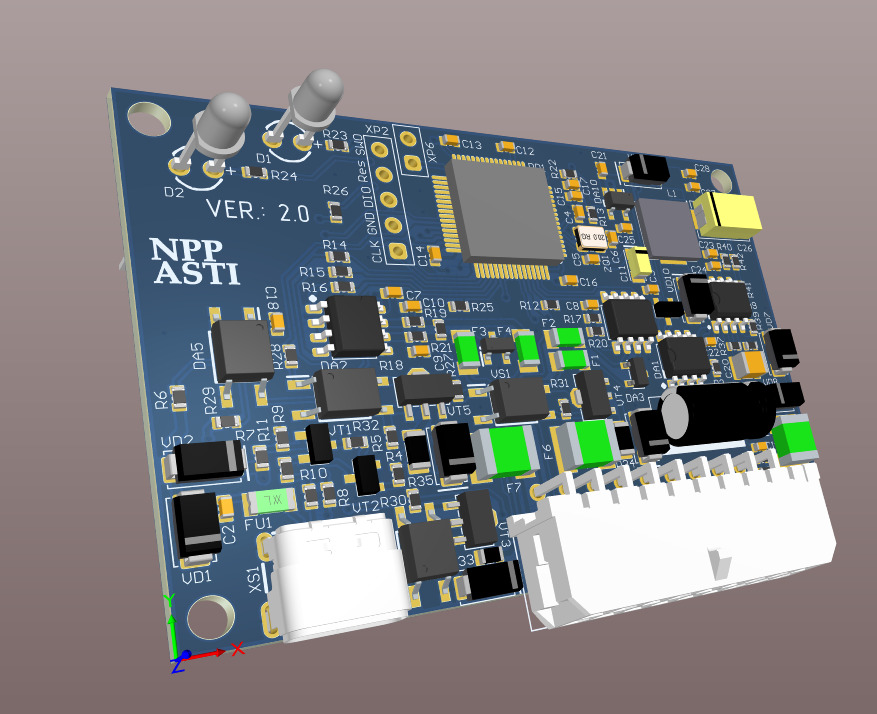
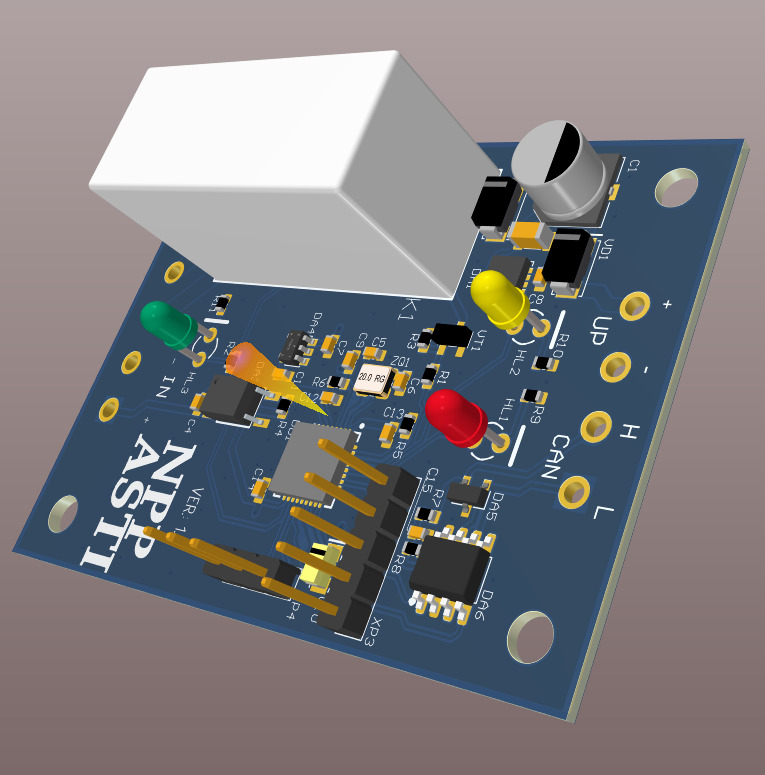
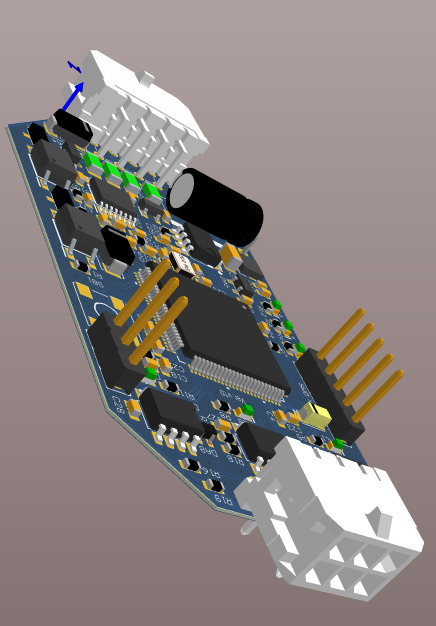
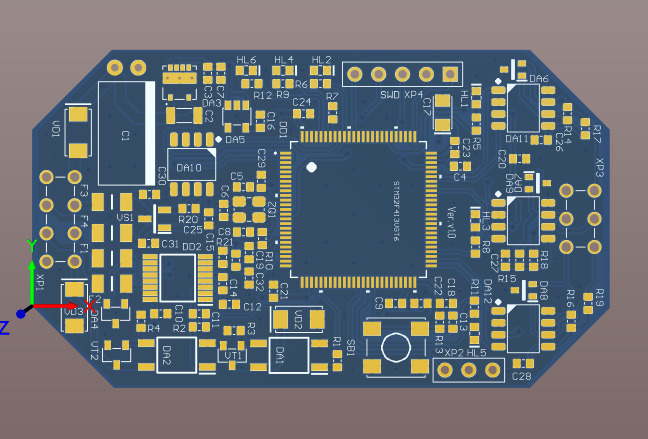
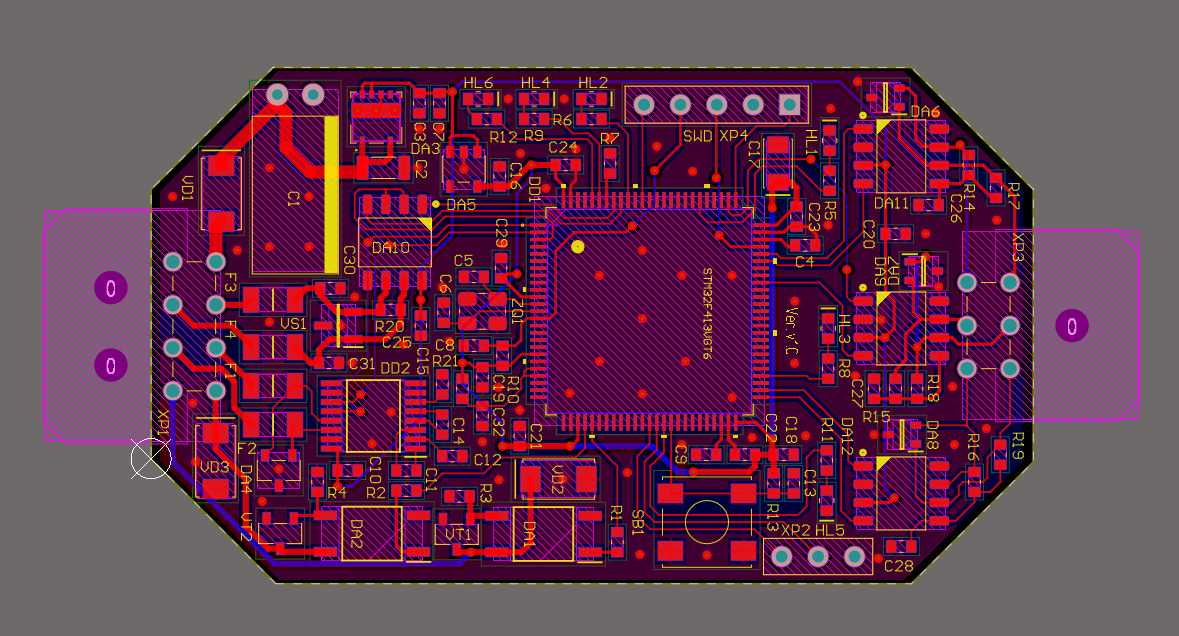
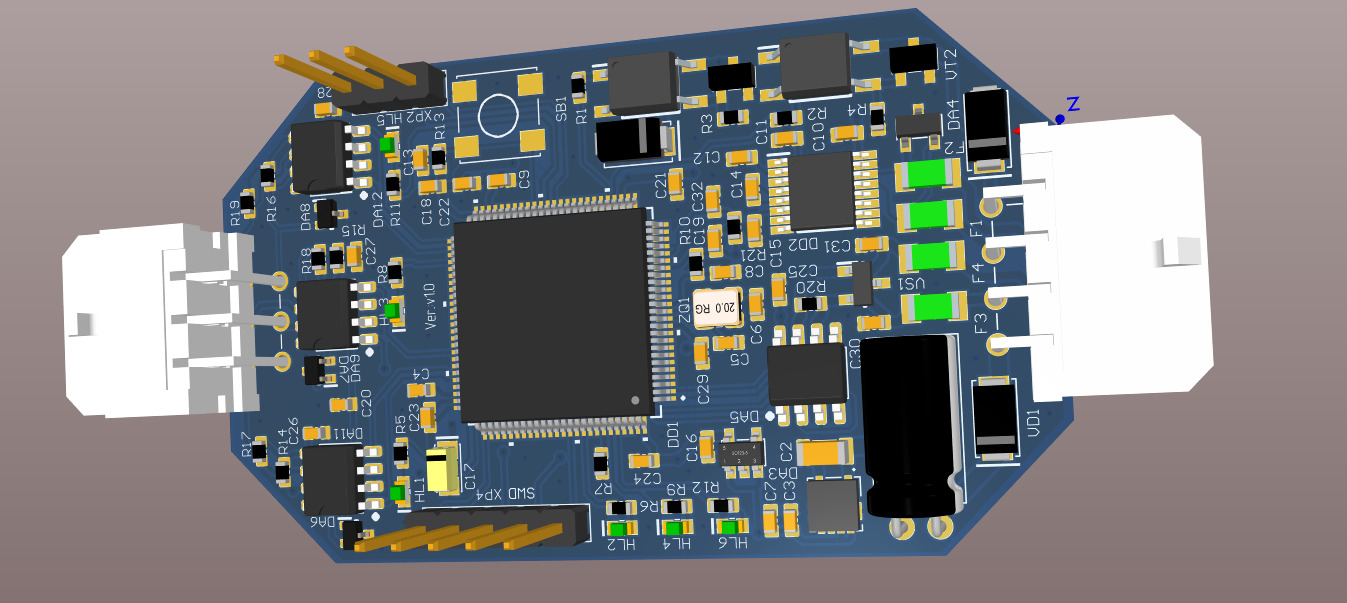
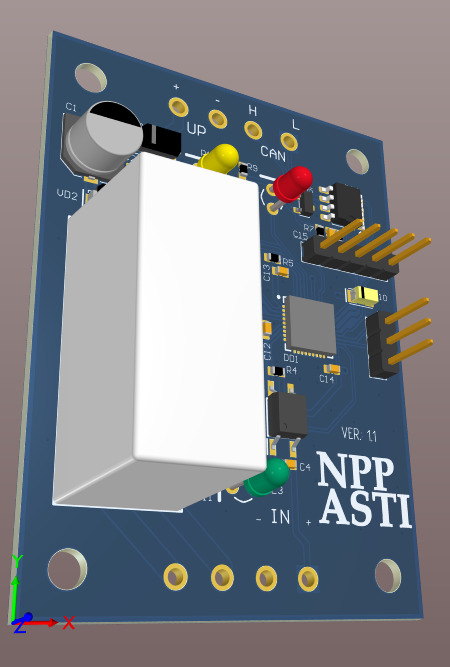
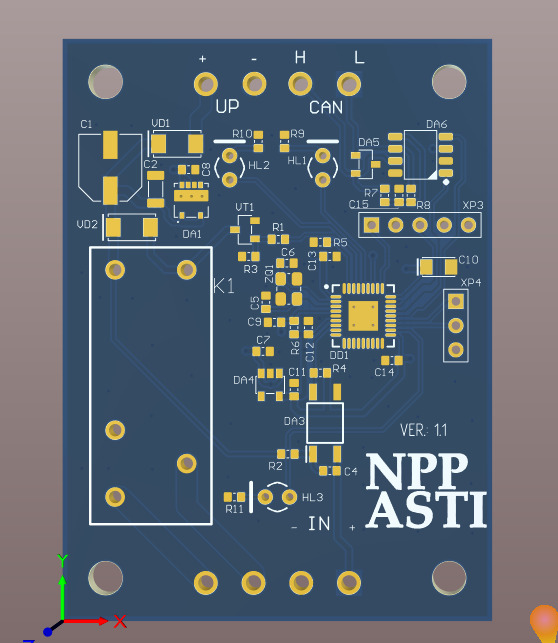
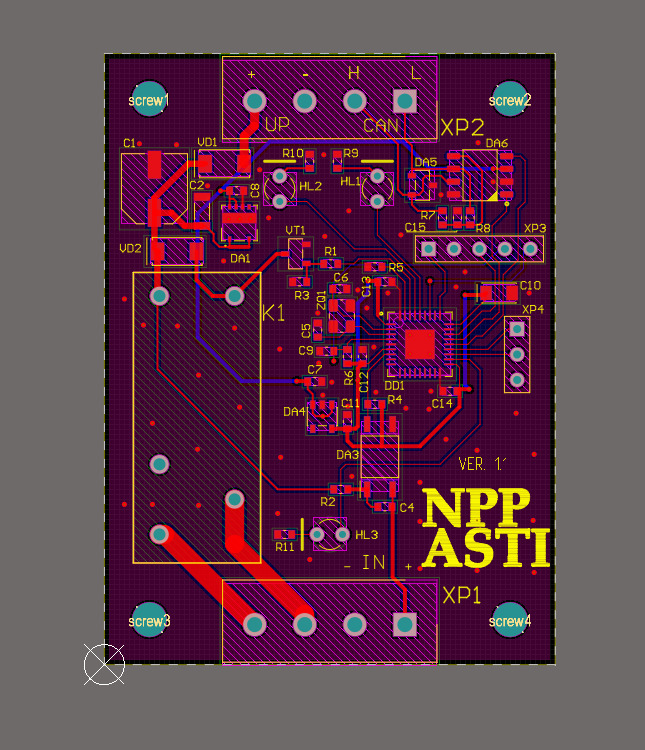
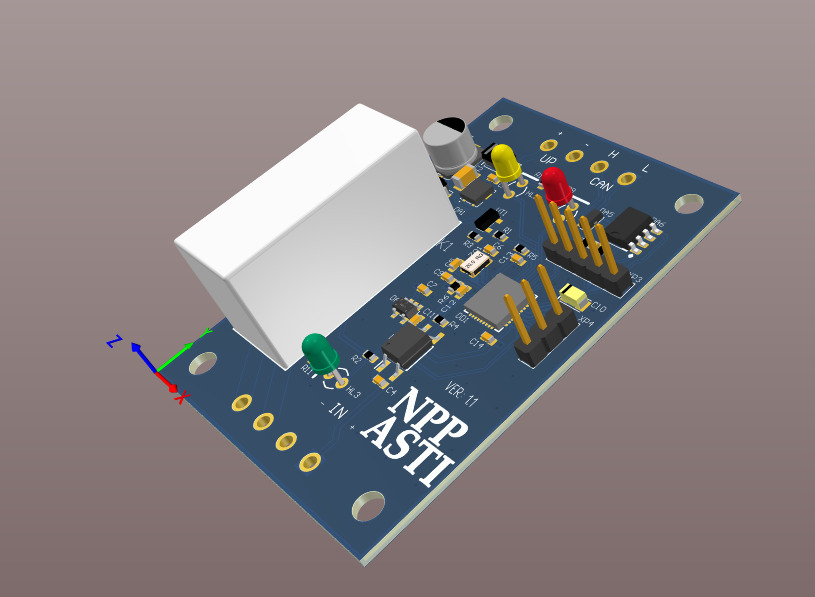
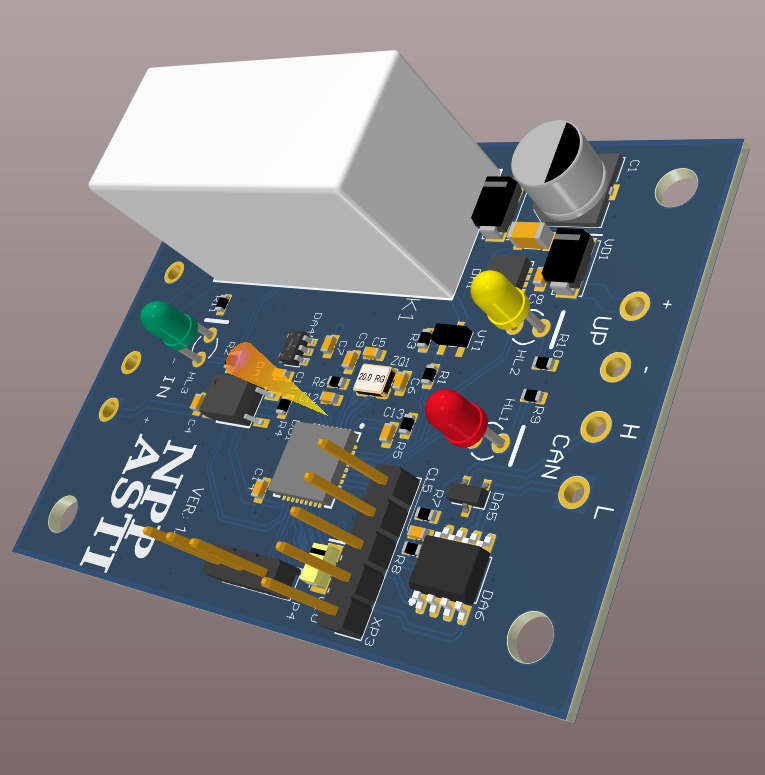
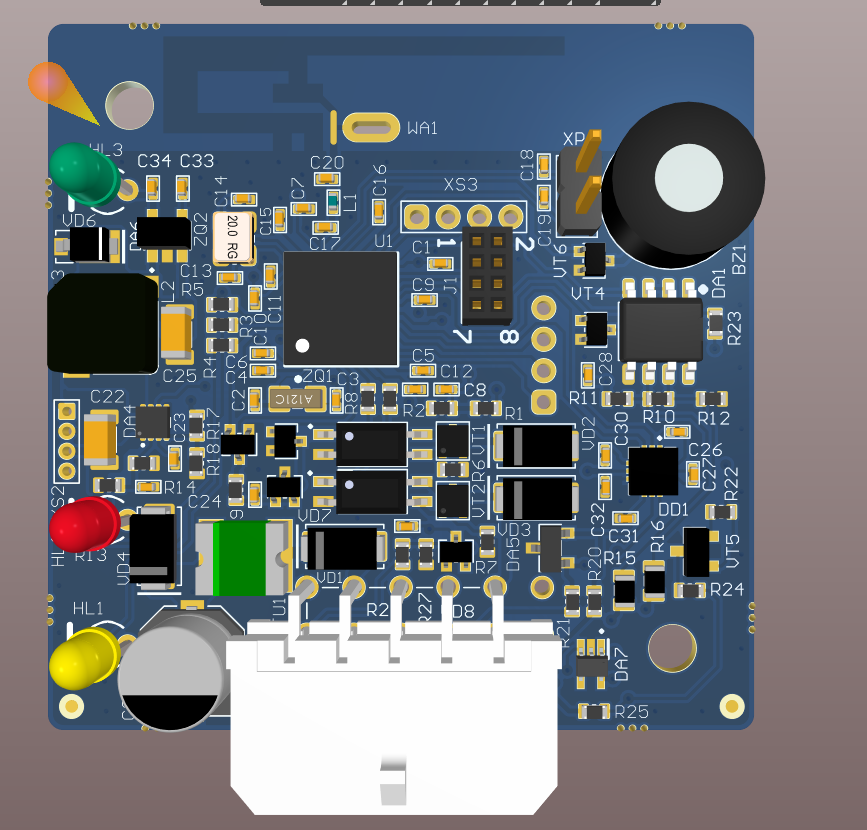
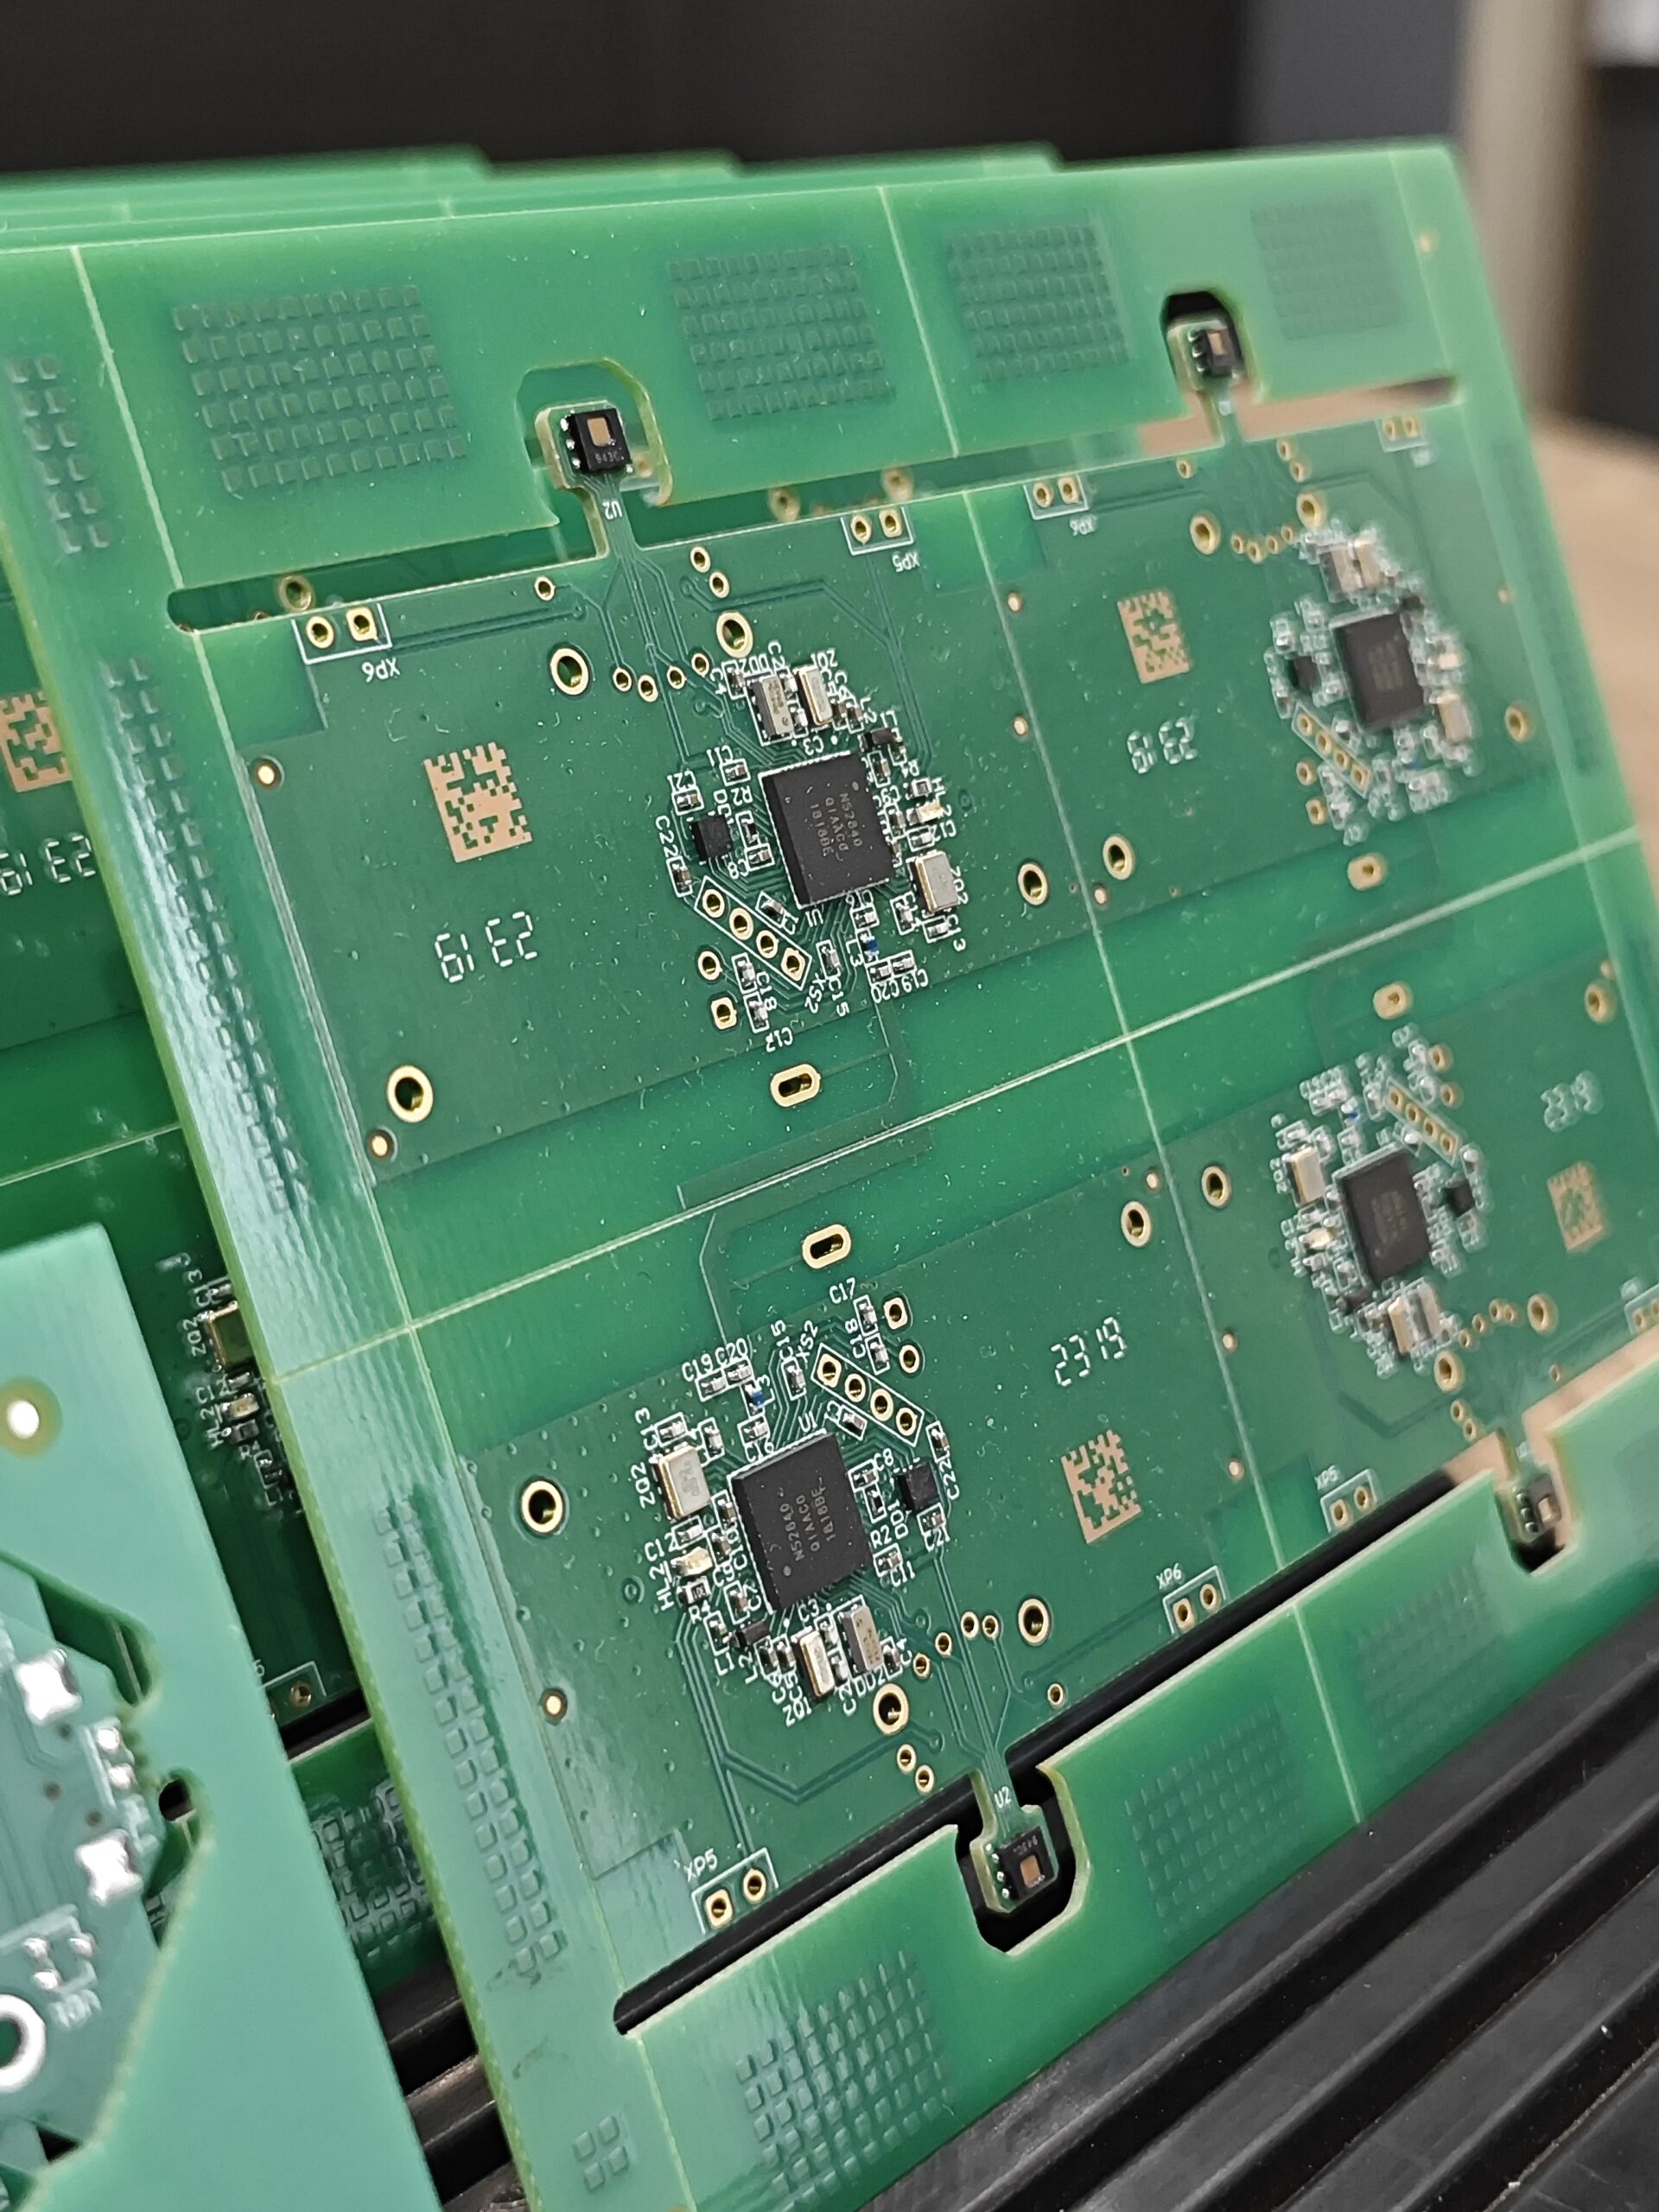
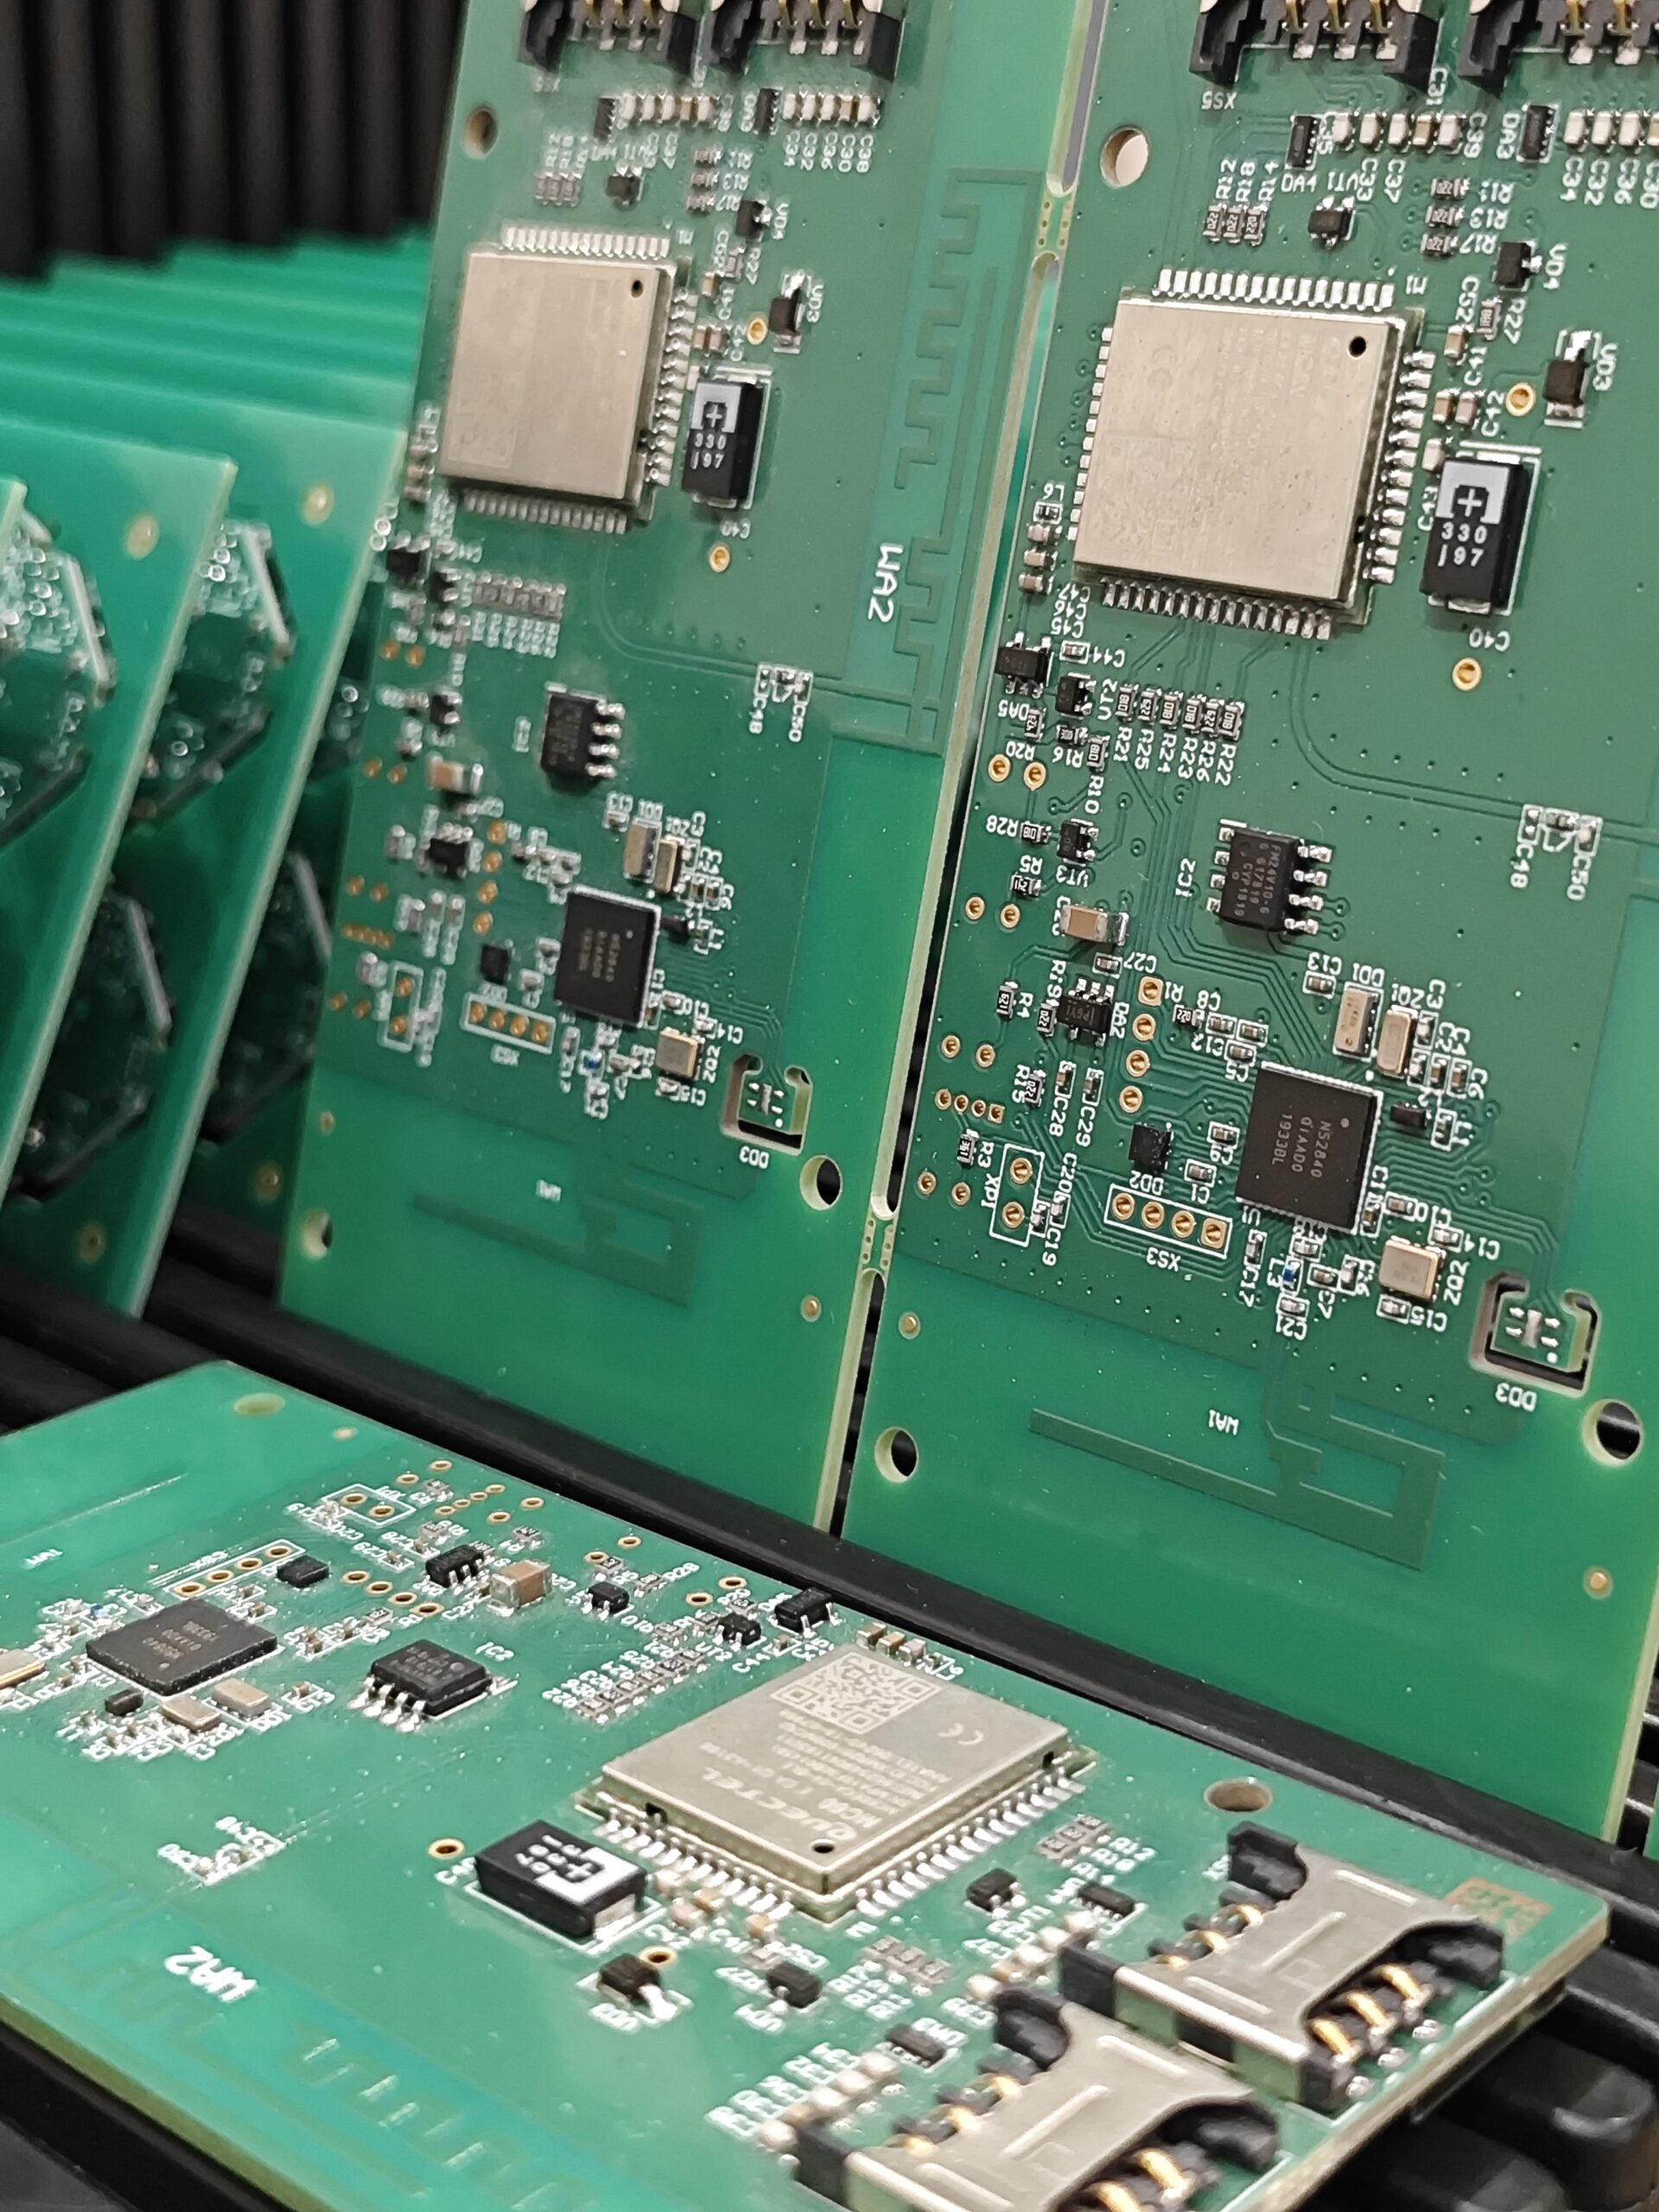
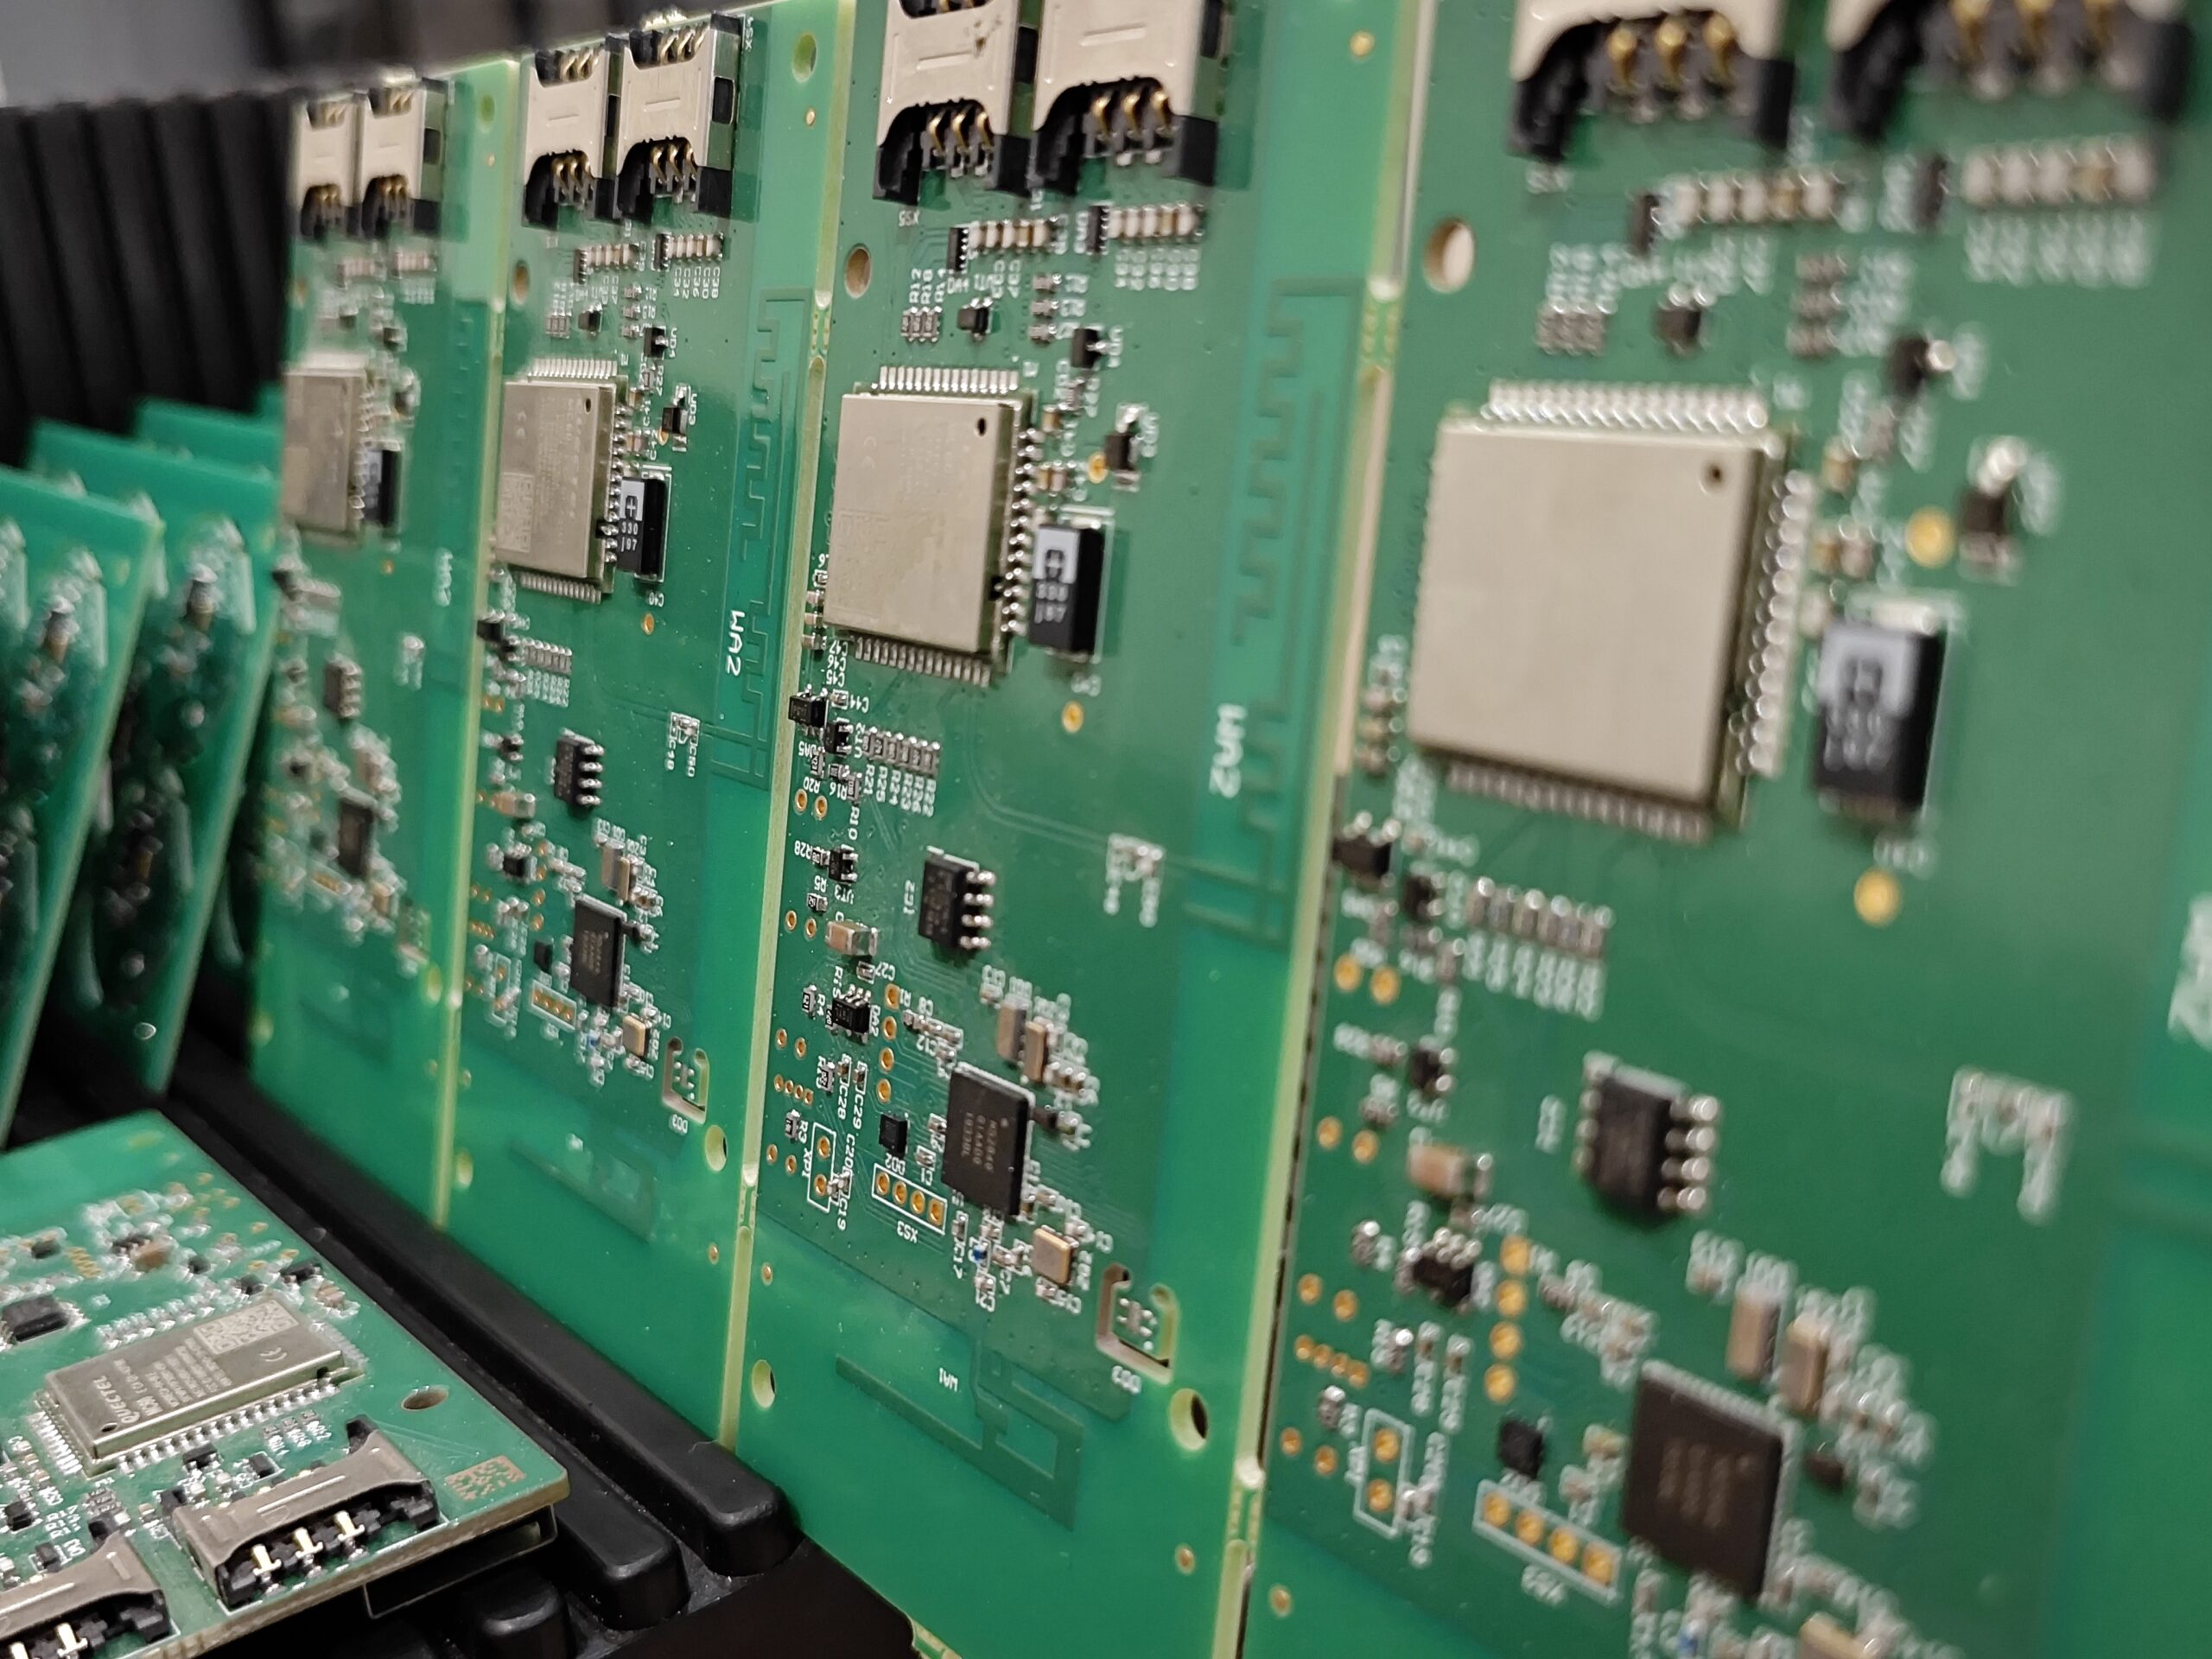
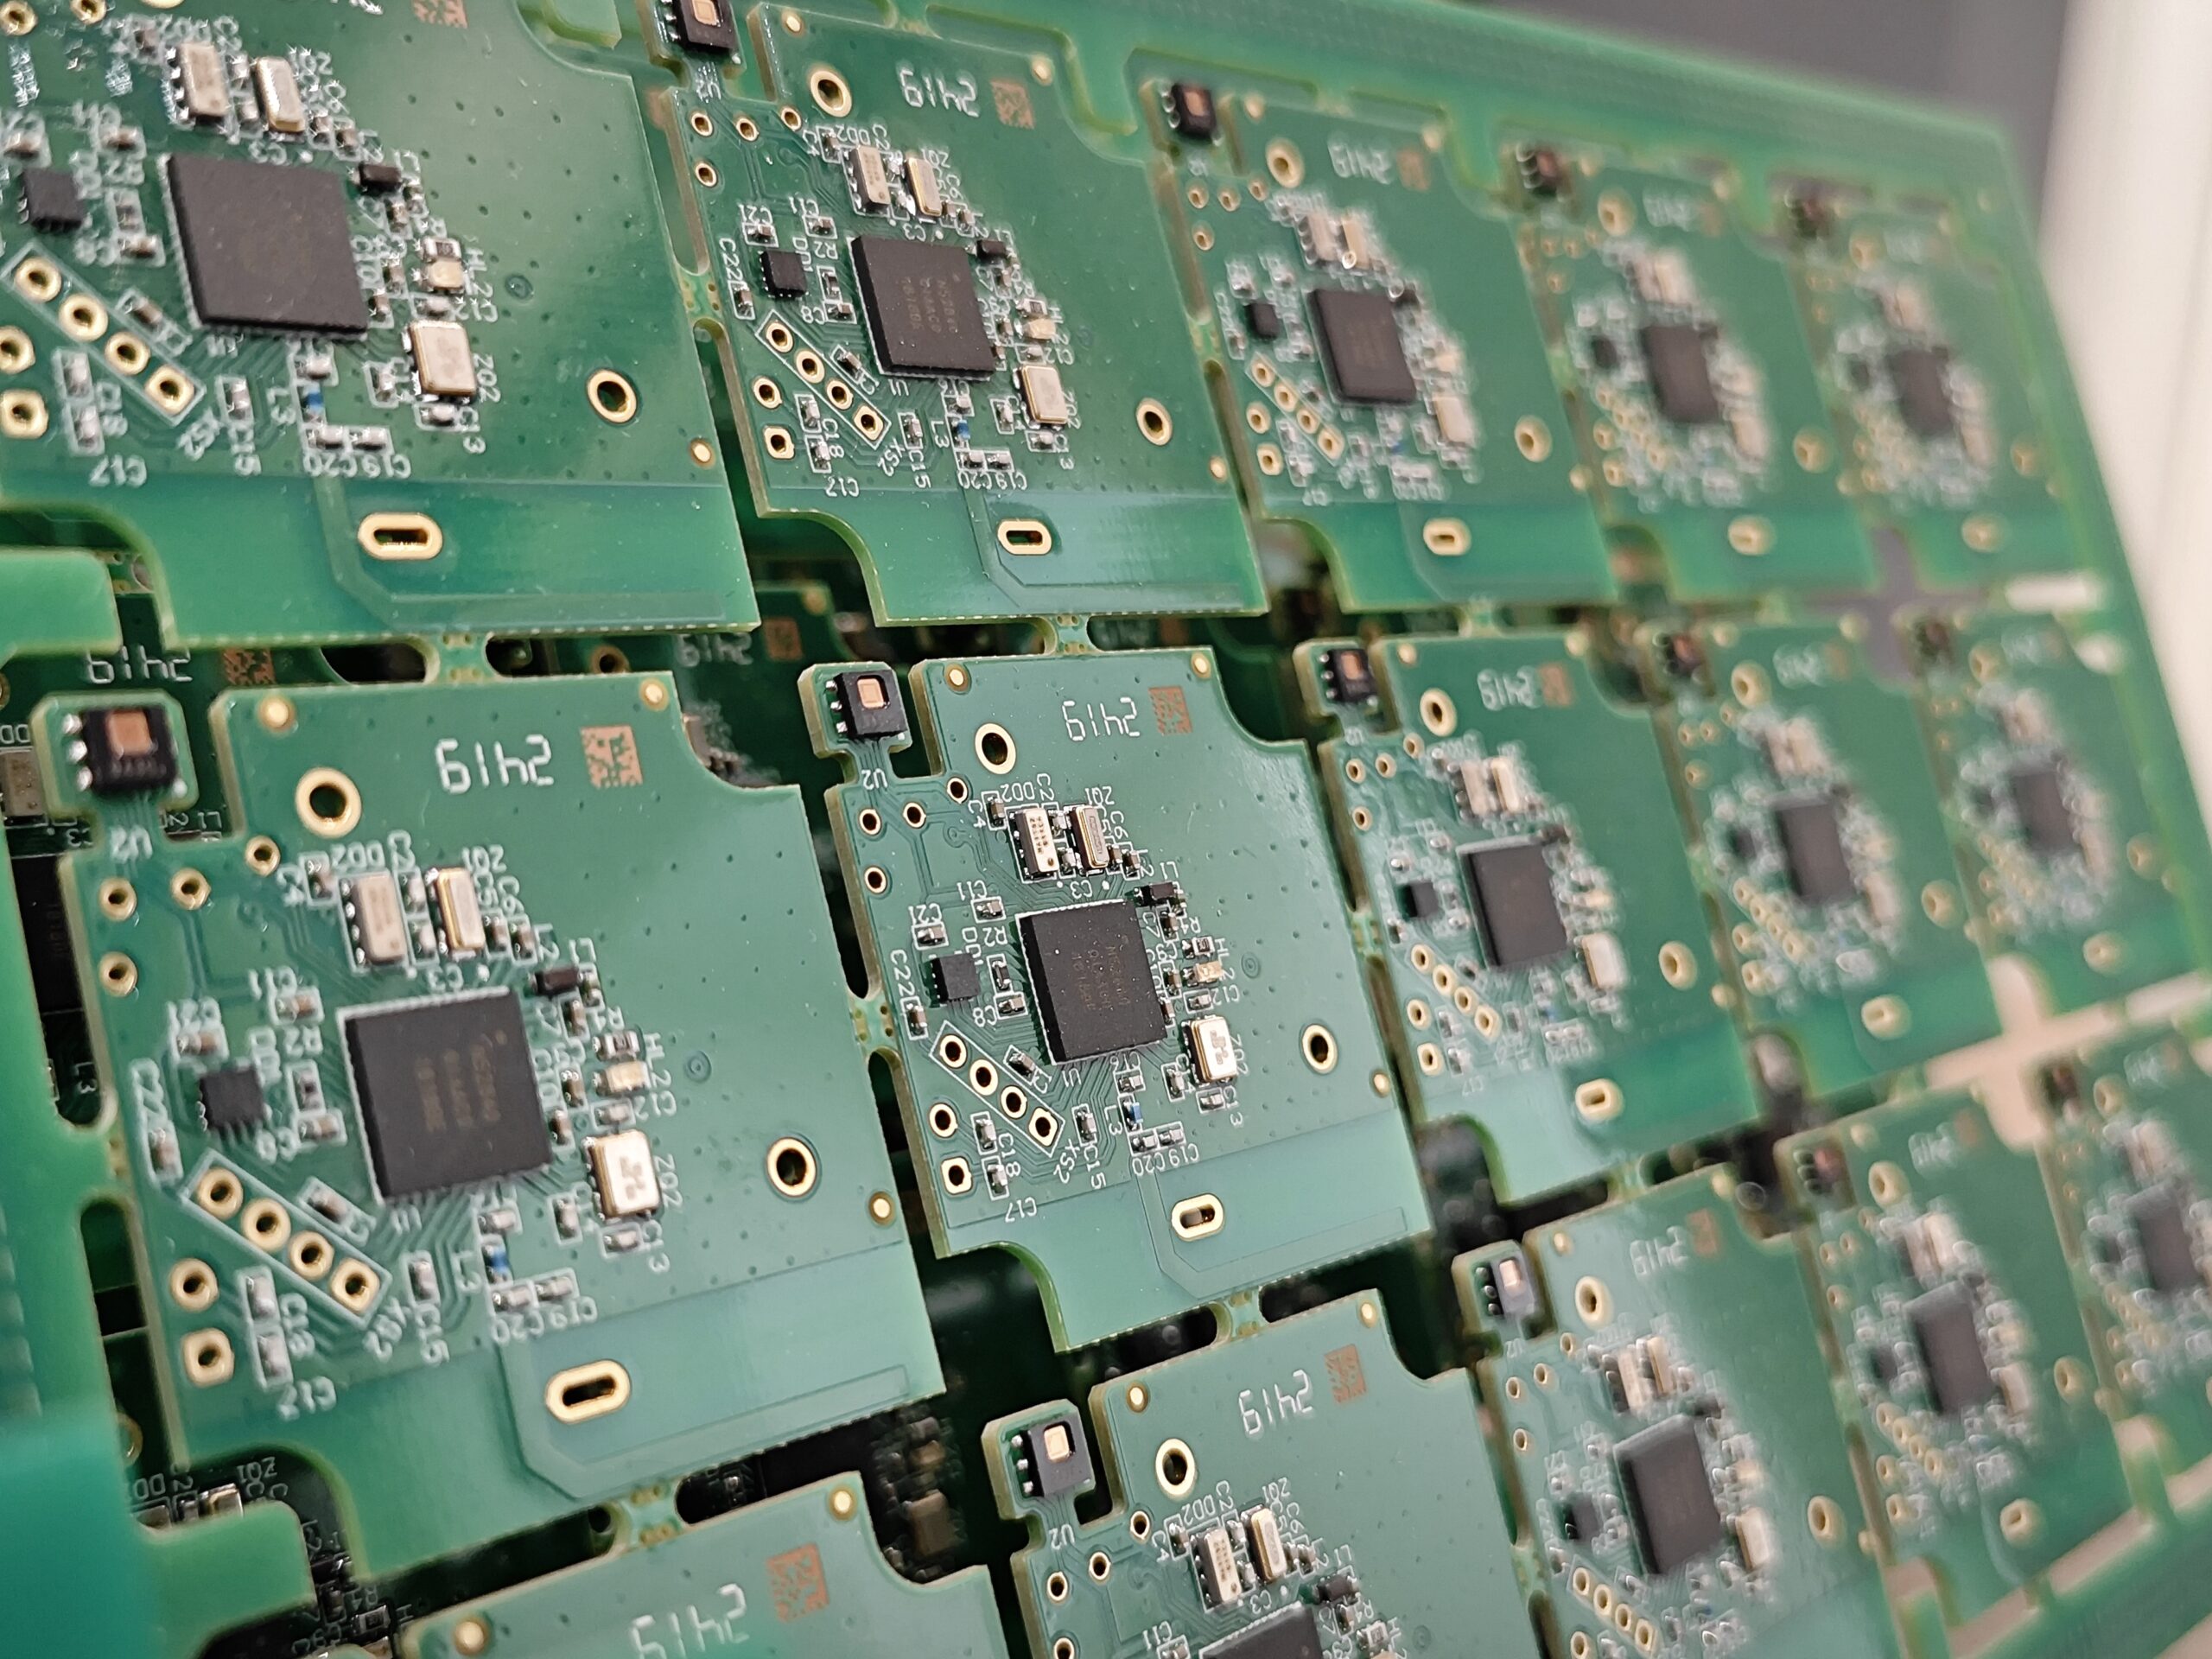
Разработка и производство печатных плат - единый инженерный процесс. Схема, топология, материалы, технология изготовления и монтаж напрямую связаны между собой. Ошибка на раннем этапе влияет на сроки, стоимость партии, стабильность пайки и работу электронного устройства. Поэтому мы рассматриваем плату как основу электрической и механической архитектуры изделия.
Для заказчика важен предсказуемый результат. Печатная плата должна соответствовать схеме, помещаться в корпус и выдерживать расчетные токи и температурные режимы. Также учитываются требования по электромагнитной совместимости и технологичности серийного выпуска. Мы последовательно проверяем эти параметры до передачи проекта в производство, а затем контролируем изготовление, монтаж и работоспособность собранных изделий.
Что включает разработка печатной платы?
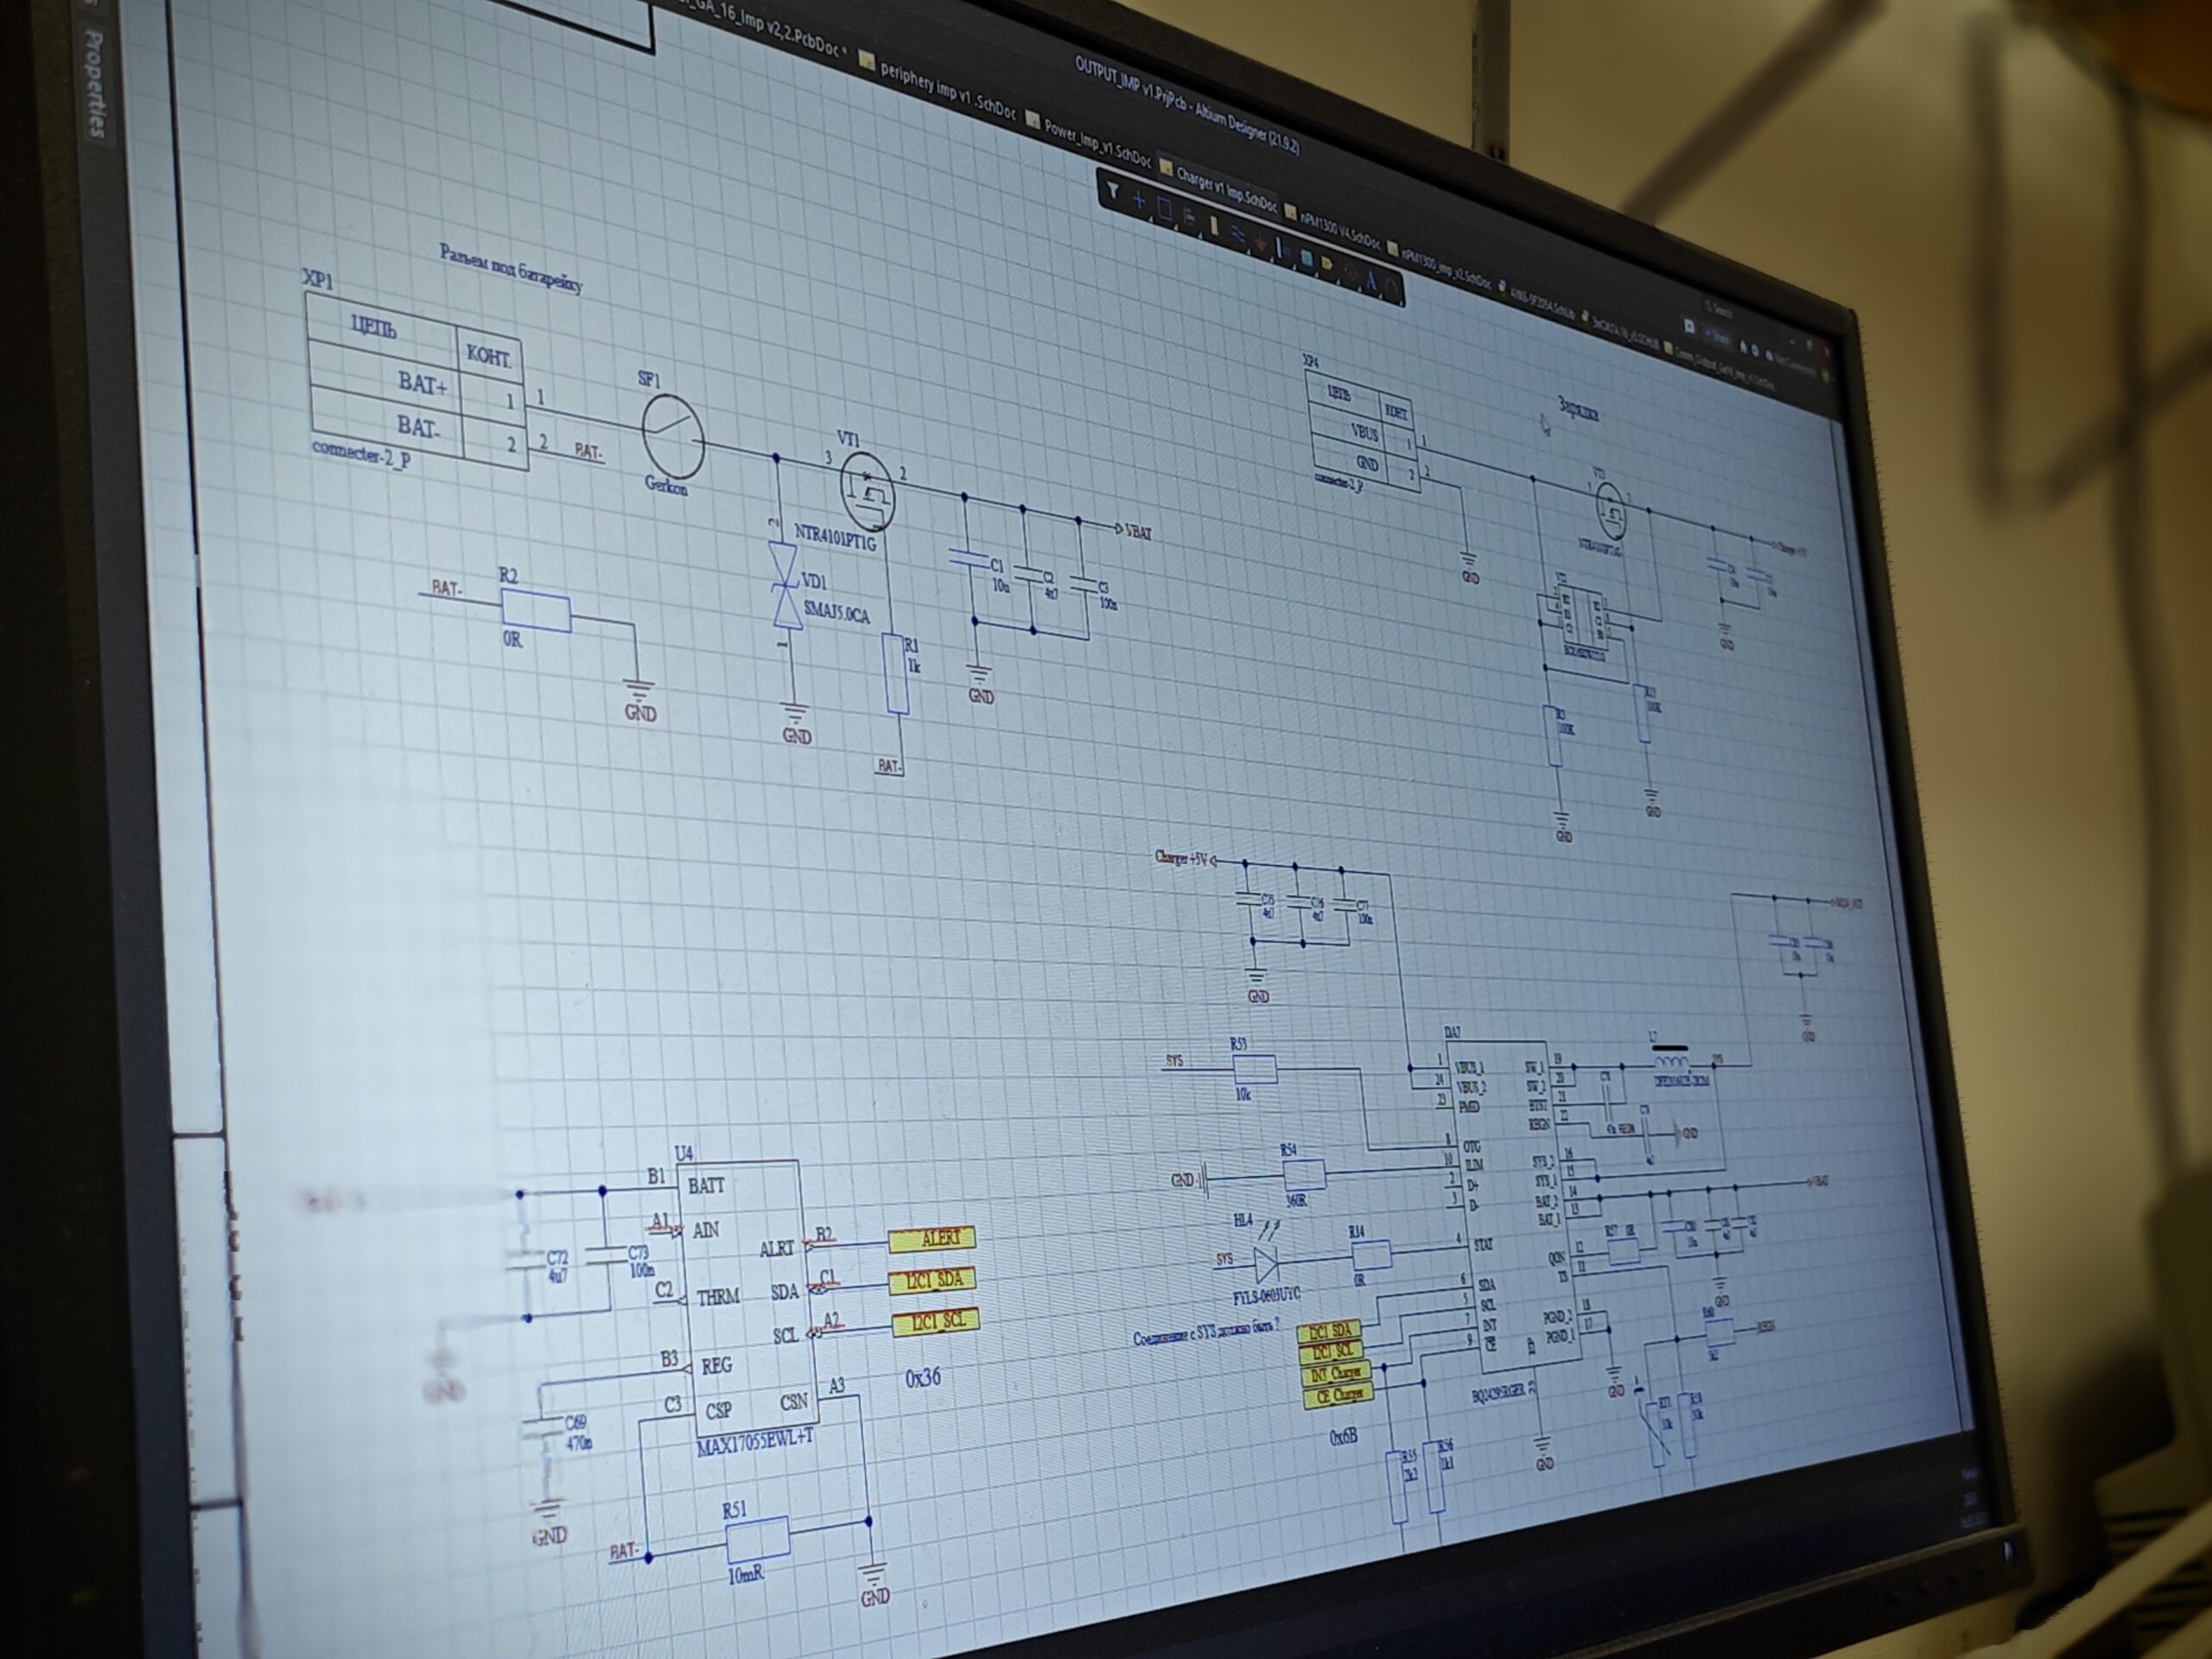
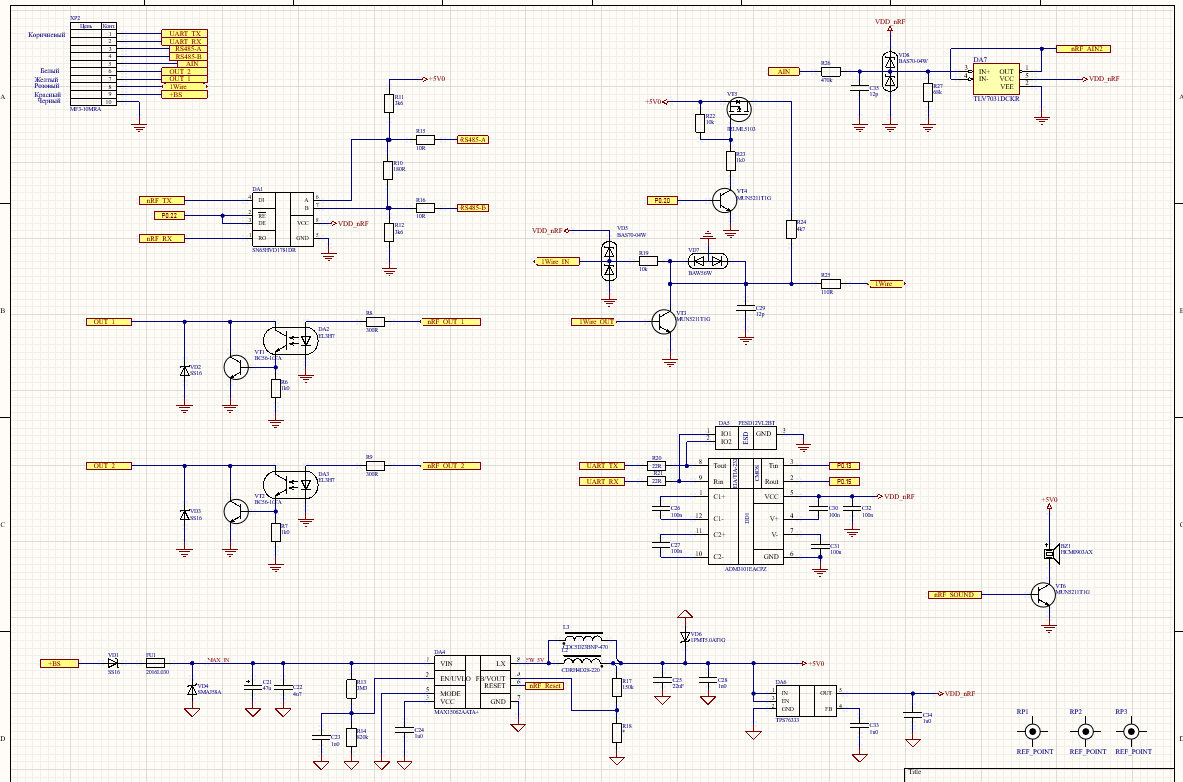
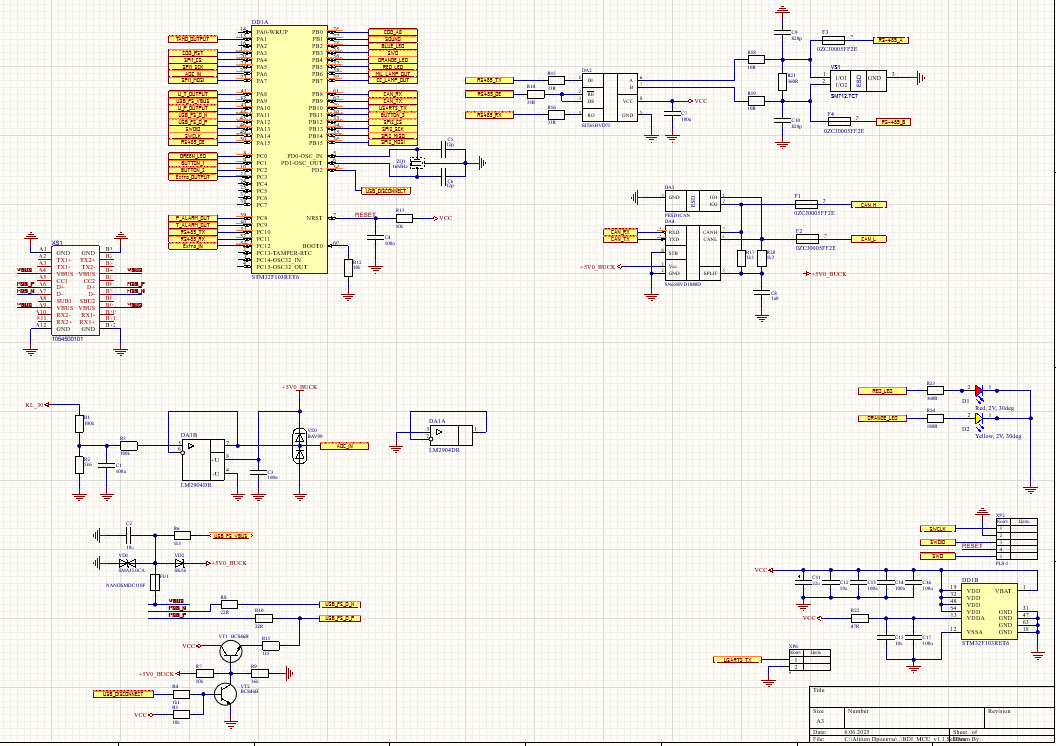
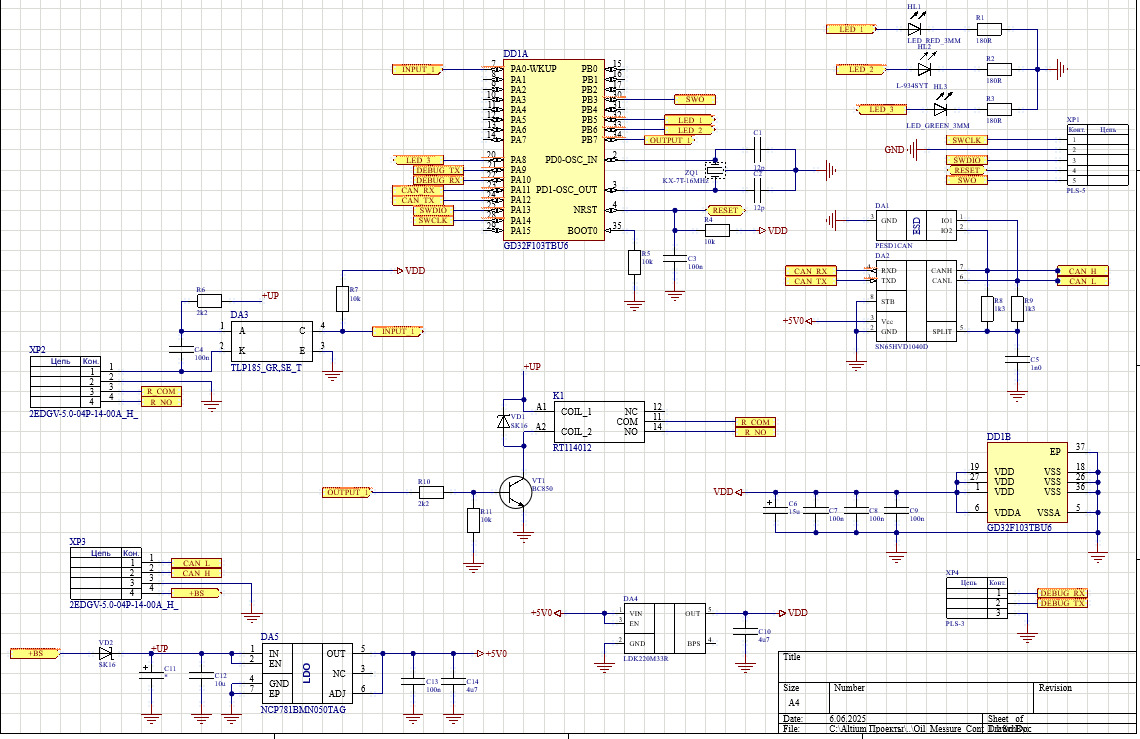
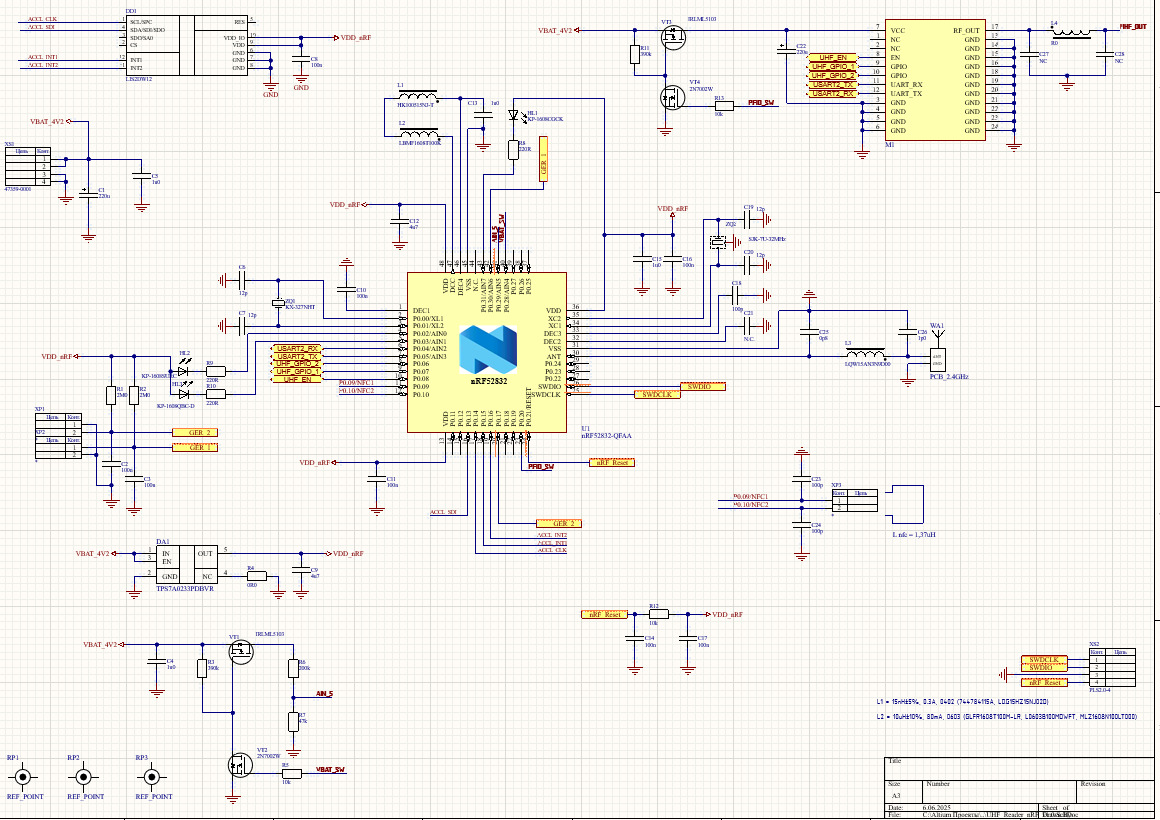
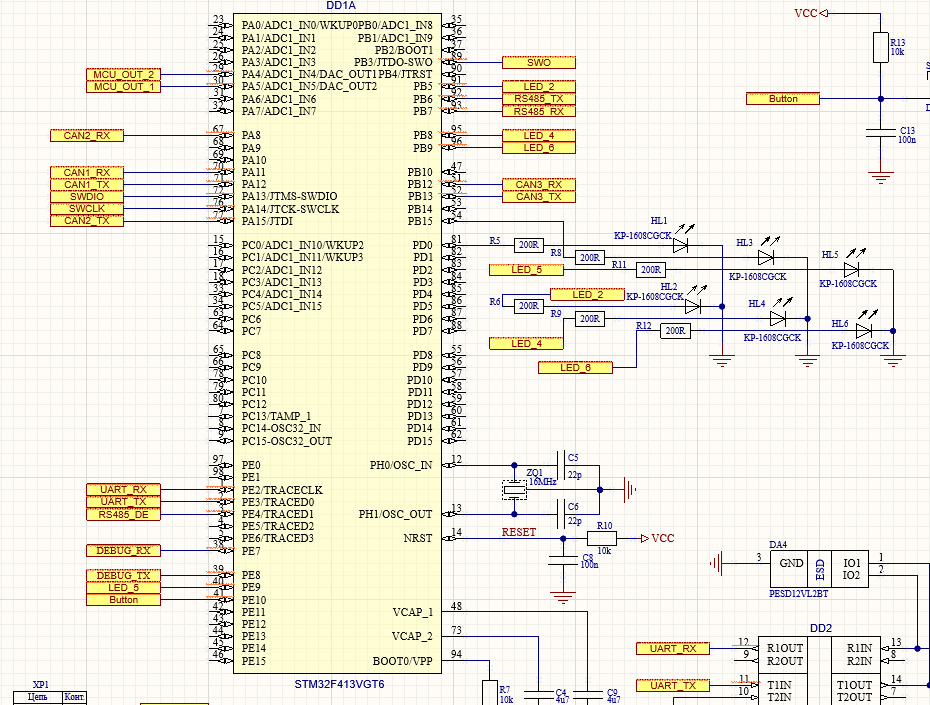
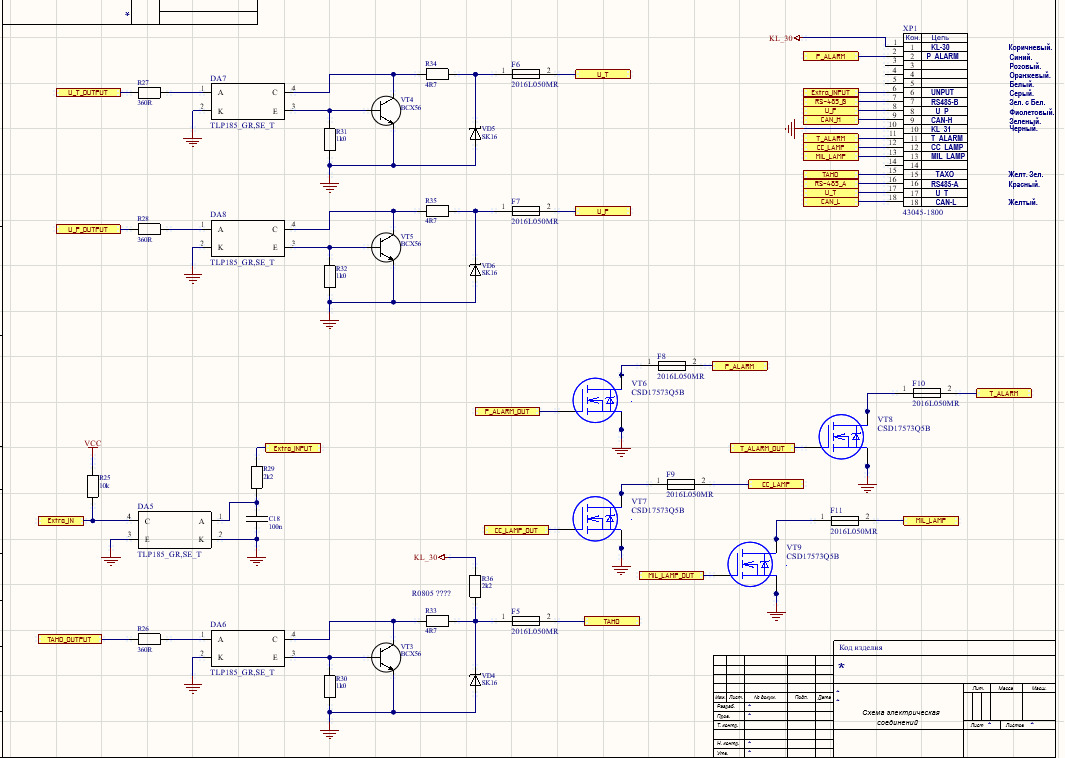
Разработка печатной платы охватывает требования, схемотехнику, подбор компонентов, проектирование топологии и подготовку производственной документации. Состав работ зависит от стадии готовности электронного устройства при обращении заказчика. При наличии готовой схемы мы начинаем с ее проверки и анализа ограничений. Если есть только функциональное описание, создание печатной платы начинается с формирования технической базы проекта.
Схема и требования к устройству
Исходные требования определяют конструкцию будущей платы и границы проектирования. Мы фиксируем размеры, предполагаемое число слоев, типы разъемов, напряжения питания, интерфейсы, точки крепления и ограничения по высоте компонентов. Отдельно задаются условия эксплуатации, температурный диапазон и требования к корпусу. Чем точнее зафиксированы эти параметры, тем меньше возвратов к уже принятым решениям.
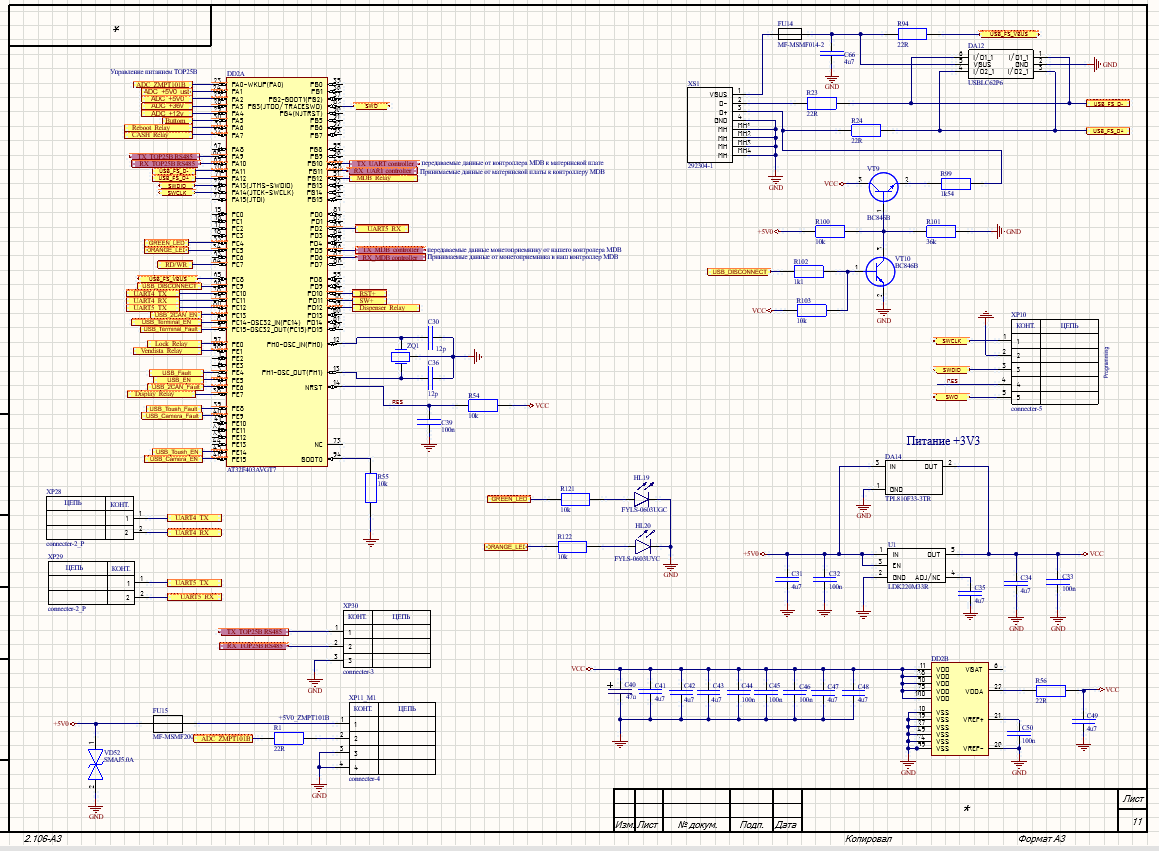
Готовая схема перед трассировкой проходит инженерную проверку. Для силовых цепей оцениваются токовые нагрузки, нагрев и ширина проводников. Для аналоговых узлов учитываются чувствительность к помехам, качество питания и организация земли. Для цифровых интерфейсов задаются правила трассировки, требования к опорным плоскостям и согласованию критичных линий. Такой анализ связывает электрическую схему с реальной конструкцией платы.
Подбор компонентов тоже относится к инженерной подготовке. Мы учитываем номиналы, электрические характеристики, тип корпуса, посадочное место, способ монтажа и доступность в закупке. Для критичных позиций заранее фиксируются согласованные замены. Компонент с неудобным корпусом или нестабильной поставкой создает риск еще до выпуска первой партии.
Для начала разработки требуется базовый набор исходных данных. Он позволяет связать функциональность устройства с механикой, питанием и условиями работы. Если часть данных еще не сформирована, мы переводим требования в проверяемые технические параметры.
- техническое задание;
- схема или описание функций;
- ограничения по габаритам;
- требования по питанию;
- перечень внешних интерфейсов;
- условия эксплуатации.
Ключевой ориентир прост: результат проекта должен проверяться по конкретным признакам. Размеры, питание, интерфейсы, точки подключения и режимы работы фиксируются до детального проектирования. Такой порядок снижает риск разночтений между заказчиком, разработчиком и производством.
Как проходит проектирование печатных плат?
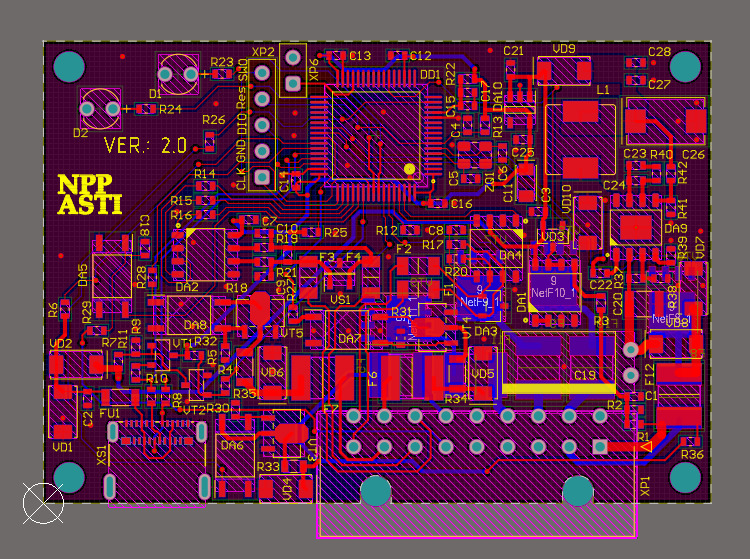
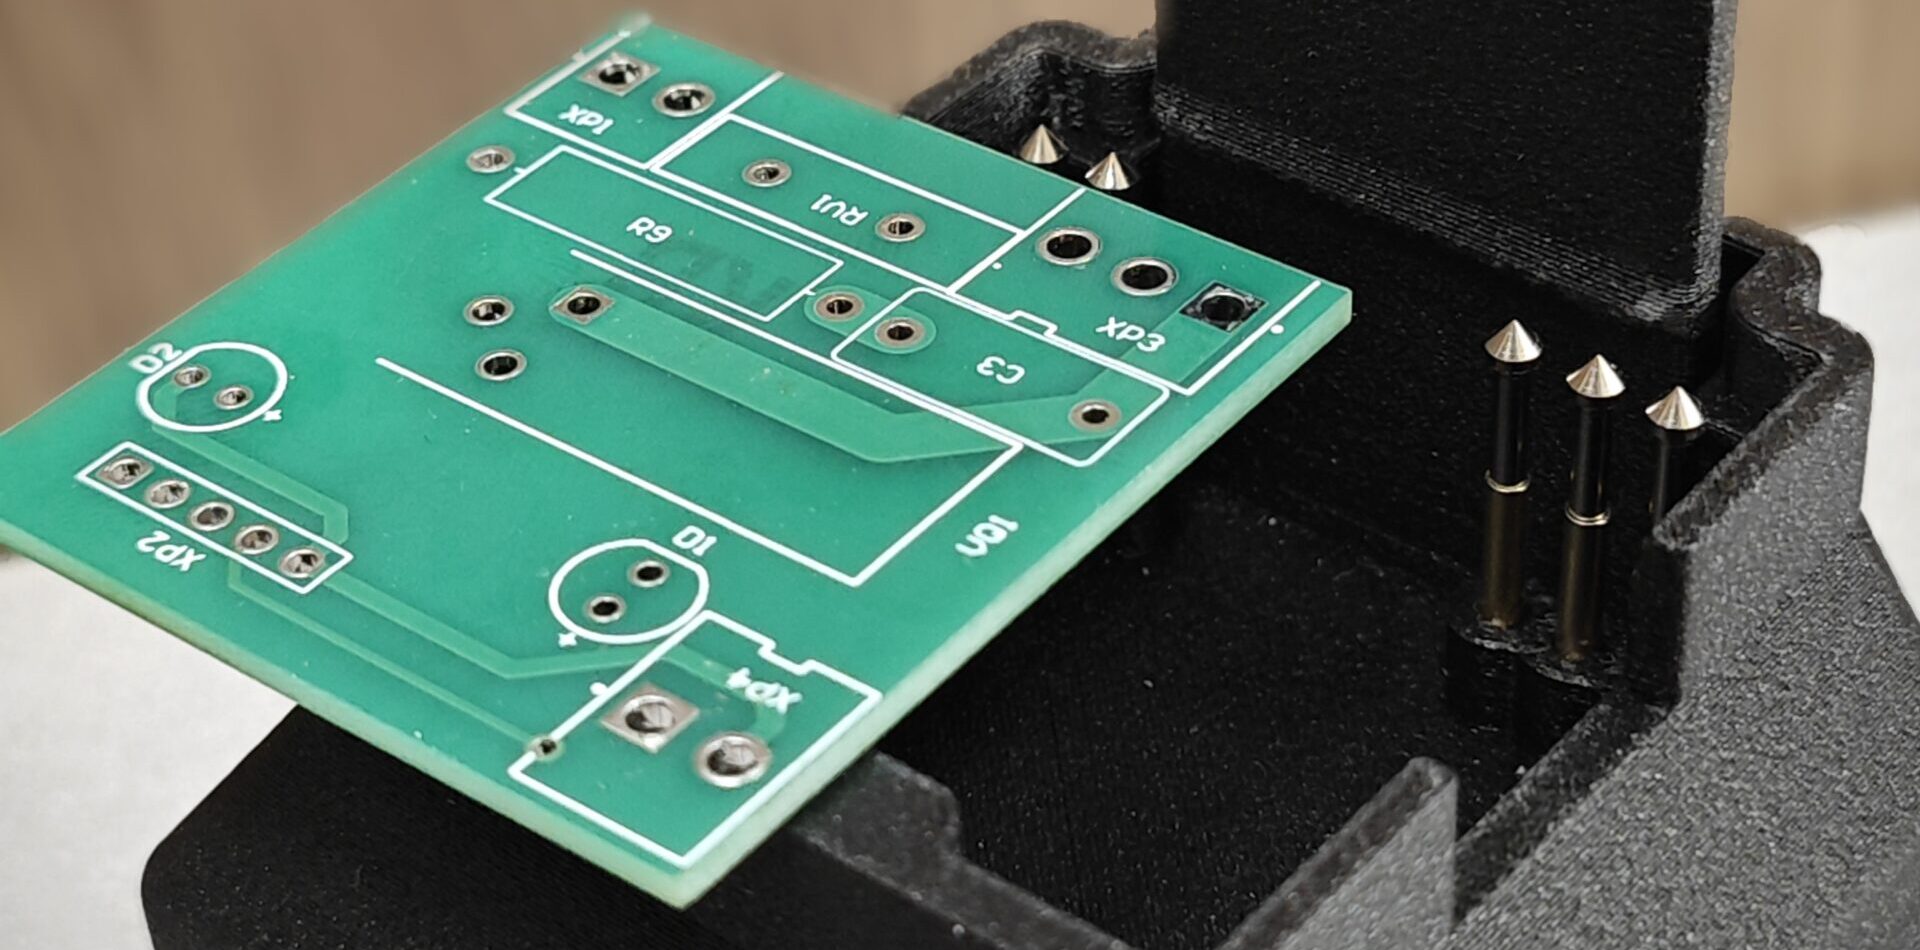
Проектирование печатных плат переводит электрическую схему в физическую конструкцию, пригодную для изготовления и сборки. На этом этапе определяются размещение компонентов, трассировка, структура слоев и параметры переходных отверстий. Одновременно задаются правила, по которым топология будет проверяться перед выпуском документации.
Размещение и трассировка топологии
Размещение компонентов задает основу всей последующей разводки. Сначала к механике корпуса привязываются разъемы, органы управления, индикаторы, датчики и крепеж. Затем размещаются источники питания, процессоры, память, аналоговые каскады, силовые ключи и защитные элементы. Функционально связанные детали располагаются с учетом длины соединений, нагрева и удобства монтажа.
При трассировке мы учитываем ширину проводников, токовую нагрузку, длину критичных цепей, возвратные токи и расположение переходных отверстий. Для высокоскоростных интерфейсов контролируются дифференциальные пары, длины взаимосвязанных линий и непрерывность опорного слоя. Для чувствительных аналоговых цепей важны короткие пути сигнала и корректная организация земли. Силовая часть требует отдельного внимания к токовым контурам и отводу тепла.
Автоматическая DRC-проверка выявляет нарушения заданных правил разводки. Система контролирует зазоры, ширину дорожек, размеры отверстий и другие формальные параметры. Однако автоматический контроль не заменяет инженерный просмотр. Программа фиксирует нарушение правила, а специалист оценивает физический смысл решения и его влияние на устройство.
Перед выпуском производственной документации проводится итоговая проверка проекта. Она охватывает электрическую связность, библиотеки компонентов, механику и технологические ограничения. Для сторонних проектов такой аудит особенно полезен, поскольку часть ошибок появляется на границе разных САПР и версий файлов.
- соответствие схемы и топологии;
- критичные цепи питания;
- посадочные места компонентов;
- полярность и нумерация выводов;
- контуры платы и крепеж;
- технологические зазоры.
Электрически корректная плата все равно требует оценки технологичности. Неудачное размещение деталей усложняет пайку, инспекцию или ремонт. Исправление до заказа партии сохраняет уже выполненную работу и снижает риск повторного изготовления.
Как выбирают материалы и слои?
Материал основания, толщина меди и число слоев выбираются по электрическим, тепловым, механическим и технологическим требованиям. Для распространенных конструкций применяются ламинаты семейства FR-4. Однако одного обозначения материала недостаточно для полноценного производственного задания. Необходимо определить толщину платы, структуру слоев, параметры меди и требования к поверхности.
Односллойные и многослойные платы
Однослойная плата подходит для схем с невысокой плотностью соединений и простой компоновкой. Двухслойная конструкция дает больше свободы при размещении и трассировке. Многослойная печатная плата применяется при высокой плотности монтажа, выделенных опорных плоскостях и контролируемом импедансе. Выбор структуры определяется задачей устройства, а не стремлением сократить число слоев любой ценой.
Каждый дополнительный слой должен решать конкретную инженерную задачу. Рост числа слоев повышает требования к изготовлению и отражается на стоимости партии. Слишком упрощенная структура тоже несет риск: трассы удлиняются, возвратные пути нарушаются, а опорные плоскости приходится дробить. В результате электрические характеристики платы становятся хуже еще до этапа испытаний.
Стек слоев задает взаимное расположение сигнальных и опорных плоскостей. Для линий с контролируемым импедансом он связан с геометрией проводников и свойствами диэлектрика. В таких проектах мы согласуем стек с производственной площадкой до завершения трассировки. Расчетные параметры тогда опираются на доступные материалы и реальные технологические пределы производства.
Кроме ламинатов FR-4, применяются основы с другими тепловыми и электрическими характеристиками. Для гибких плат используются полиимидные материалы, а для отдельных тепловых задач применяются конструкции на металлическом основании. Выбор зависит от мощности, механики, температурного режима и требований к отводу тепла. Универсального материала для всех электронных устройств нет.
Производство печатных плат по документации
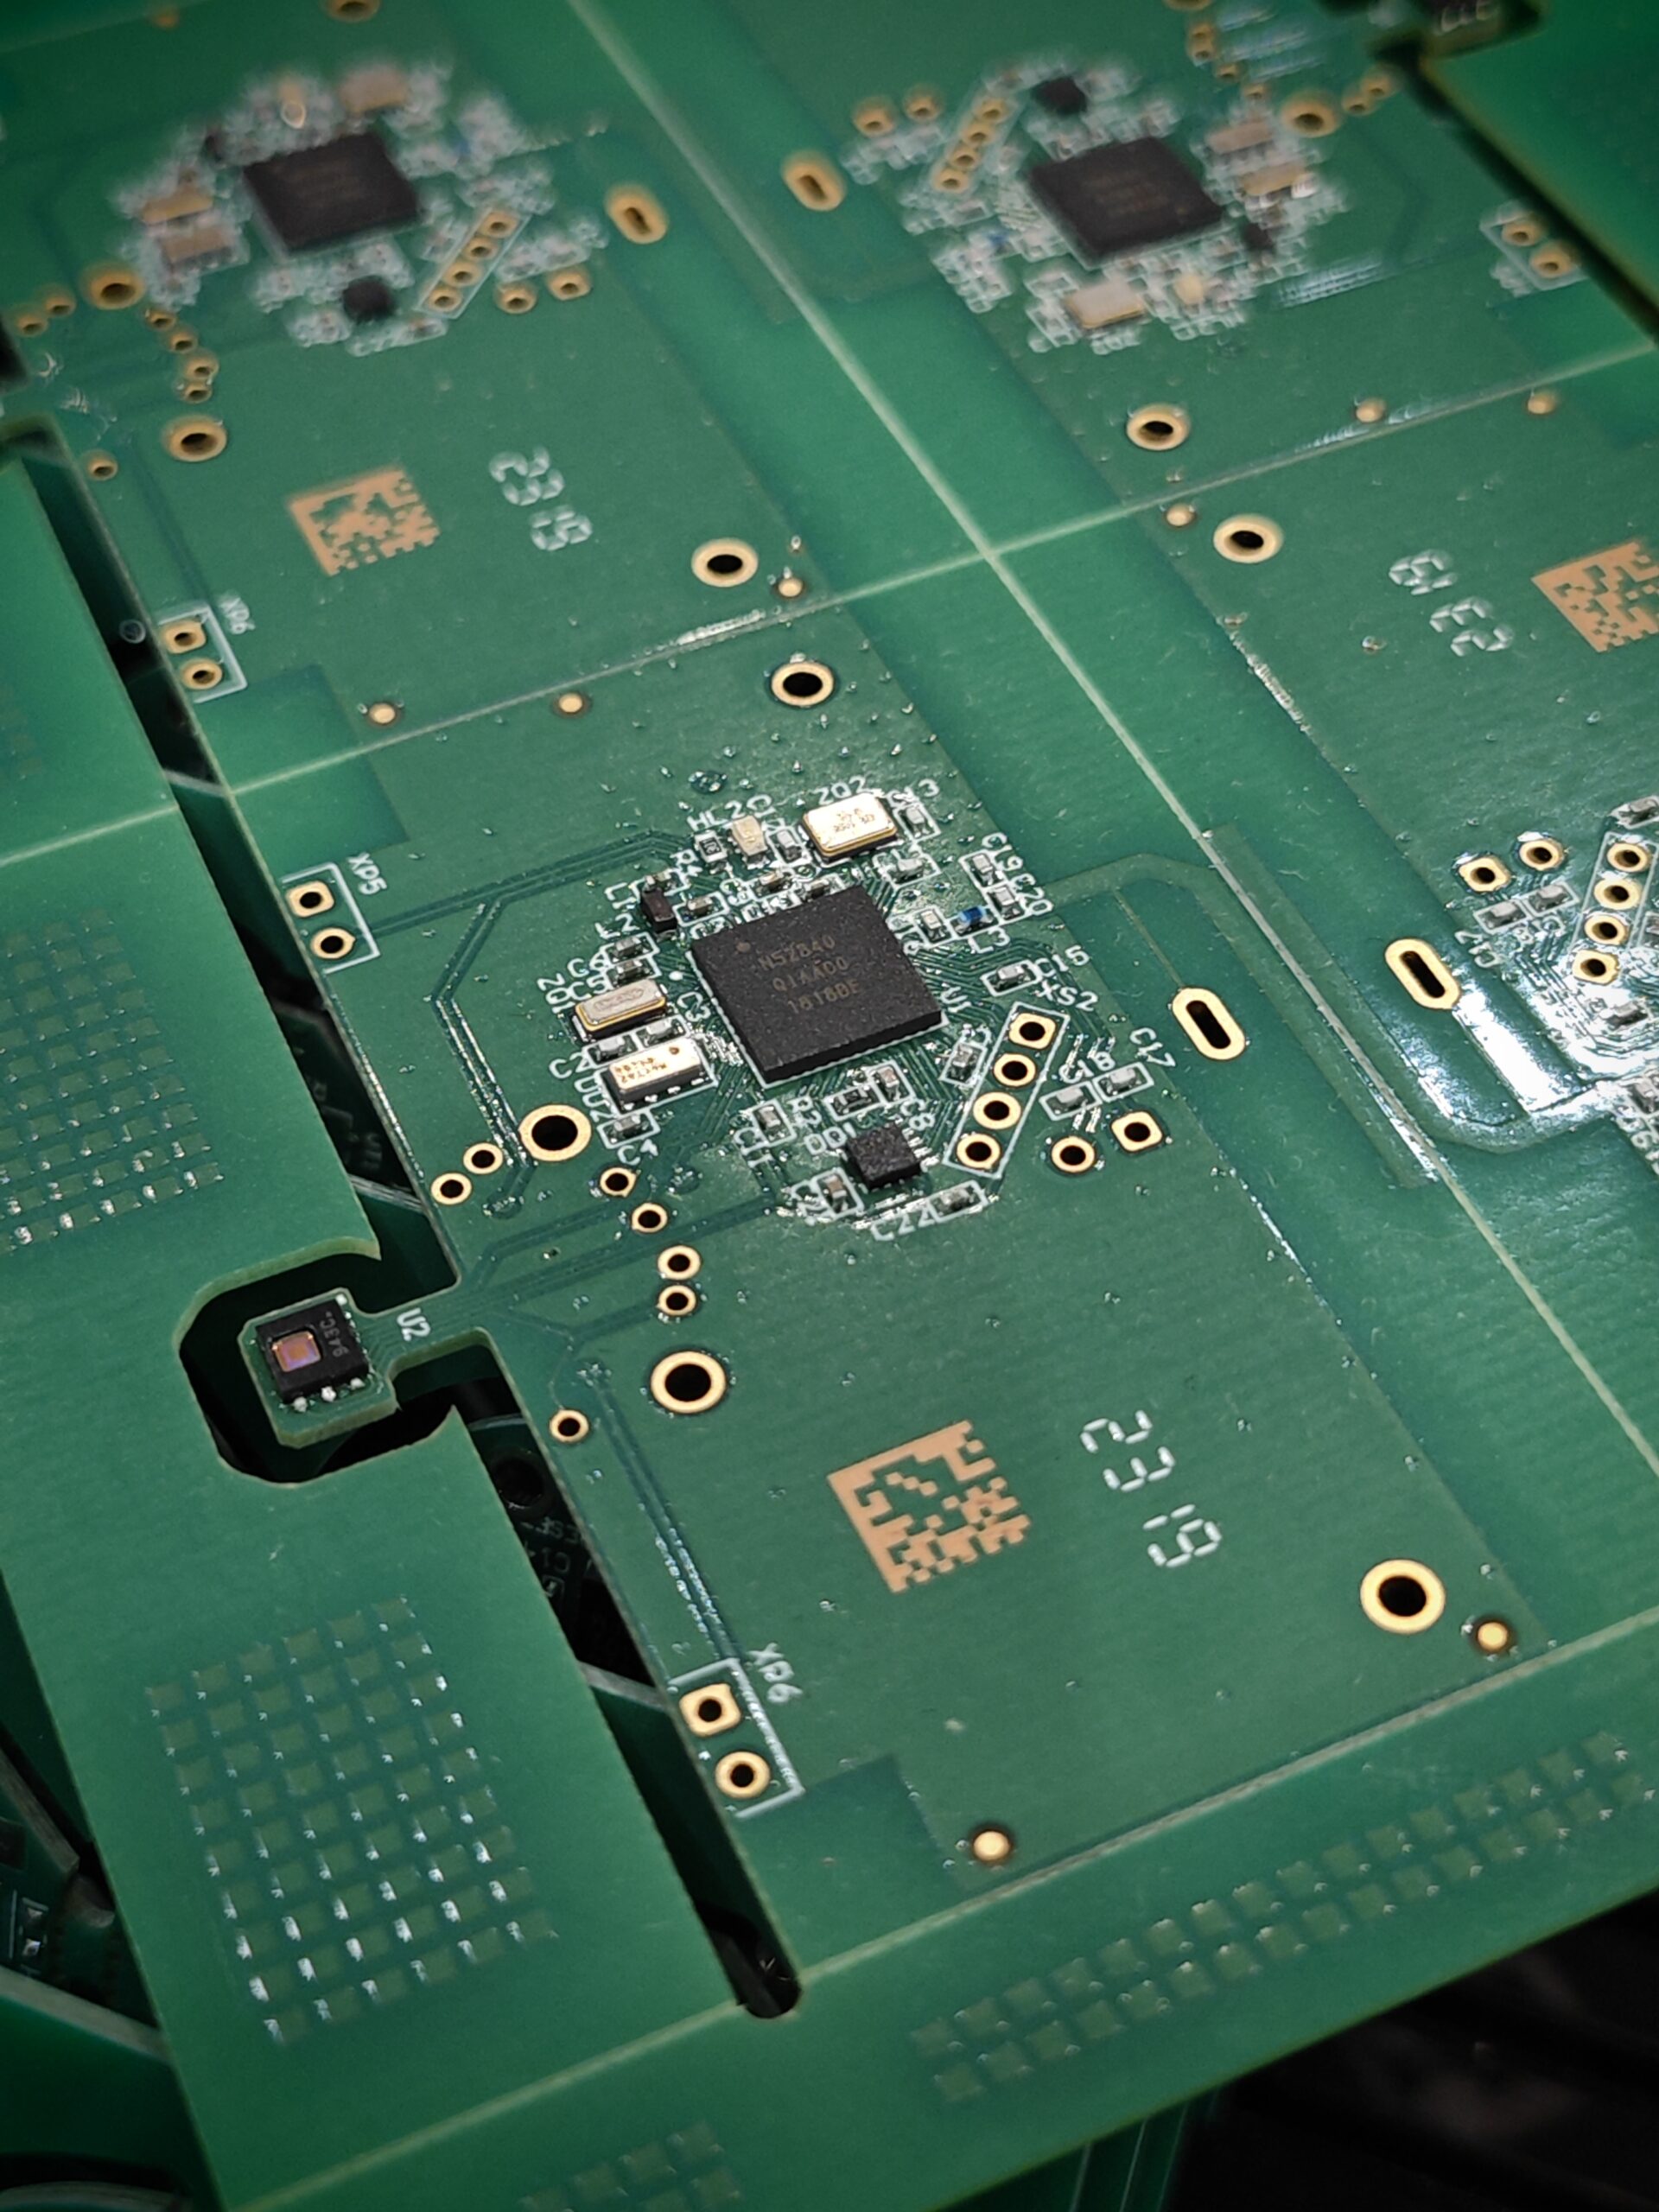
Производство печатных плат начинается после проверки файлов и технологических требований. Изготовление печатных плат запускается только по согласованной версии комплекта. На этой стадии цифровая модель превращается в физическое изделие. Ошибка в слоях, сверловке, маске или контуре приводит к прямым затратам на переделку партии. Поэтому производственный комплект проверяется до запуска.
Подготовка файлов для производства
Для изготовления передаются данные по медным слоям, паяльной маске, маркировке, контуру и сверловке. В проектах с монтажом комплект дополняется спецификацией компонентов, координатами установки и сборочными чертежами. Производство должно получить однозначное описание актуальной ревизии платы. Любое расхождение между файлами рассматривается как причина для проверки до запуска.
Часто для изготовления используются Gerber-файлы и отдельные данные сверловки Excellon. Другие согласованные форматы тоже используются на производстве. Важен не сам набор расширений, а полнота и согласованность данных. Названия слоев, единицы измерения, координаты и версия проекта должны читаться без двусмысленности.
Специальные требования фиксируются отдельно. К ним относятся контролируемый импеданс, заданная толщина меди, особые переходные отверстия, финишное покрытие контактных площадок и требования к маркировке. Такие параметры нельзя оставлять только в переписке. Они должны входить в согласованный комплект производственной информации.
Типовой комплект для изготовления содержит основные данные платы. Его состав уточняется под конкретную технологию и дальнейший монтаж. Перед передачей на производство мы сверяем актуальность каждой позиции.
- файлы медных слоев;
- данные сверловки;
- контур печатной платы;
- данные паяльной маски;
- маркировка и обозначения;
- технические требования;
- актуальная версия проекта.
Для многослойной платы маршрут включает формирование внутренних слоев, прессование пакета, сверление и металлизацию отверстий. После обработки внешних слоев наносятся паяльная маска и маркировка. Затем формируется финишное покрытие контактных площадок и выполняется разделение заготовки. Завершающие операции включают контроль геометрии и электрическую проверку цепей.
До запуска мы проводим DFM-проверку и оцениваем технологичность конструкции. Анализируются зазоры, ширина проводников, размеры площадок, переходные отверстия, перемычки маски, контур и фрезеровка. Проверка сопоставляет проект с ограничениями выбранного производства. Это помогает устранить спорные места до расходования материалов и изготовления партии.\
Монтаж и пайка компонентов
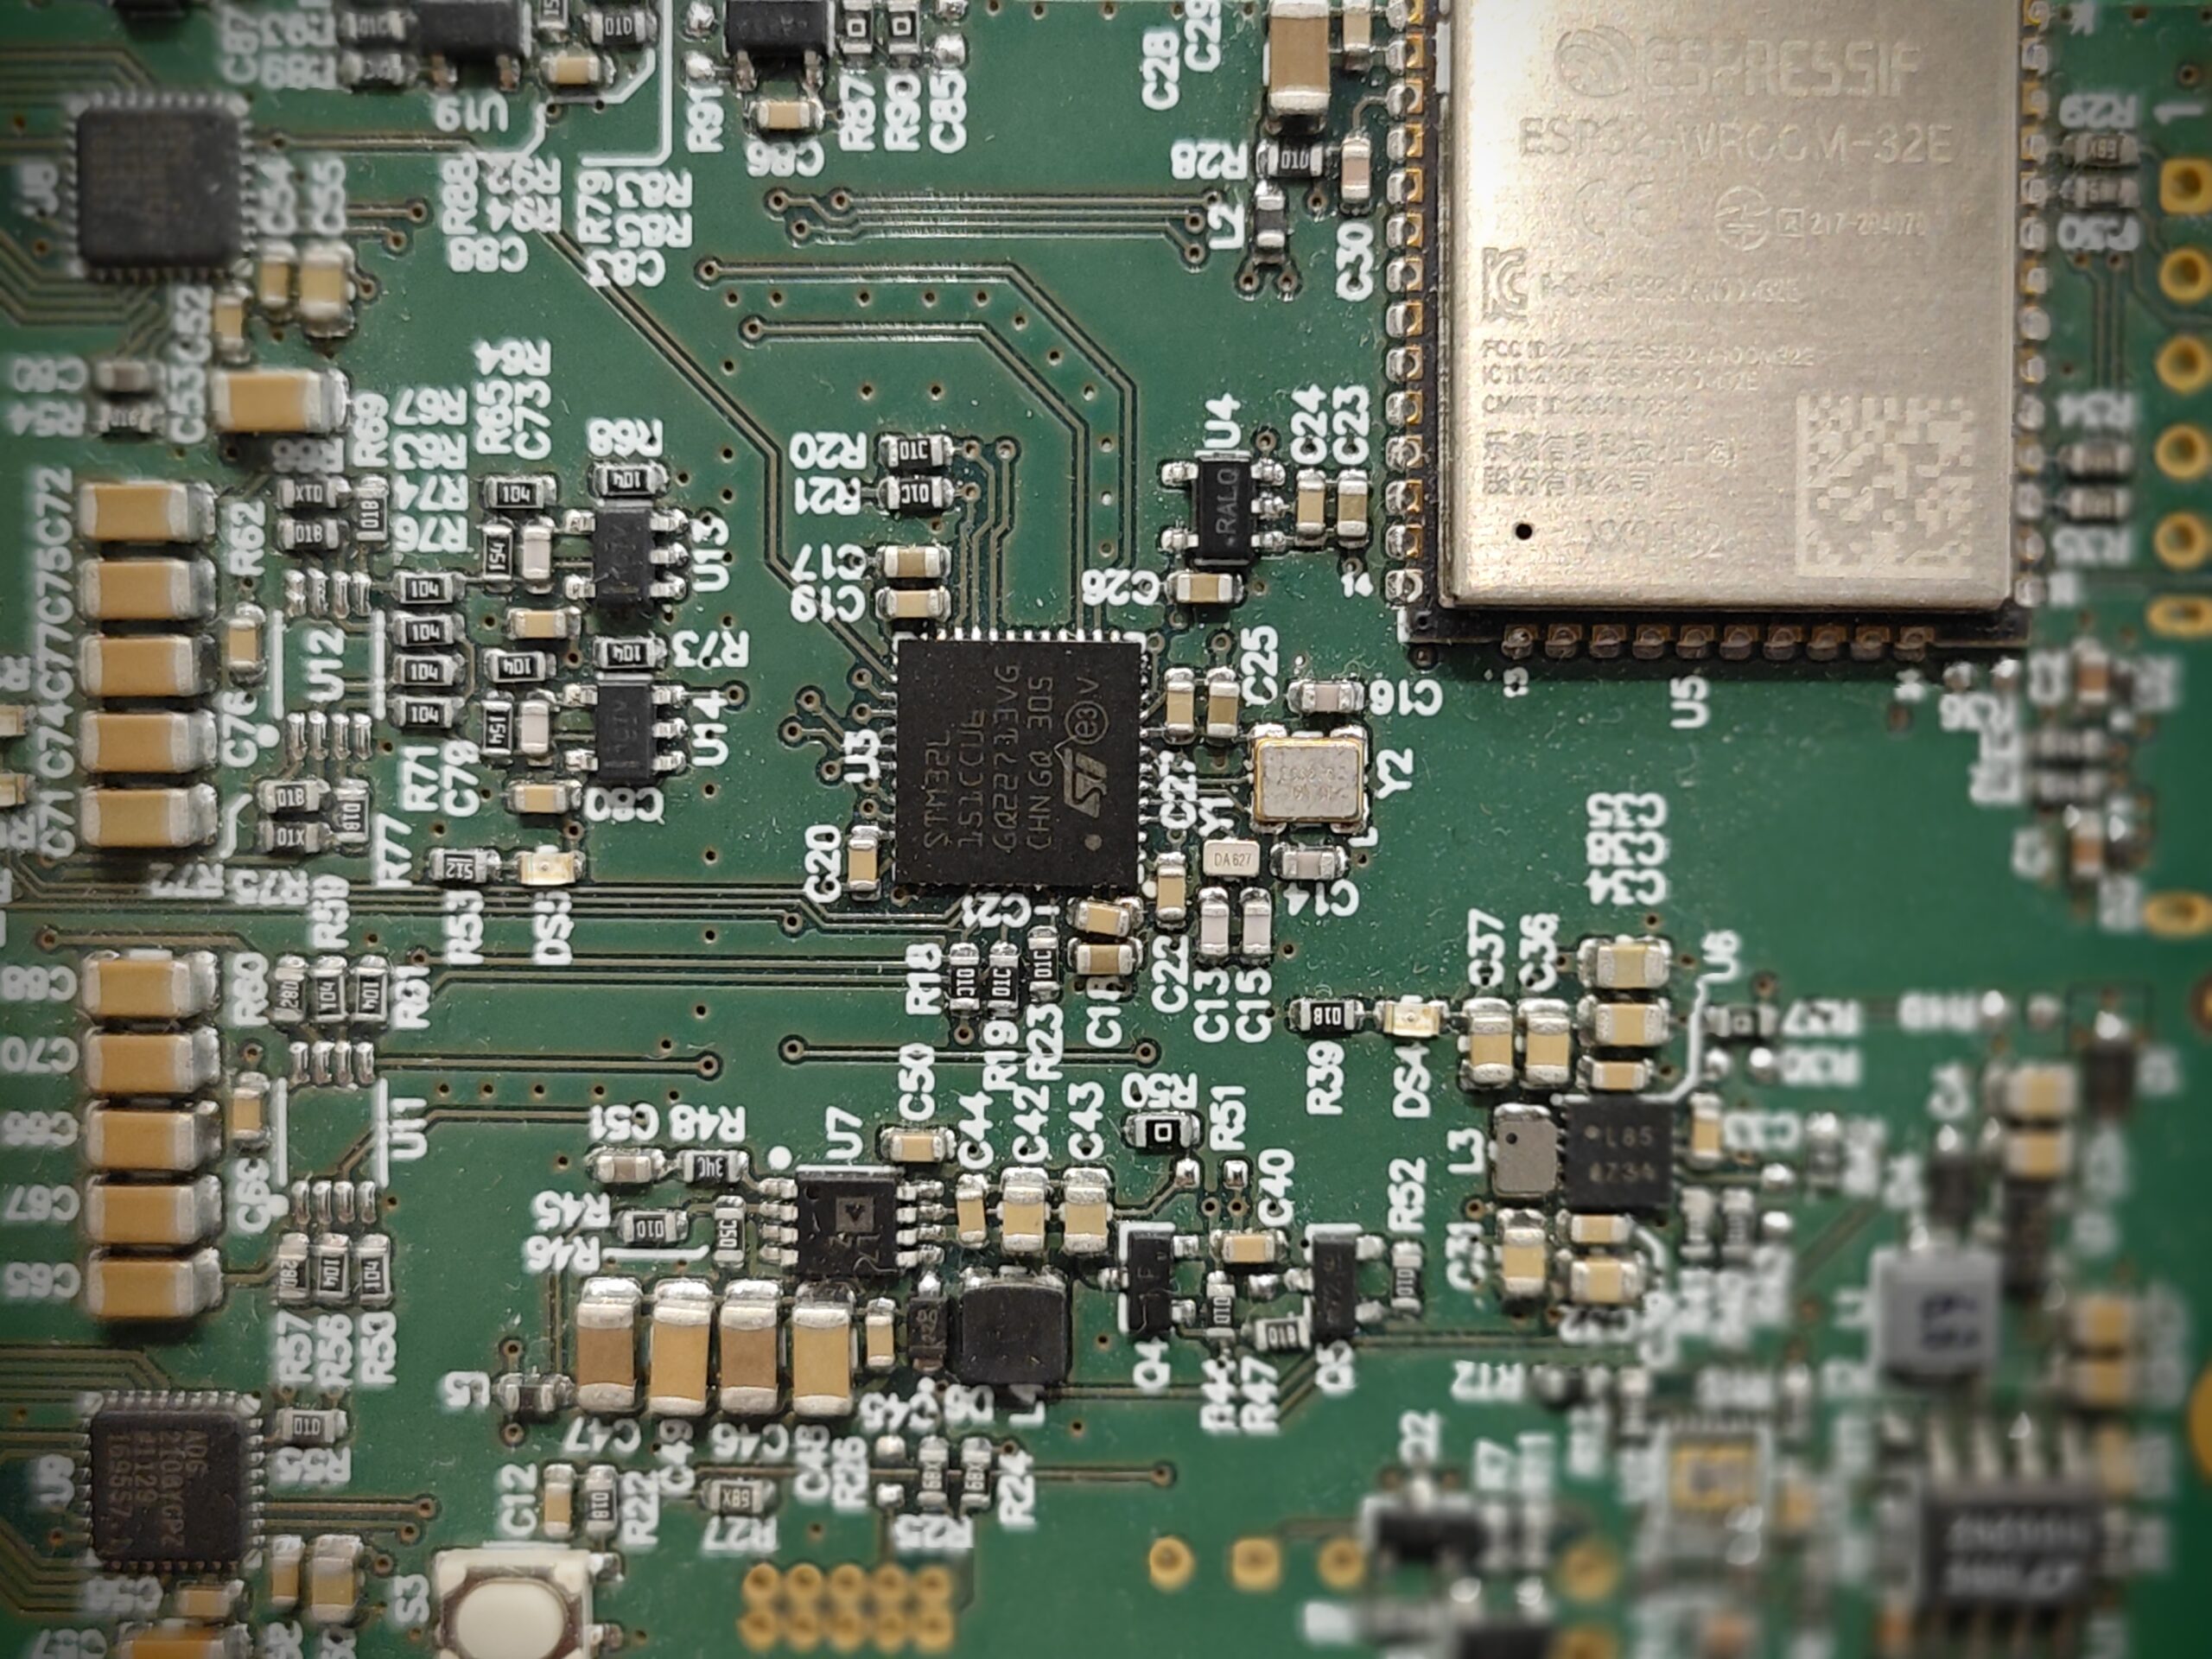
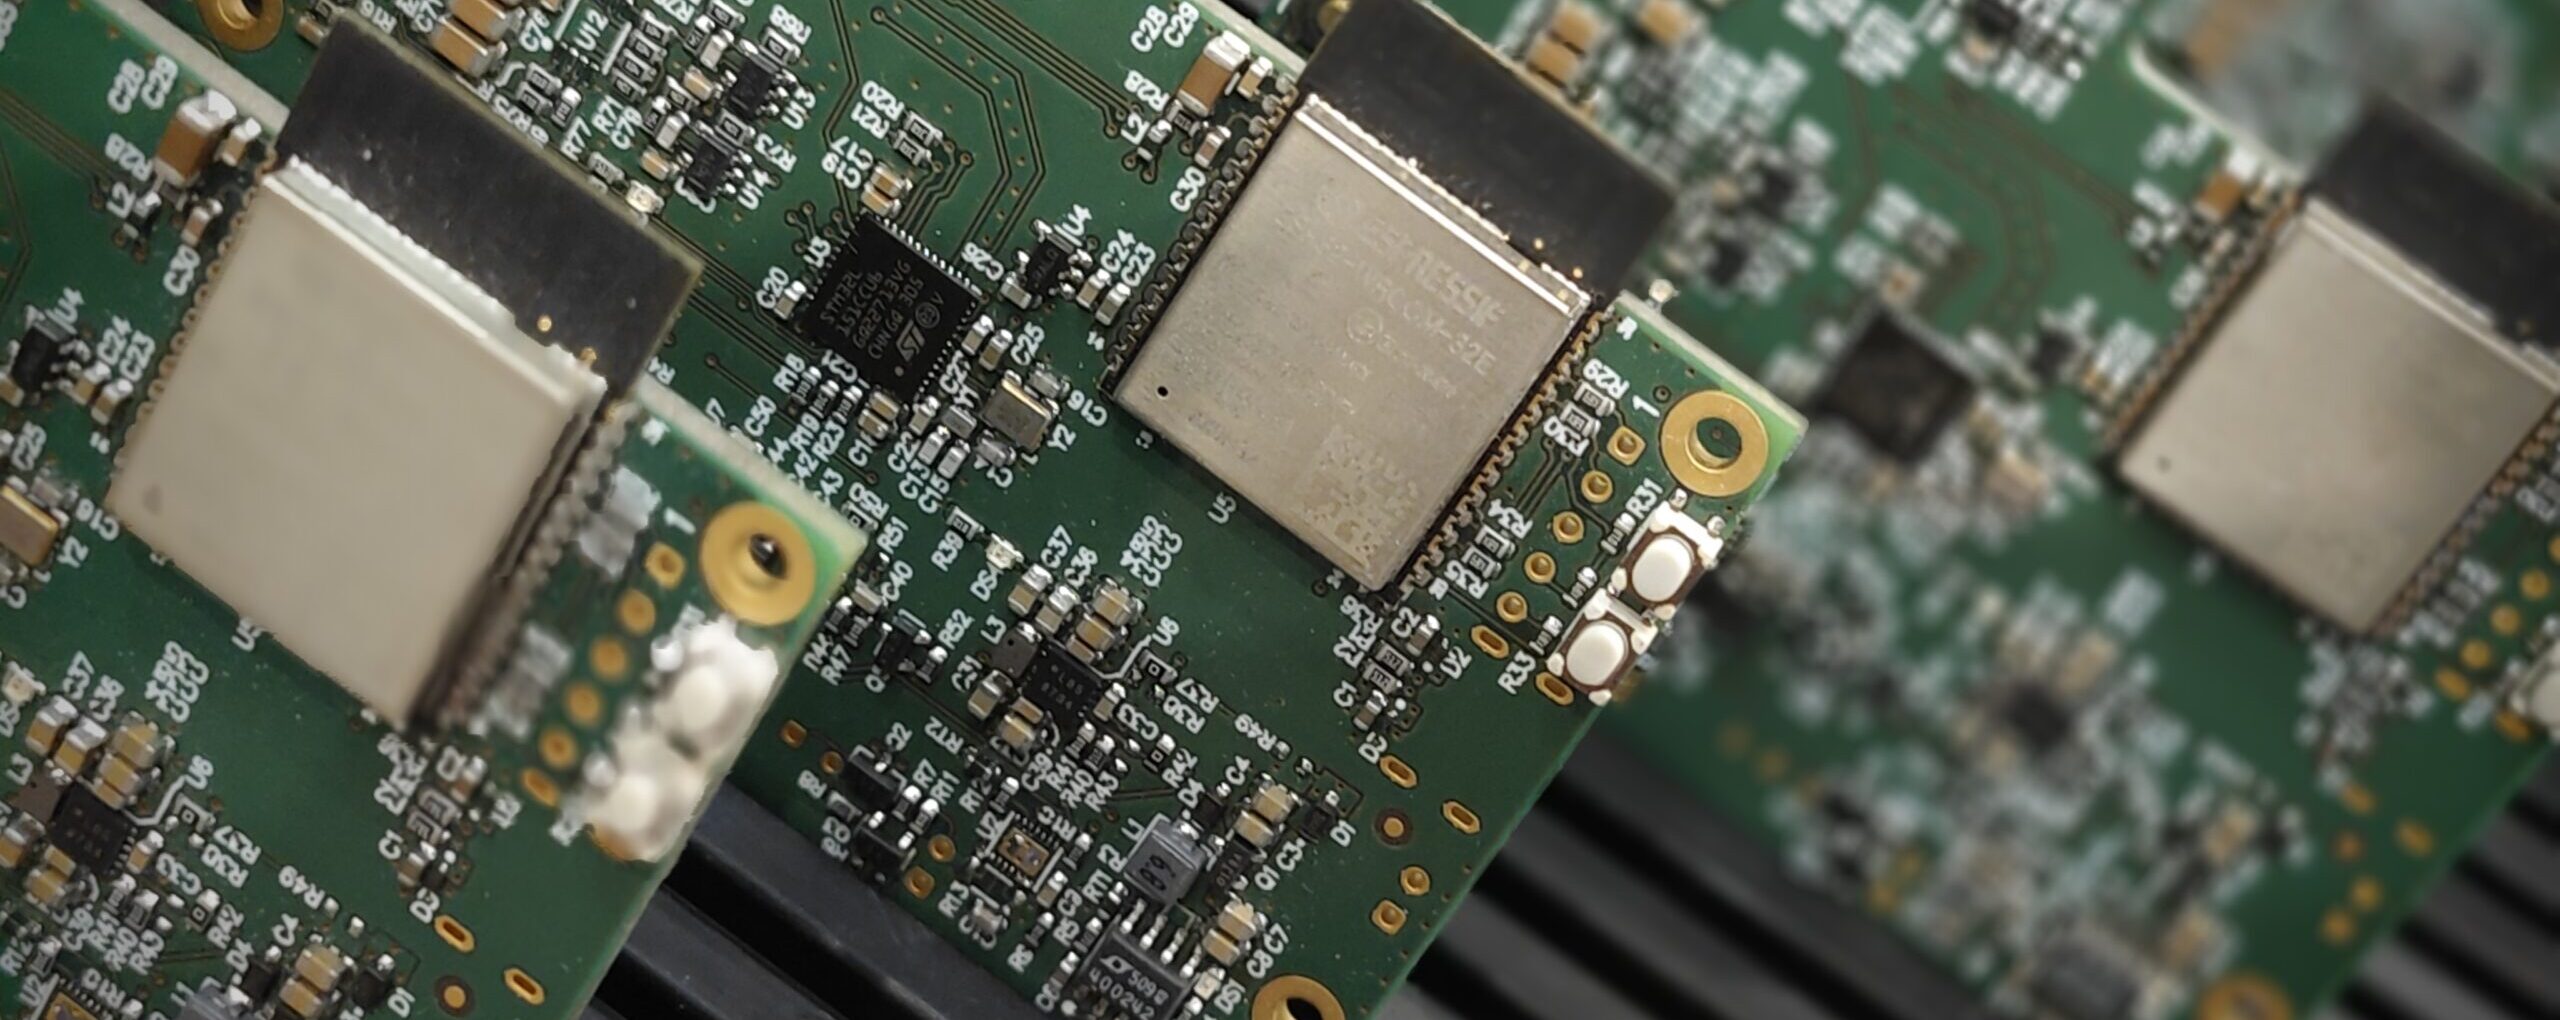
Монтаж превращает изготовленную плату в функциональный электронный узел. Качество сборки зависит от посадочных мест, подготовки поверхностей, нанесения паяльной пасты, профиля нагрева и типа компонентов. Контроль после пайки завершает технологический цикл сборки. Поэтому требования монтажа учитываются еще при проектировании платы.
Ручной и автоматический монтаж
Для серийной сборки SMD-компонентов используется автоматическая установка по координатам с последующей пайкой оплавлением. Выводные компоненты устанавливаются и паяются по технологии, принятой для конкретного изделия. Ручной монтаж применяется для прототипов, ремонта, нестандартных деталей и отдельных операций. Сочетание методов определяется конструкцией платы и составом партии.
Подготовка к монтажу начинается со спецификации BOM. В ней фиксируются обозначения, номиналы, корпуса, производители или согласованные аналоги и данные для закупки. Ошибка в спецификации способна остановить сборку или привести к установке неподходящего компонента. Поэтому BOM проверяется вместе со схемой, топологией и сборочным чертежом.
Для автоматической установки используется файл координат с позициями и углами поворота компонентов. Мы отдельно контролируем полярные элементы, первый вывод микросхем и ориентацию сложных корпусов. Библиотечное обозначение в САПР должно соответствовать реальной ориентации детали при подаче на оборудование. Такая проверка особенно важна при переносе проекта между разными производственными площадками.
Качество пайки связано с геометрией посадочного места и окон паяльной пасты. Неверная форма площадок, избыток пасты или чрезмерный тепловой отвод способны вызвать дефекты при корректно настроенной линии. Поэтому разработка печатных плат и монтаж рассматриваются как связанные части одного процесса. Технология сборки закладывается при создании библиотек, размещении компонентов и подготовке данных для производства.
Как контролируют качество готовых плат?
Контроль проводится после изготовления платы, после монтажа и при функциональной проверке электронного устройства. Его задача - подтвердить соответствие документации и обнаружить дефект до передачи продукции заказчику. Набор методов зависит от конструкции платы, плотности монтажа и согласованных требований к приемке.
Для плат без компонентов выполняется электрический тест цепей, выявляющий обрывы и короткие замыкания. Визуальный контроль оценивает состояние маски, маркировки, отверстий, краев и контактных площадок. Также проверяется качество видимых элементов проводящего рисунка. Результаты сопоставляются с требованиями производственной документации.
После монтажа проверяются ориентация компонентов, качество паяных соединений и отсутствие перемычек. Сборка сопоставляется со спецификацией и сборочным чертежом. Для плотного поверхностного монтажа применяется автоматическая оптическая инспекция, если она включена в технологический маршрут. Для компонентов со скрытыми контактами метод контроля выбирается с учетом конструкции и требований проекта.
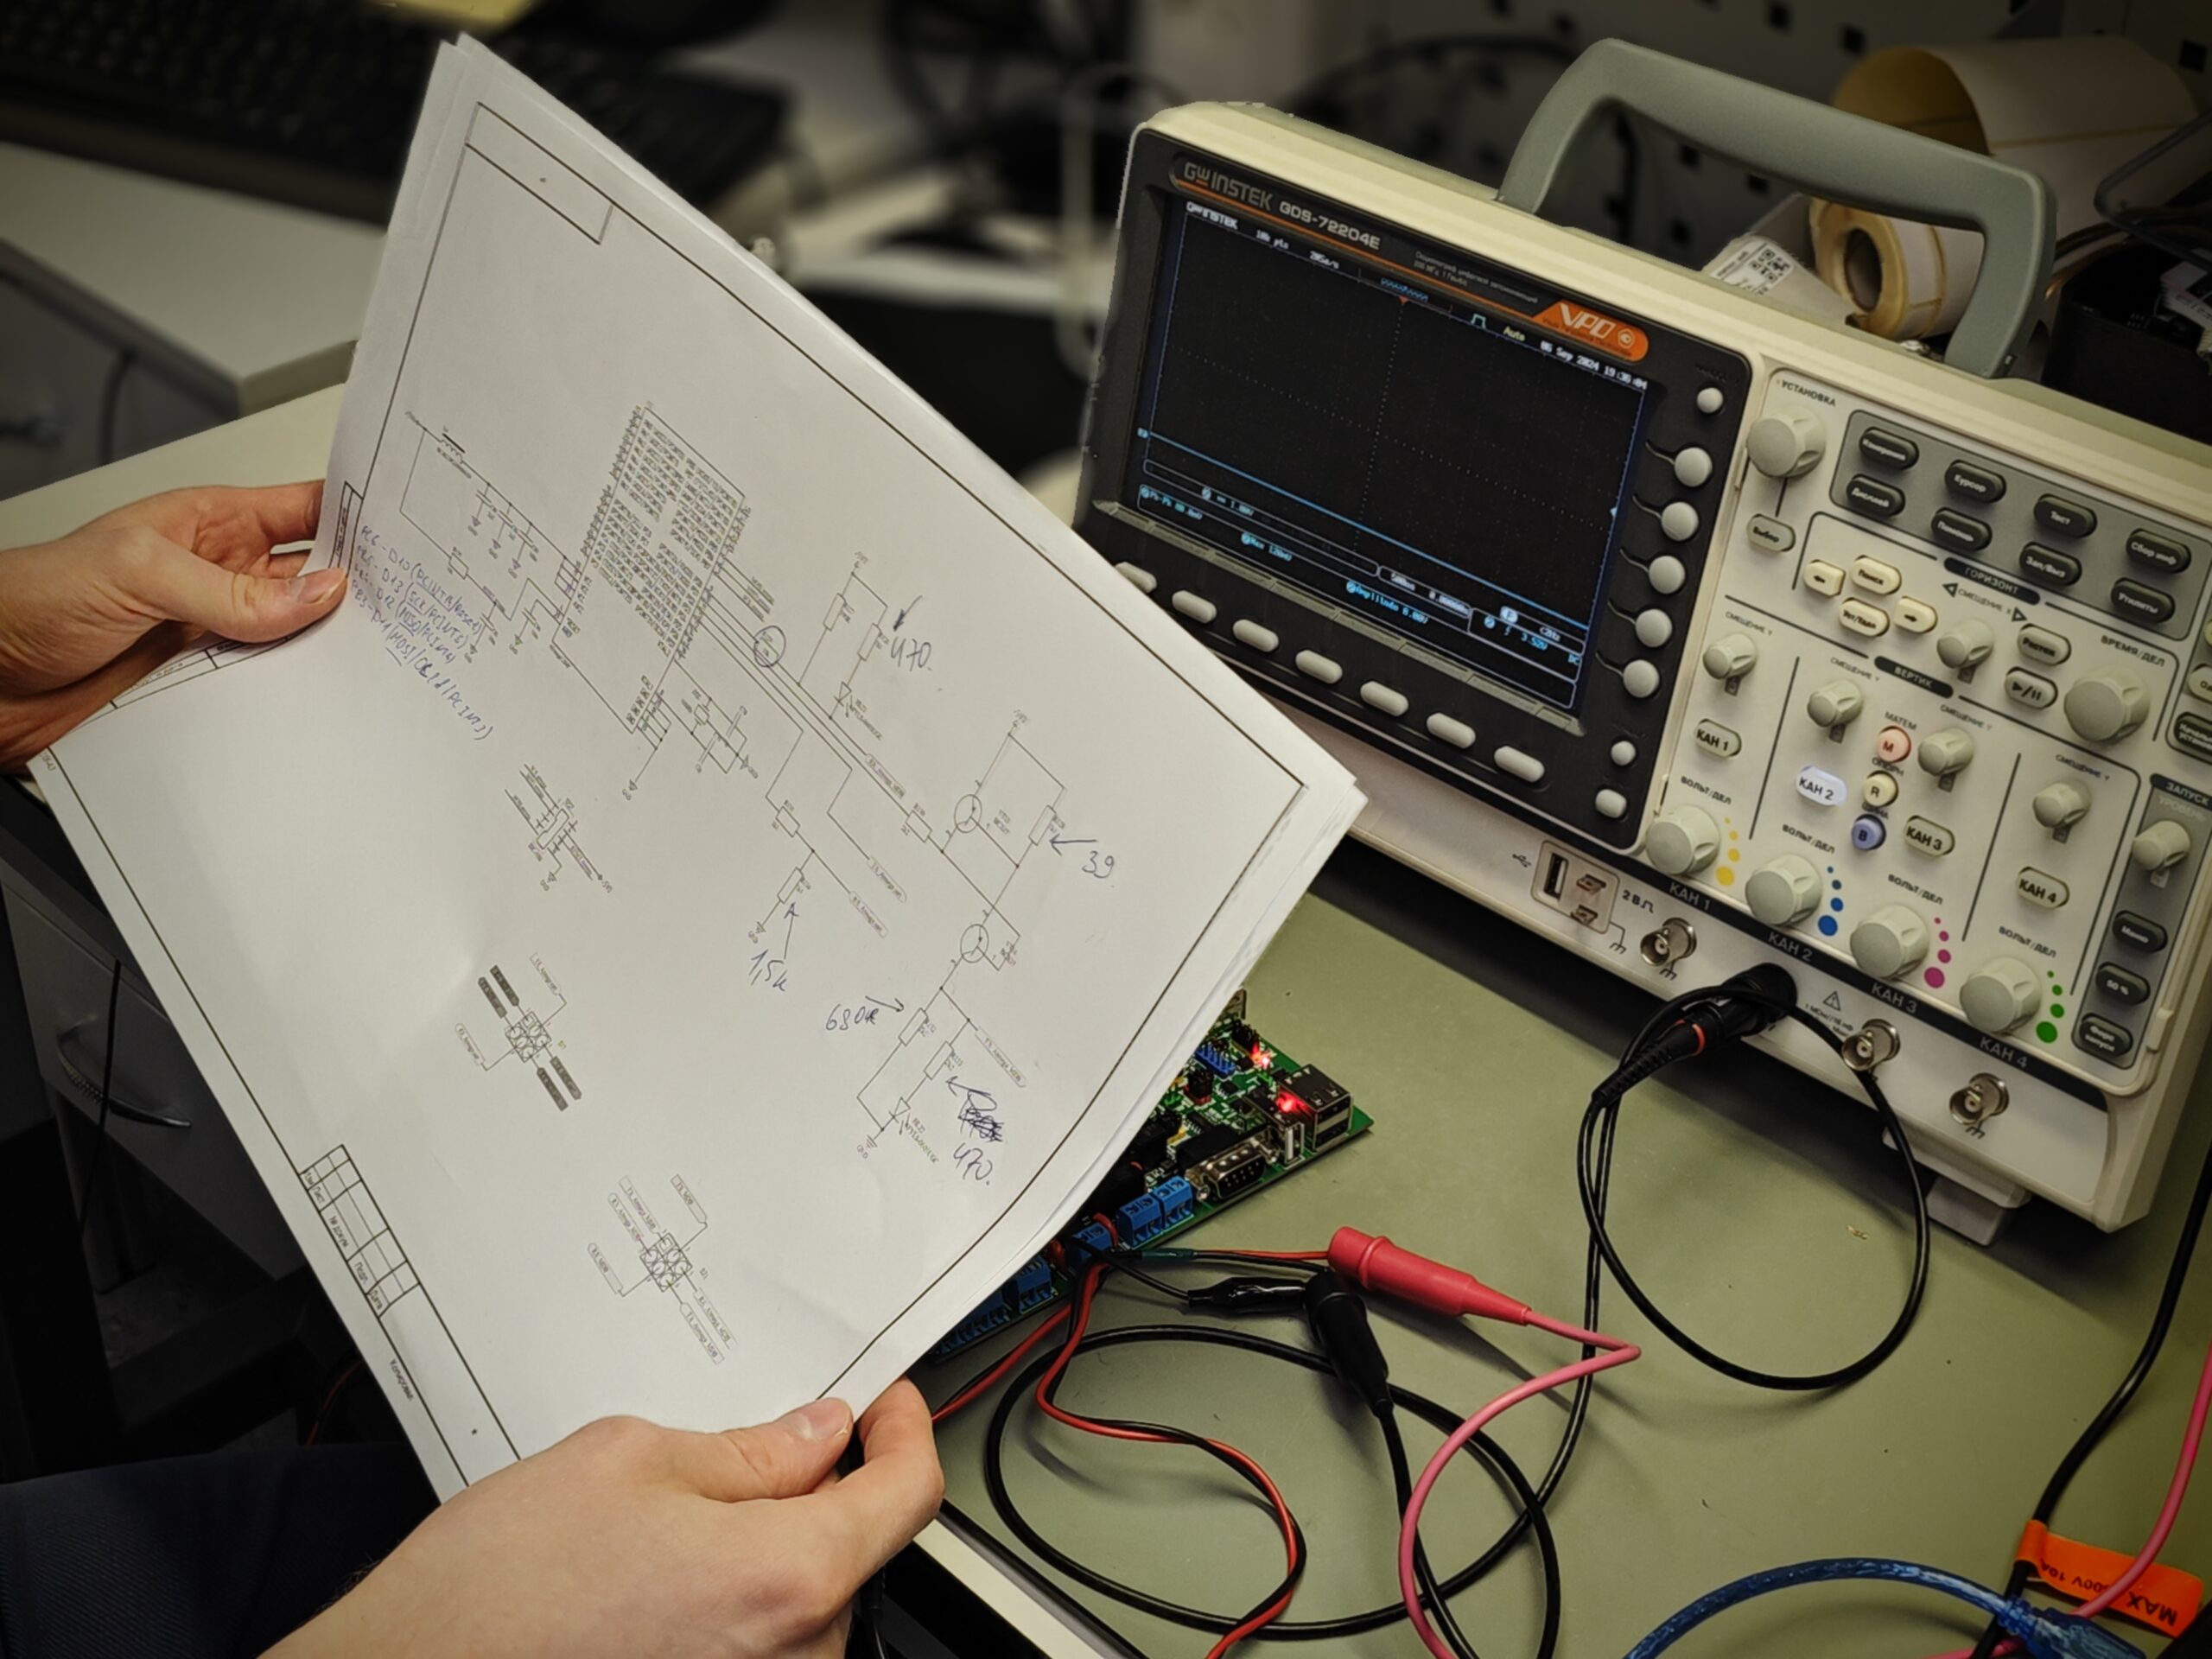
Следующий уровень - электрические измерения и функциональный запуск по согласованной программе. Для серийного электронного устройства полезно заранее предусмотреть тестовые точки, сервисные разъемы и диагностические режимы. Это упрощает локализацию неисправностей и сокращает число ручных операций при проверке. Требования к тестированию поэтому стоит учитывать еще на стадии разработки.
Контроль удобно делить на несколько последовательных уровней. Каждый уровень отвечает за свой тип дефектов и не заменяет остальные проверки. Такой порядок делает поиск причины системным.
- геометрия и внешний вид;
- целостность электрических цепей;
- качество пайки;
- правильность комплектации;
- электрические параметры;
- функциональная работа устройства.
Последовательная проверка помогает локализовать проблему на стадии, где ее проще исправить. Если сразу переходить к функциональному запуску, поиск дефекта монтажа или неверного компонента занимает больше инженерного времени. Мы также фиксируем ревизию платы, состав компонентов и версию прошивки для каждой партии, когда программная часть входит в проект. Прослеживаемость упрощает повторный заказ, анализ изменений и сервисное сопровождение.
Как заказать разработку и производство?
Заказ начинается с передачи исходных материалов и краткого описания задачи. Мы принимаем проекты разной степени готовности: от функциональной идеи электронного устройства до полного комплекта файлов для изготовления и монтажа. После первичной инженерной оценки определяются состав работ, недостающие данные и последовательность запуска. Заказчик получает понятную границу между разработкой, производством, монтажом и контролем.
Что передать для расчета проекта
При создании устройства с нуля в заявке стоит указать назначение изделия, питание, интерфейсы, габариты и условия эксплуатации. Также важны ограничения по корпусу, способ крепления, внешние соединения и планируемый тираж. Для готового проекта передаются схемы, файлы печатной платы, спецификация, производственные данные и требования к сборке. Чем полнее исходный комплект, тем точнее определяется объем инженерной проверки.
Перед расчетом мы проверяем комплектность материалов и текущую стадию проекта. Отдельно определяется, нужна ли разработка схемы, проектирование топологии, корректировка готовой платы, изготовление без монтажа или полный цикл. Уже выполненные и корректные этапы не дублируются. Это сохраняет принятые решения и делает состав работ прозрачным.
Работа по заказу строится в фиксированной последовательности. Сначала анализируются файлы и требования, затем согласуются технические границы проекта. После этого начинается разработка или производственная подготовка.
- вы отправляете заявку и файлы;
- мы анализируем исходные данные;
- фиксируем технические требования;
- согласуем состав работ;
- выполняем разработку или проверку;
- запускаем производство и монтаж;
- проводим итоговый контроль.