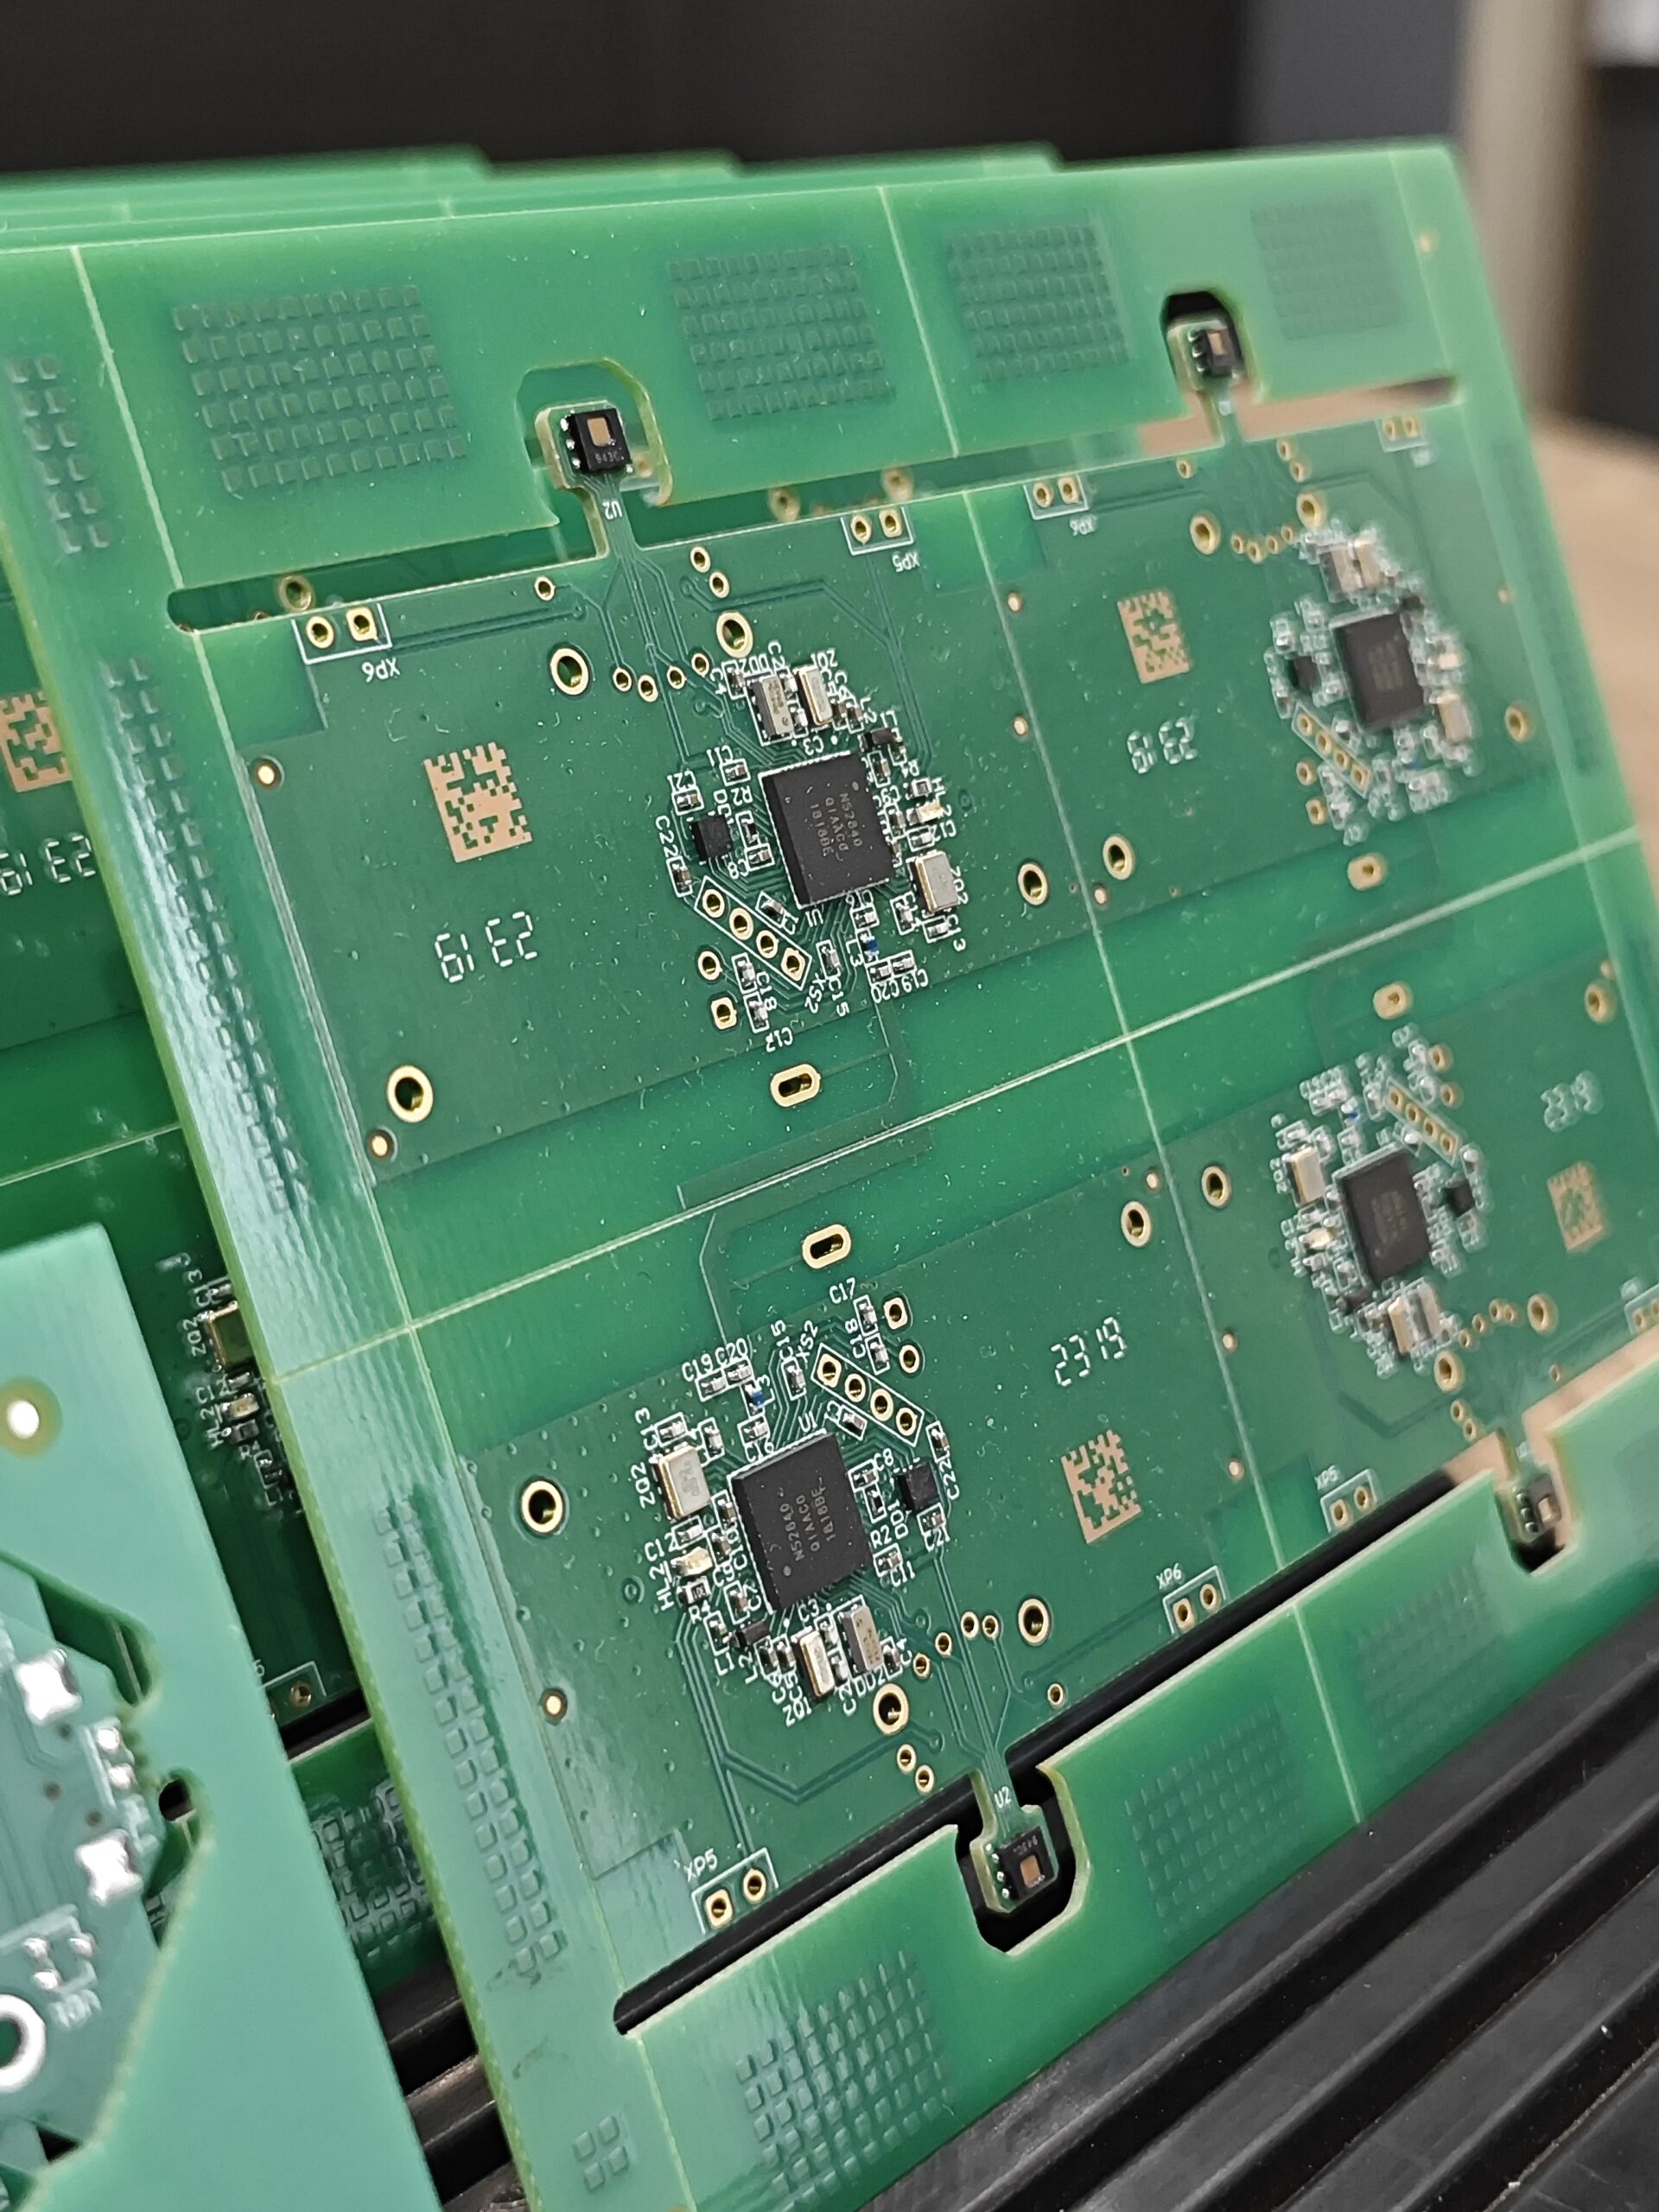
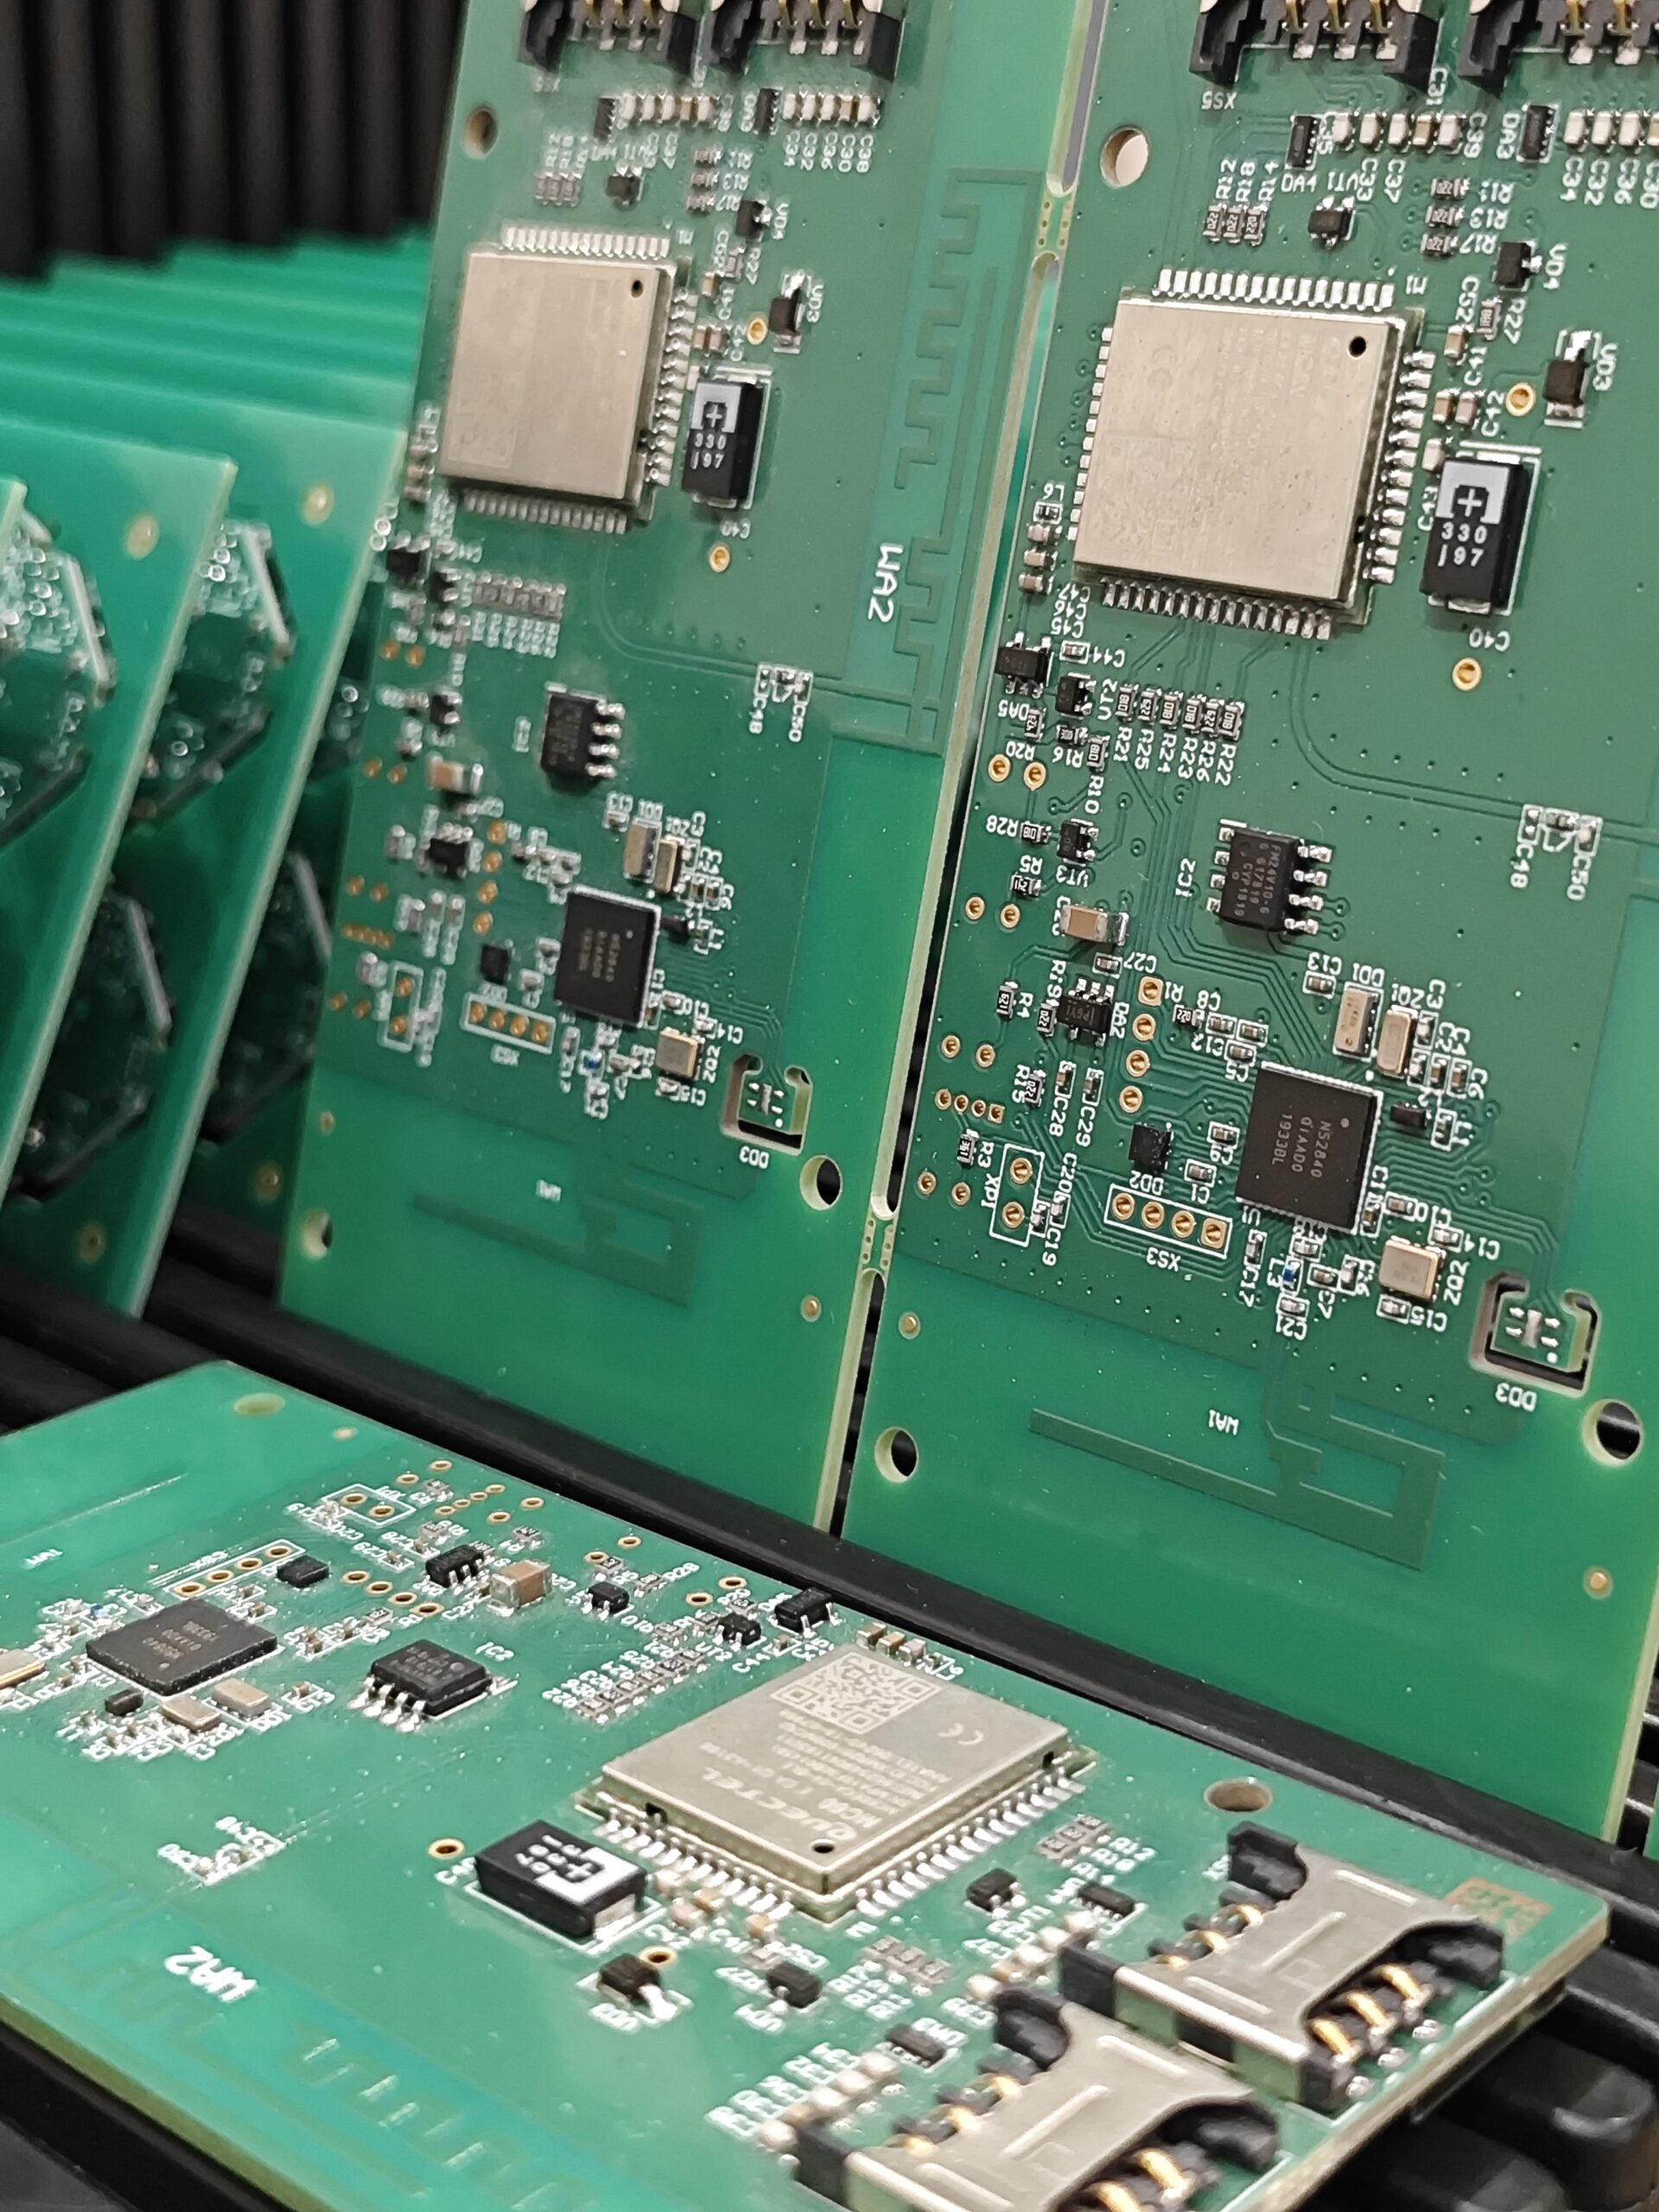
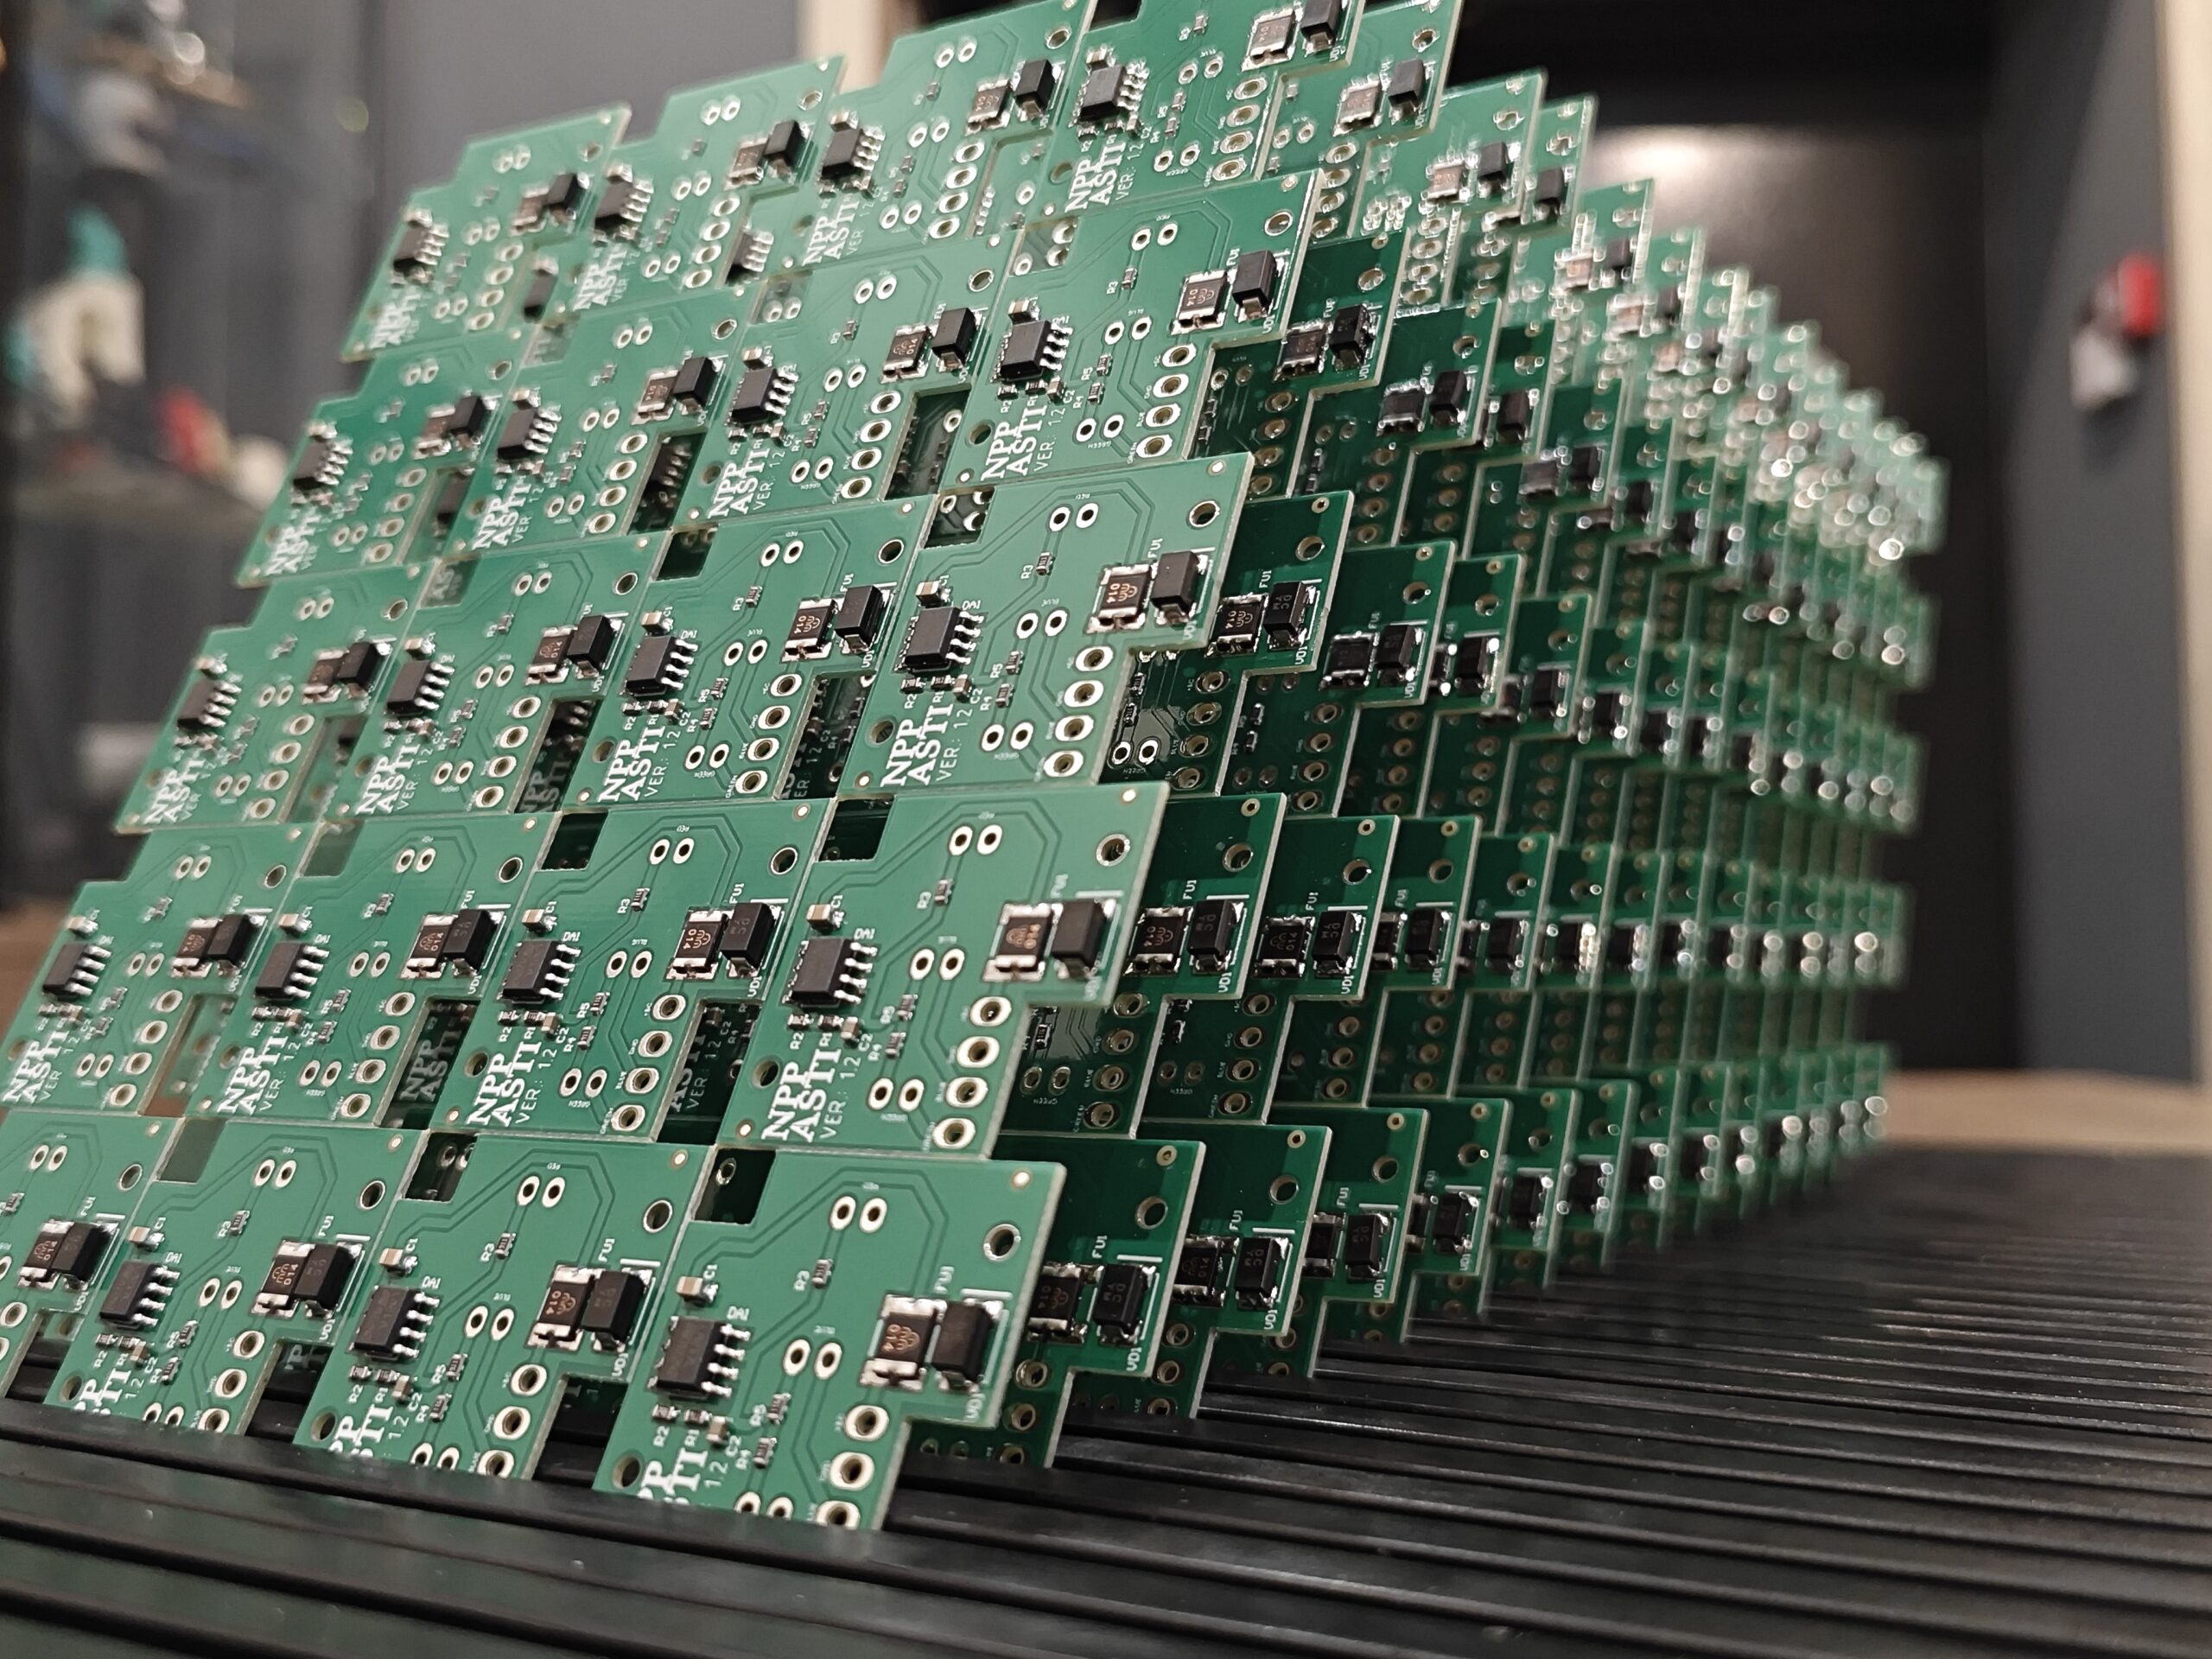
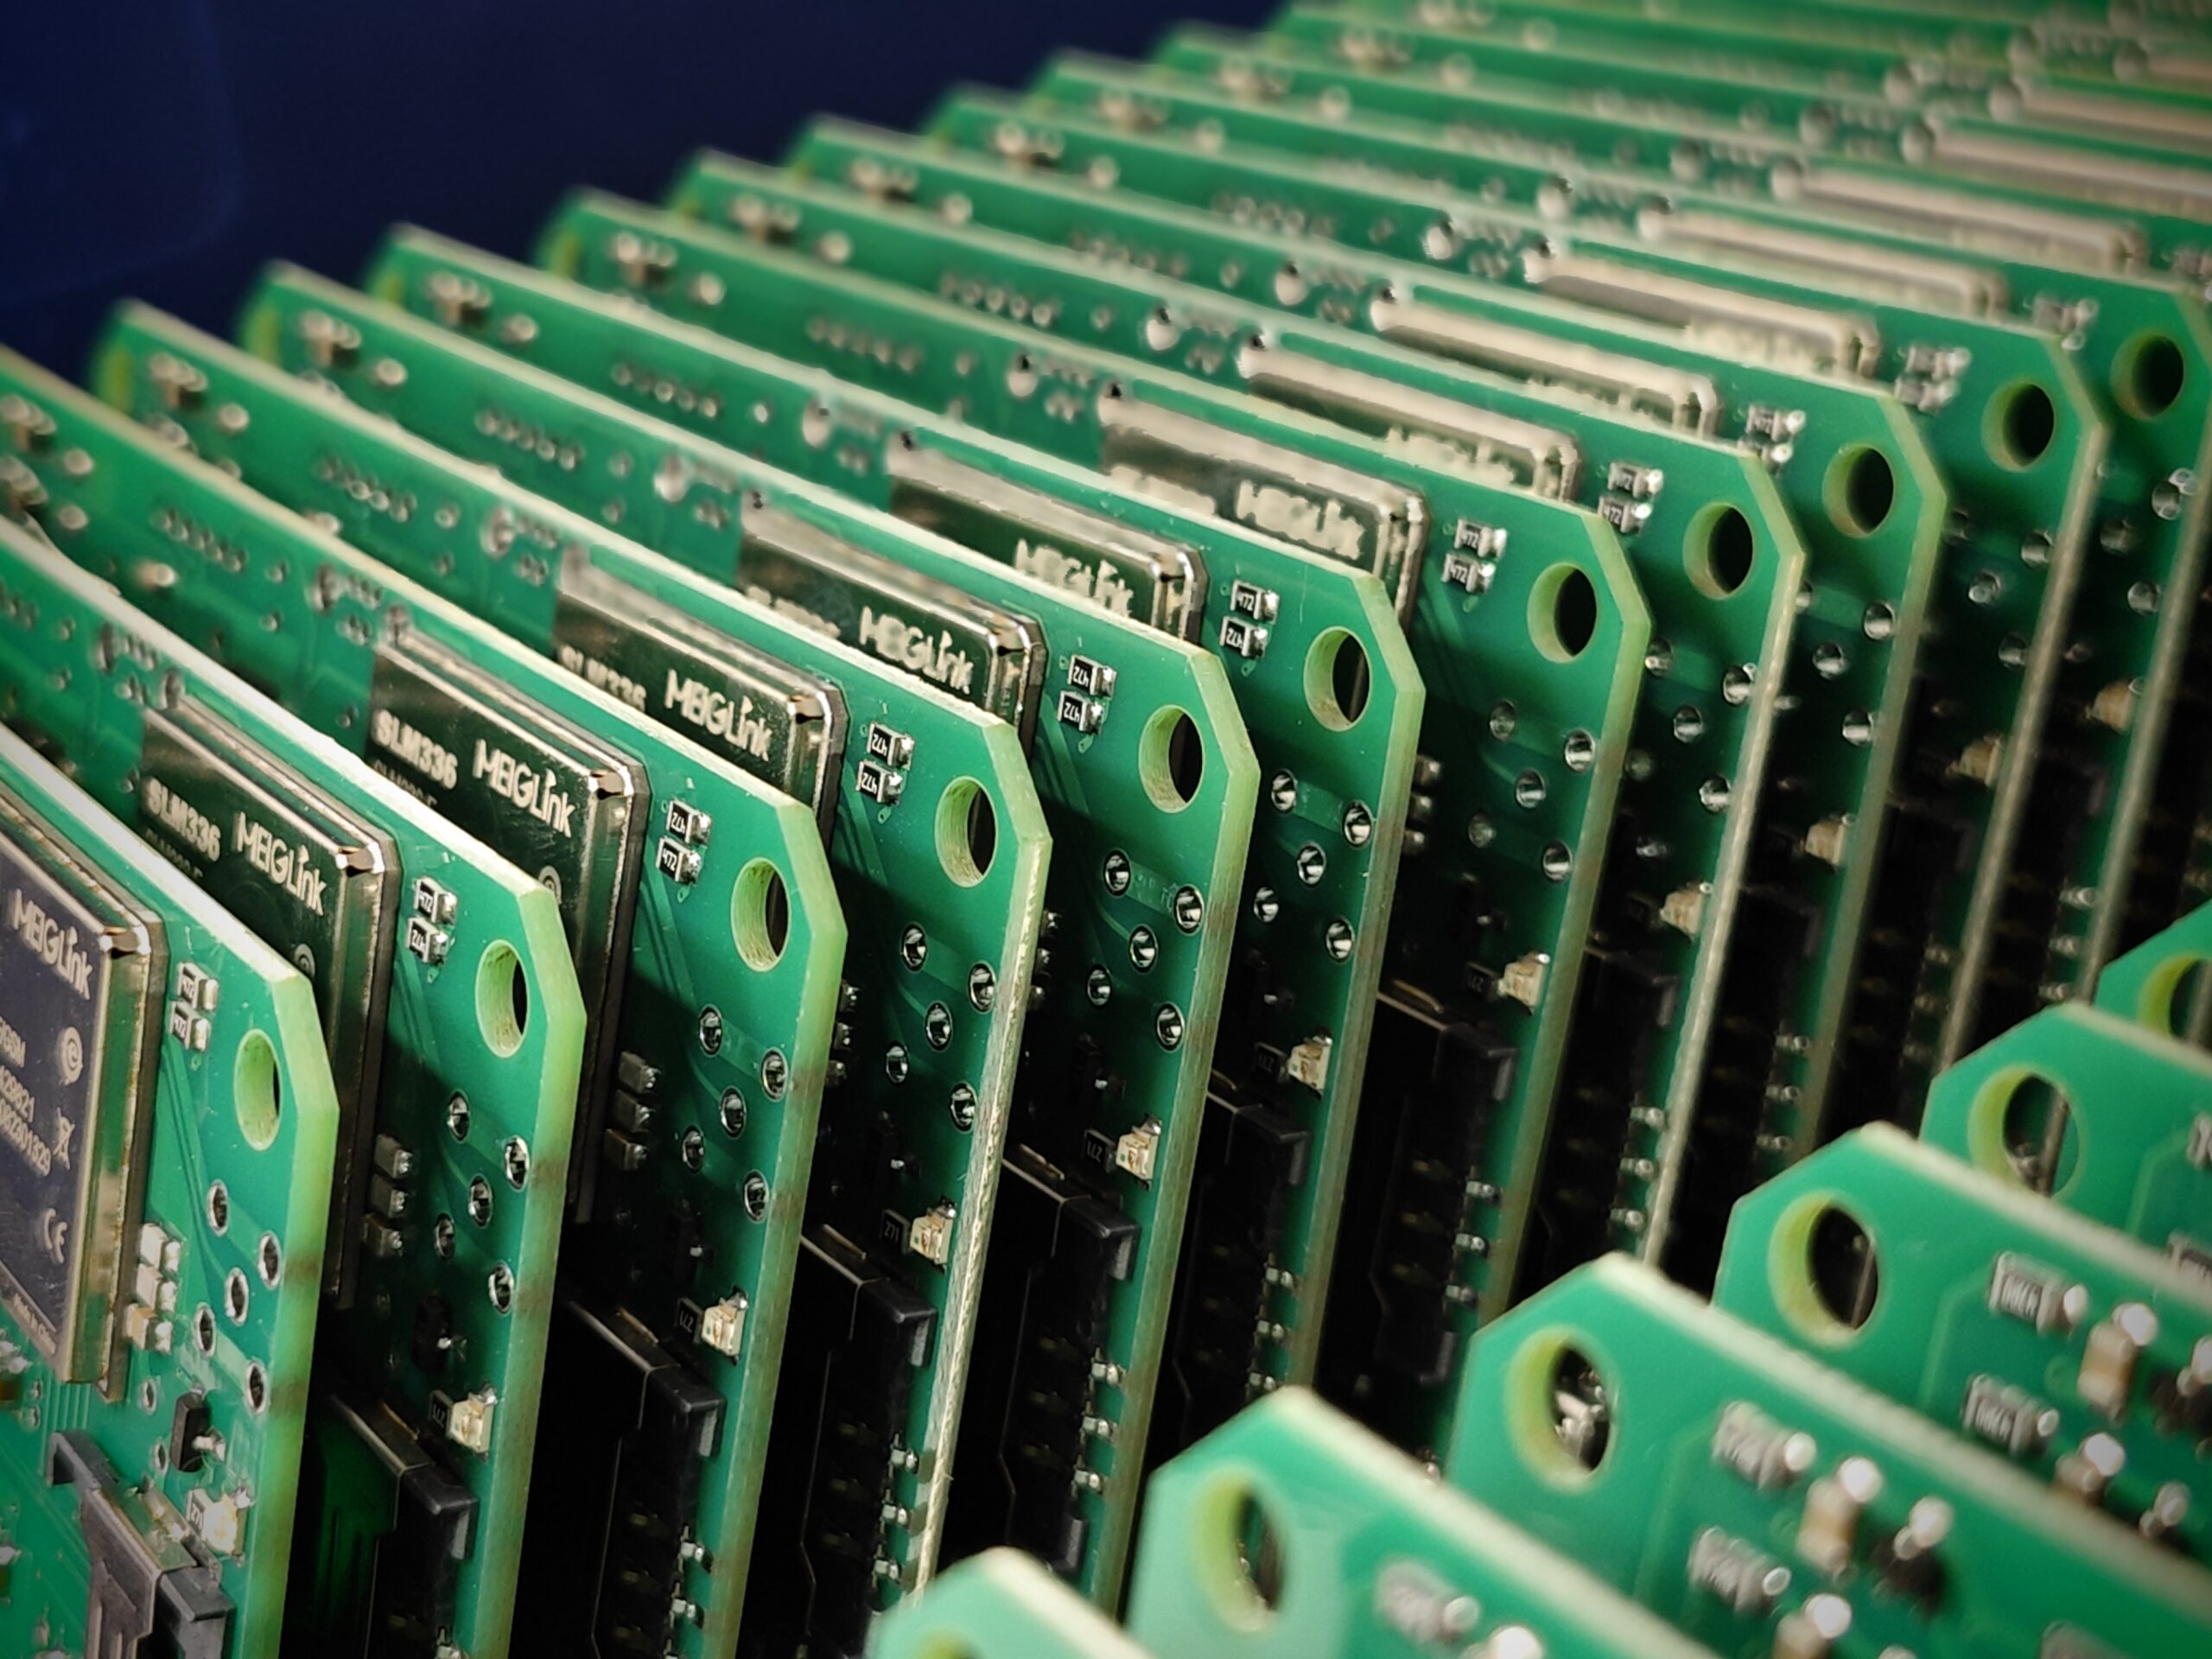
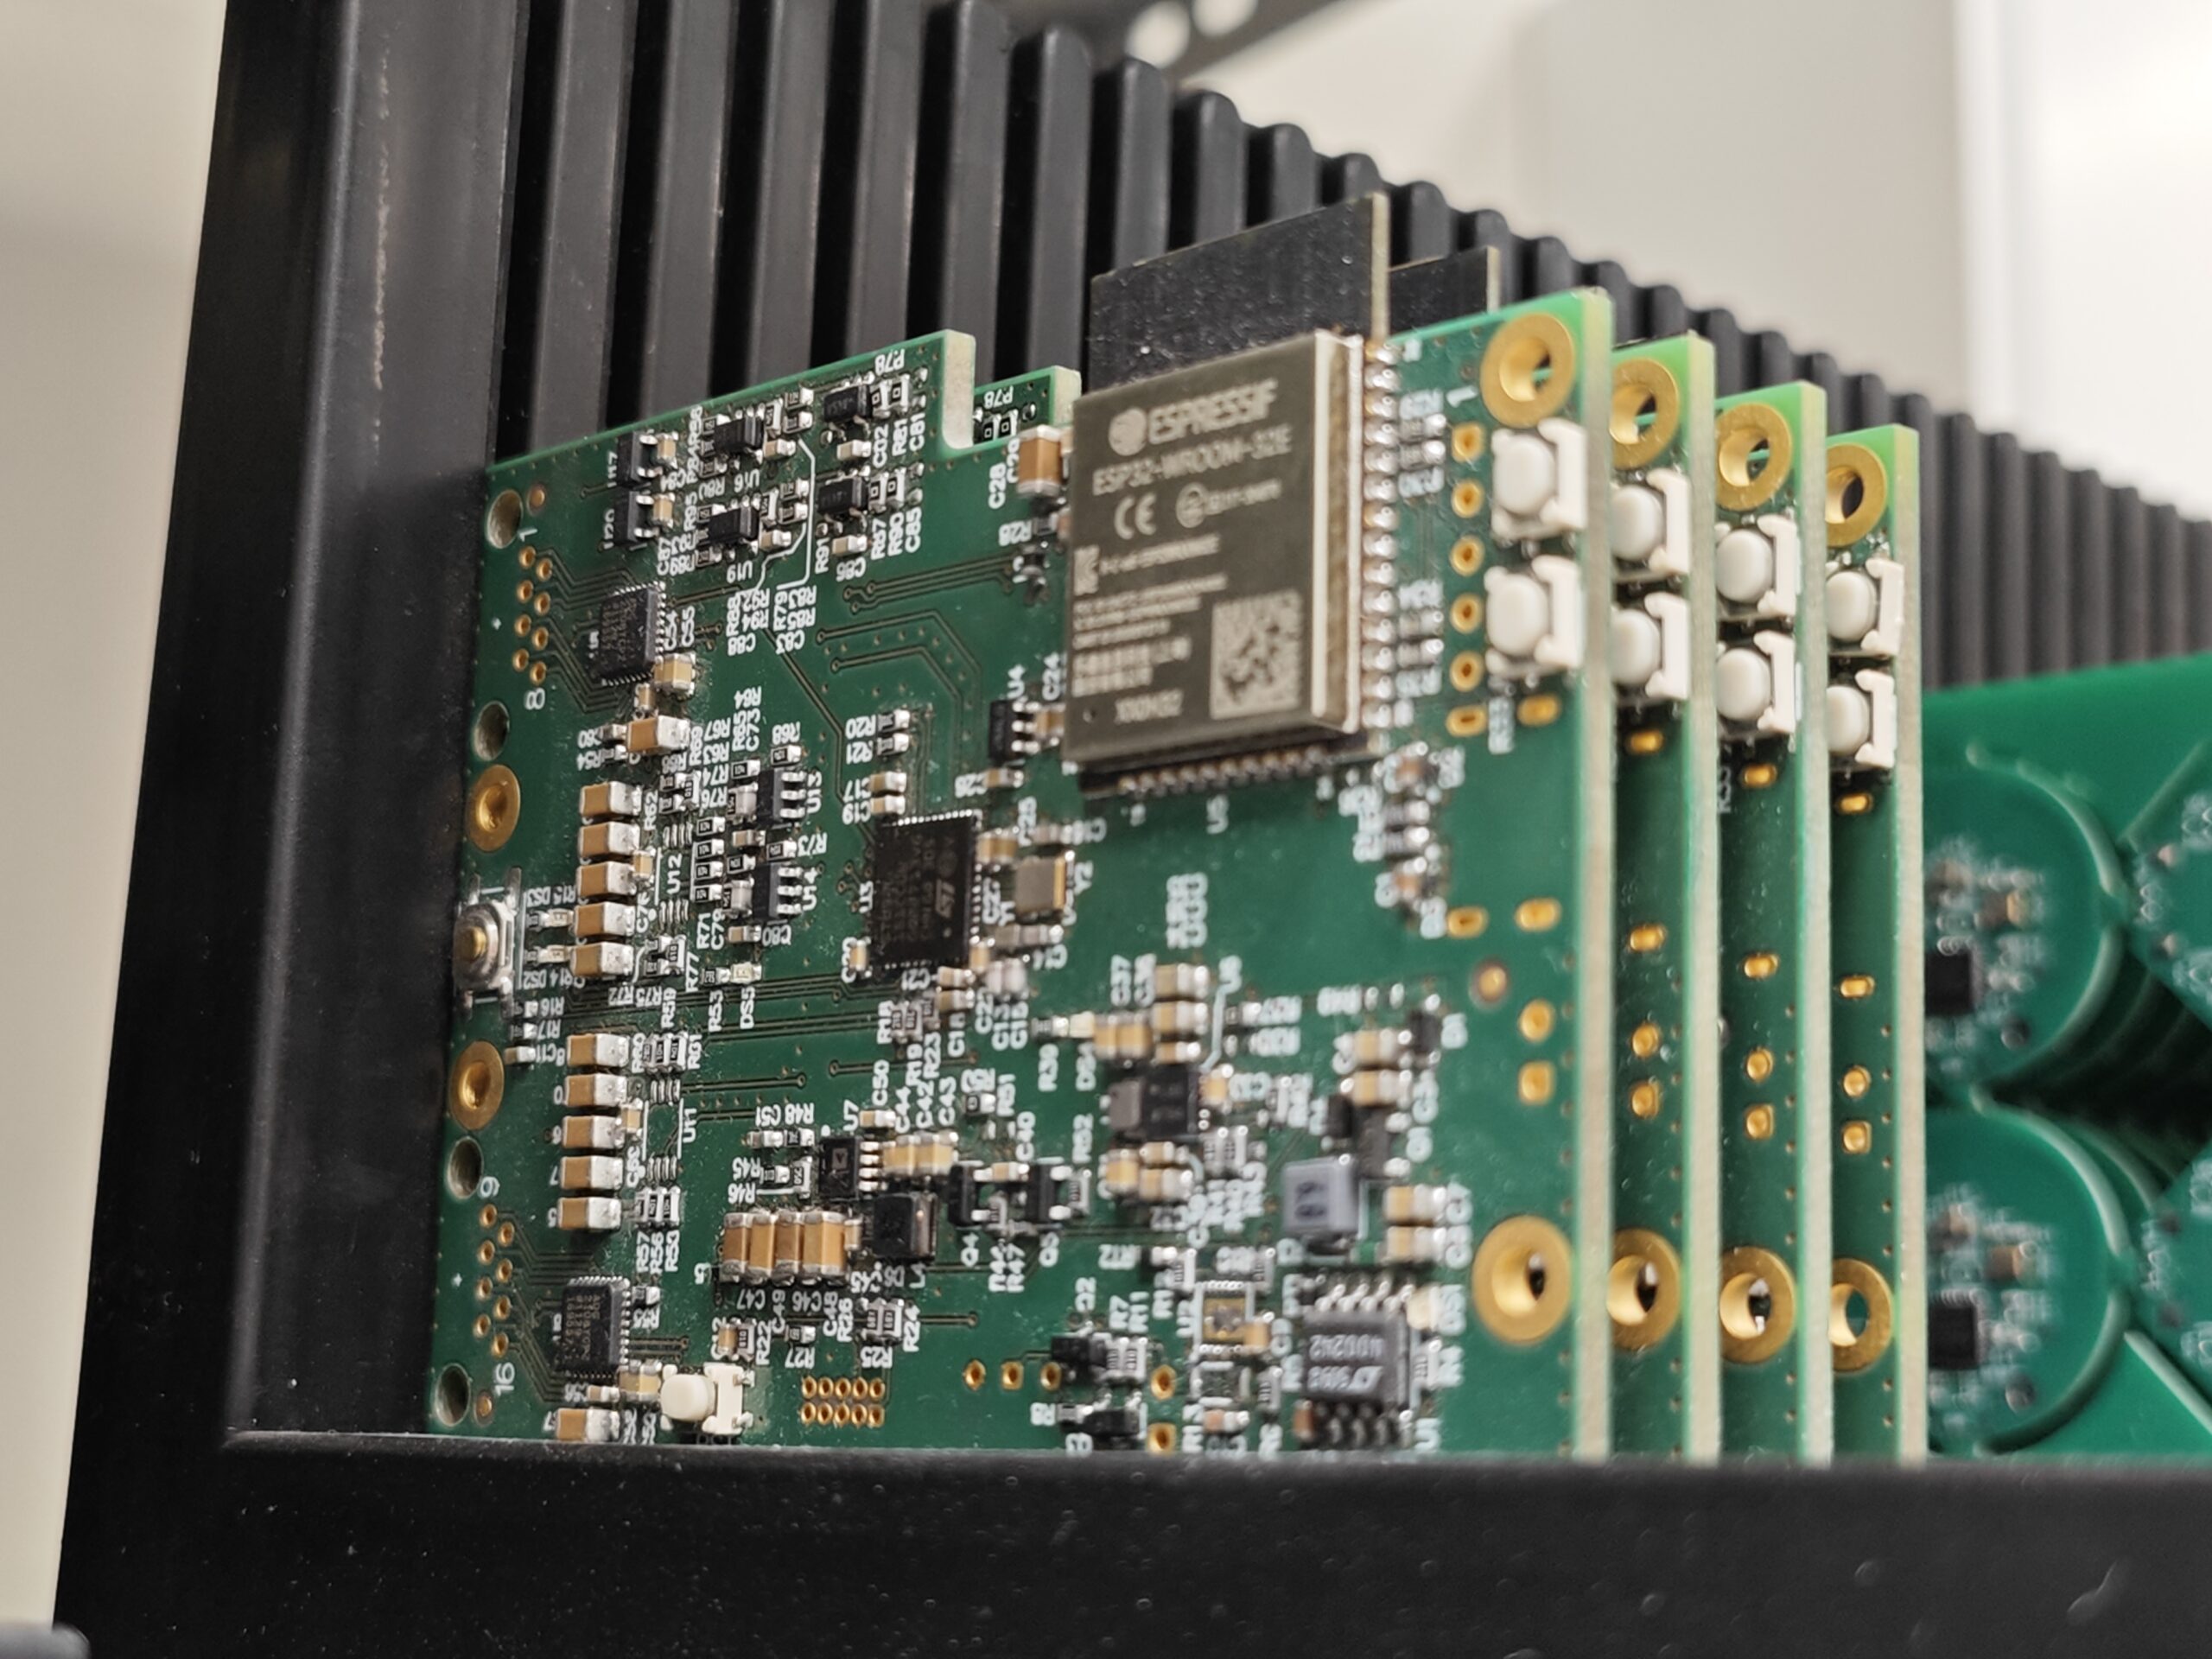
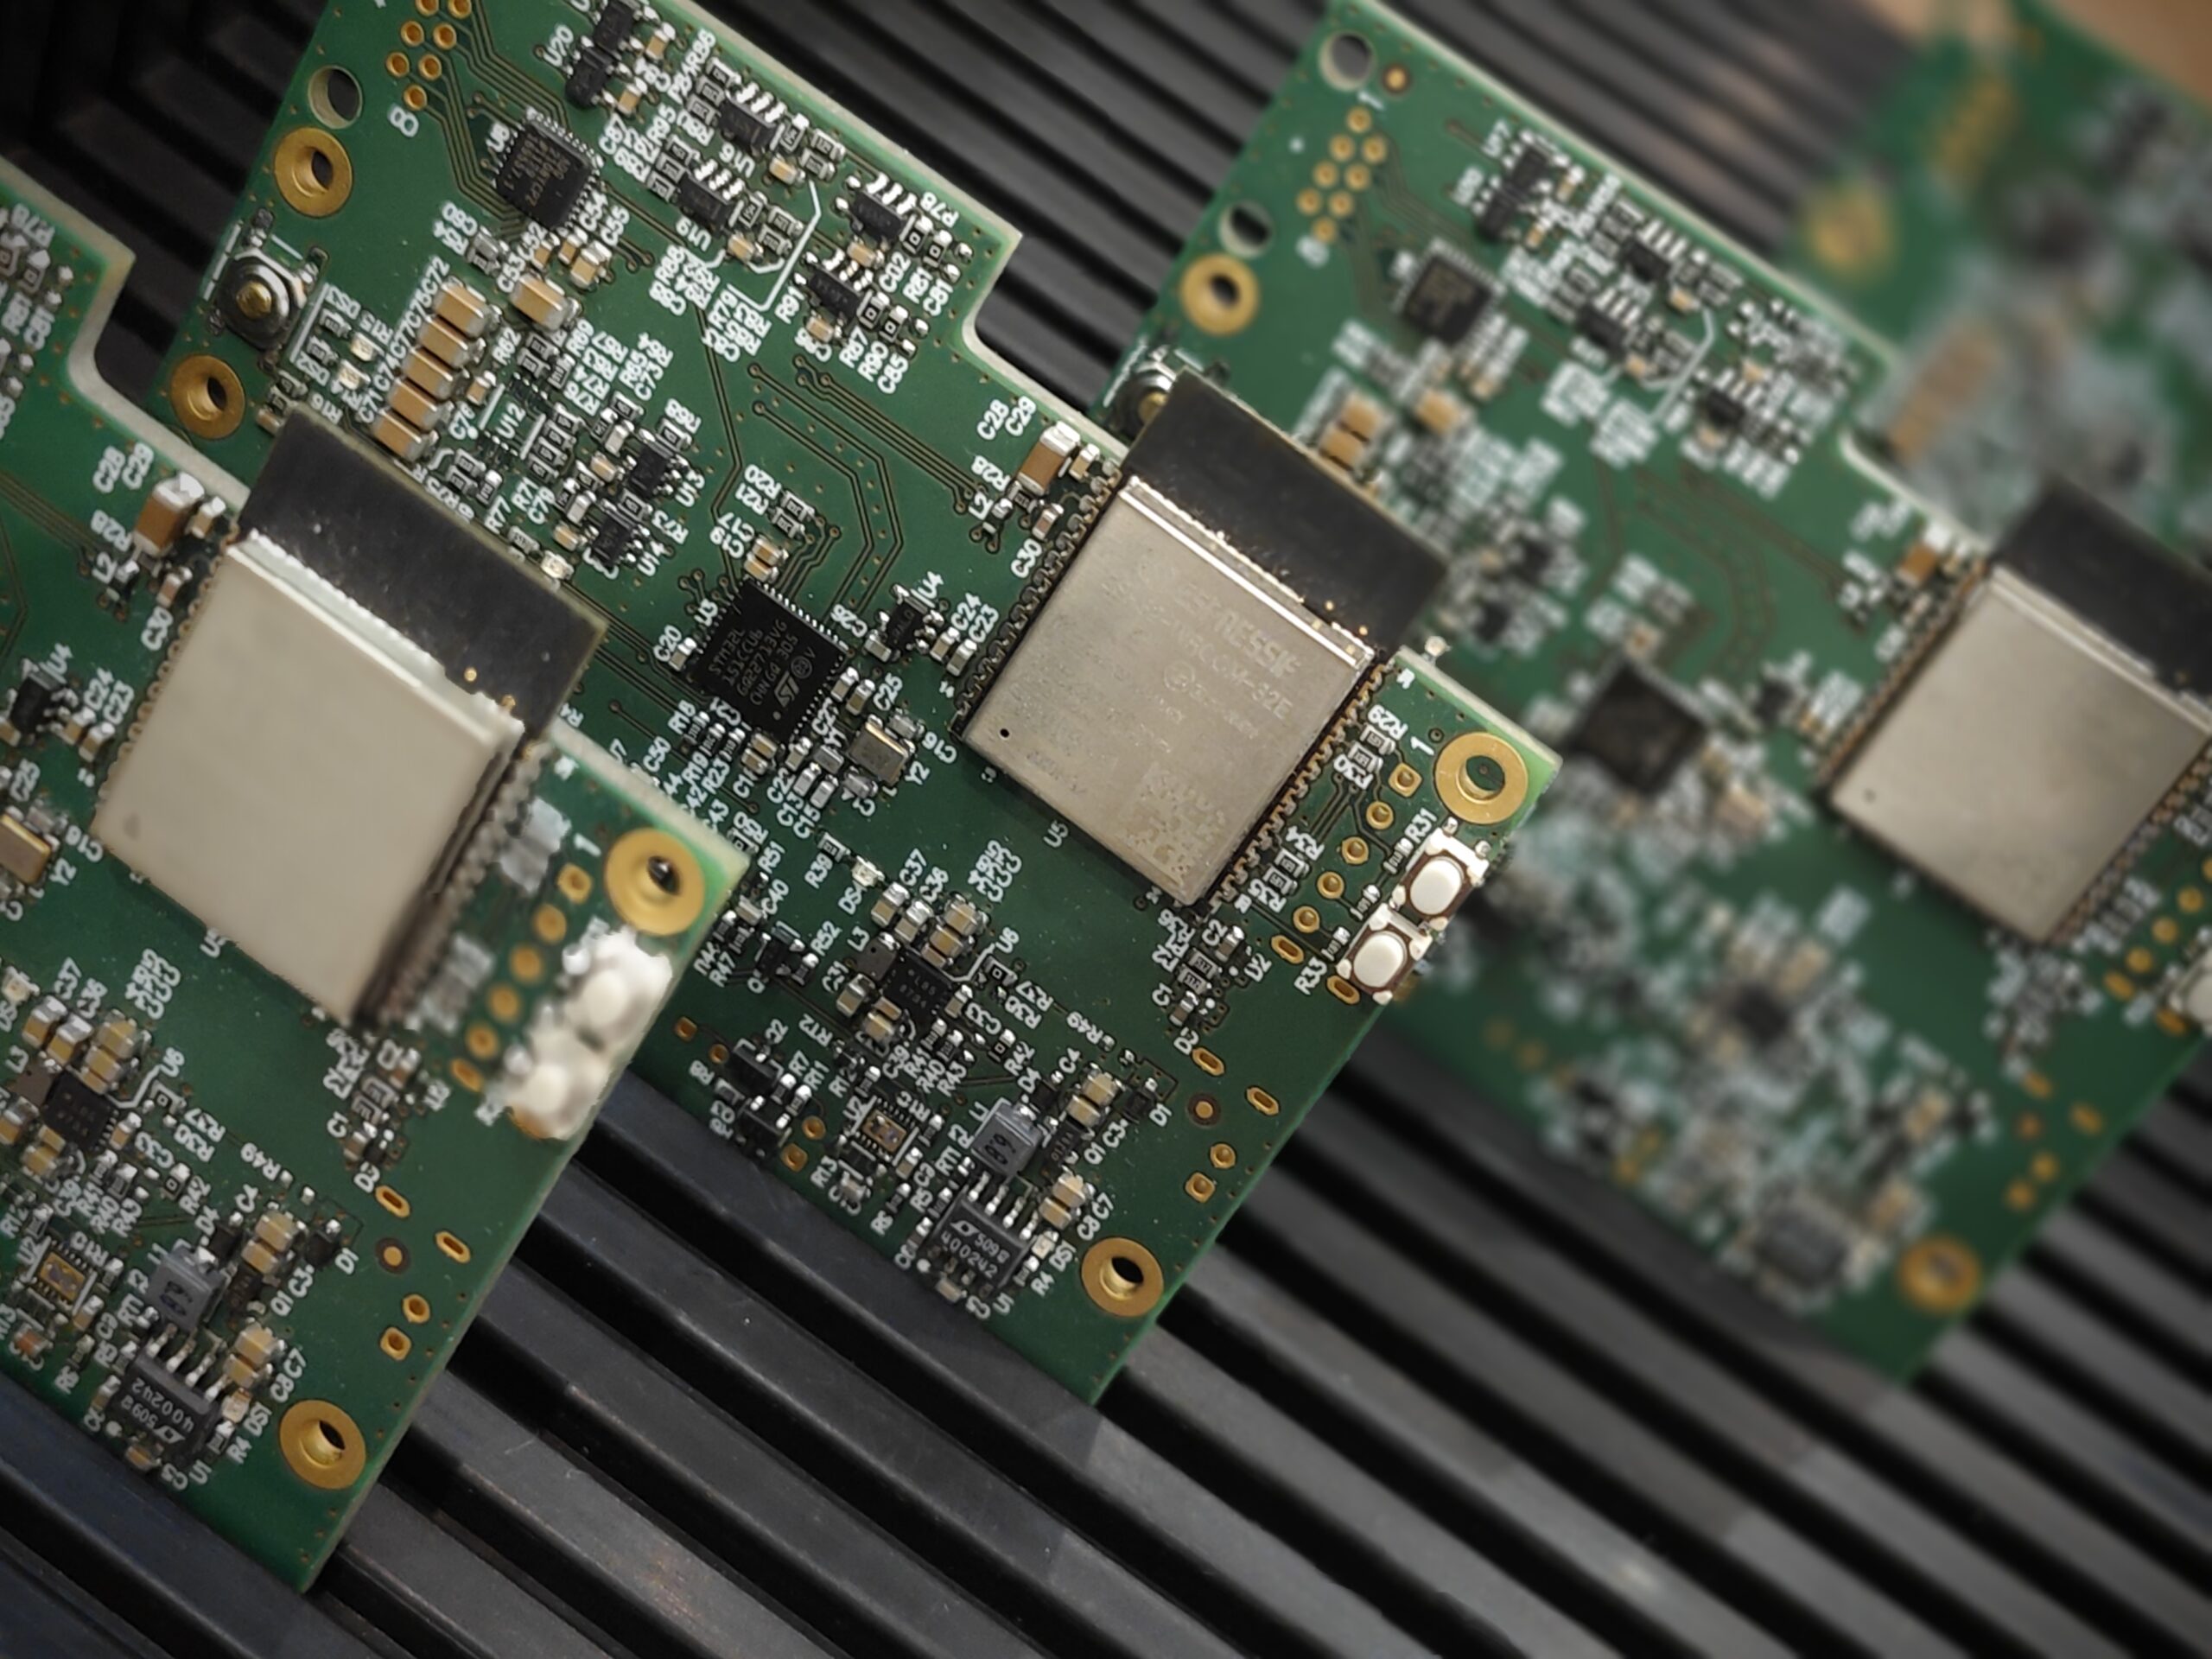
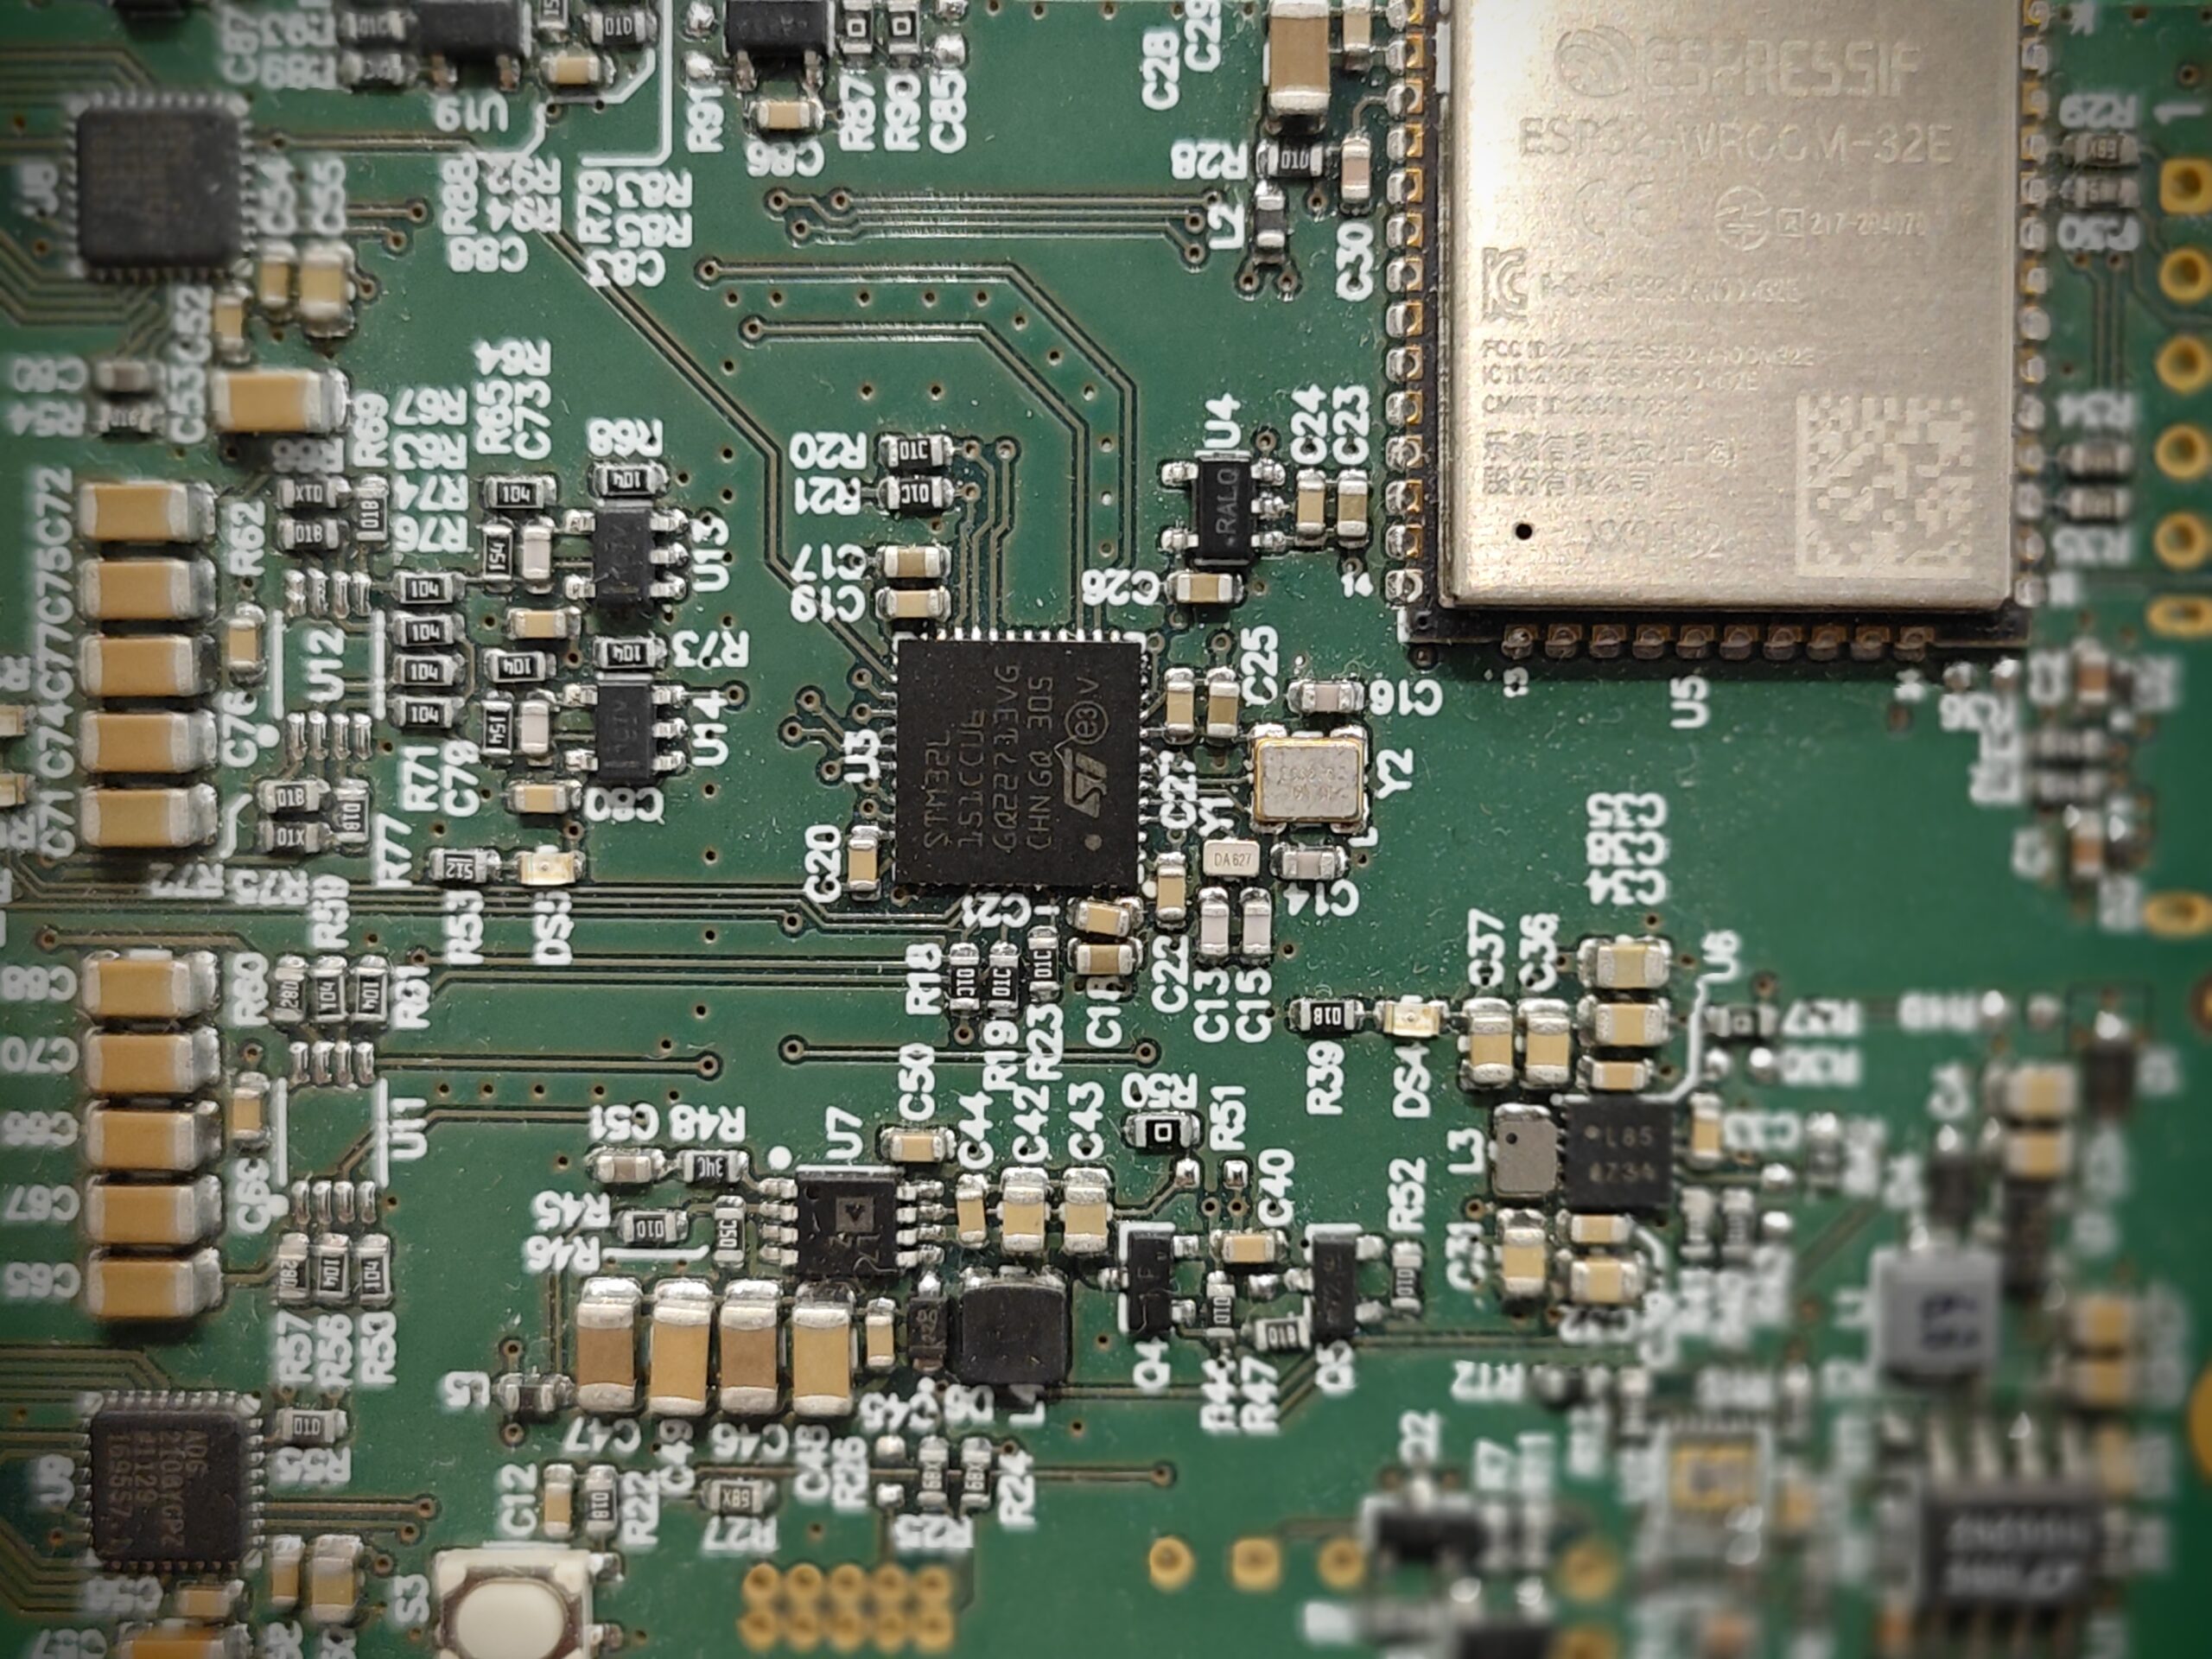
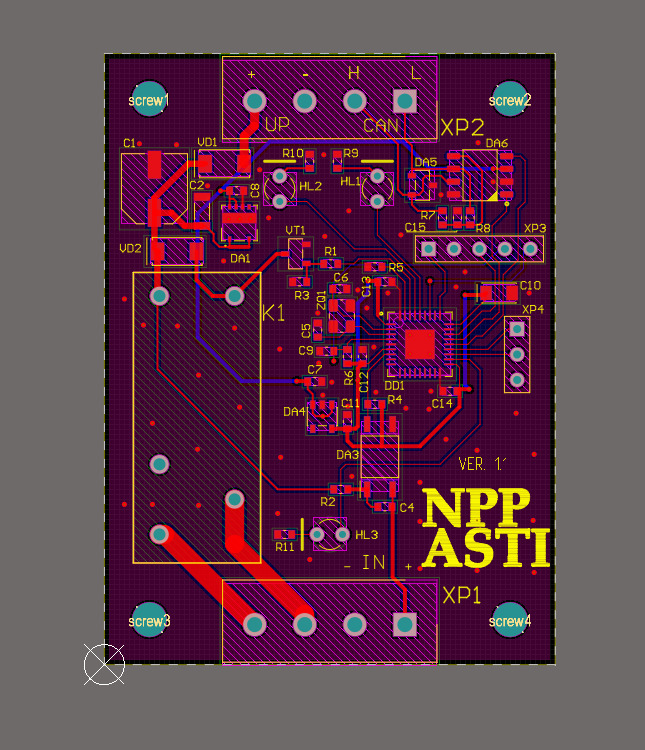
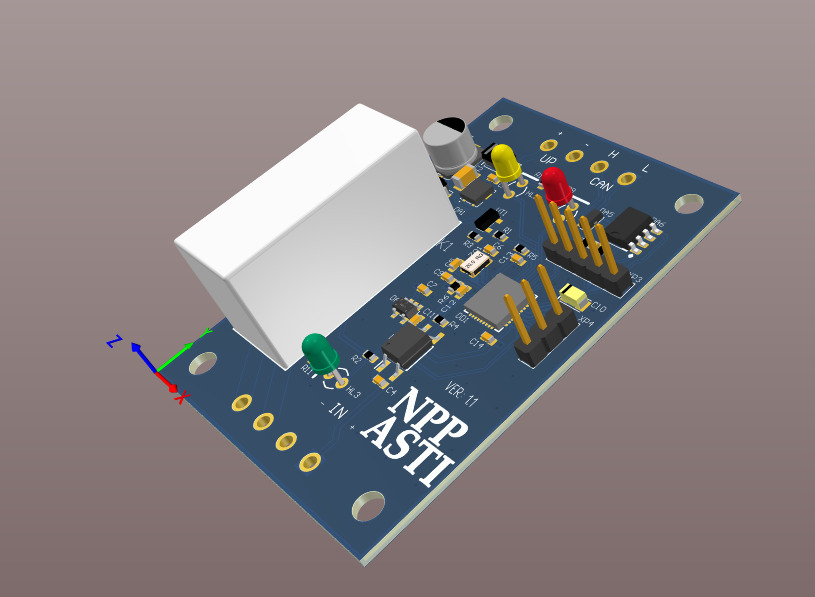
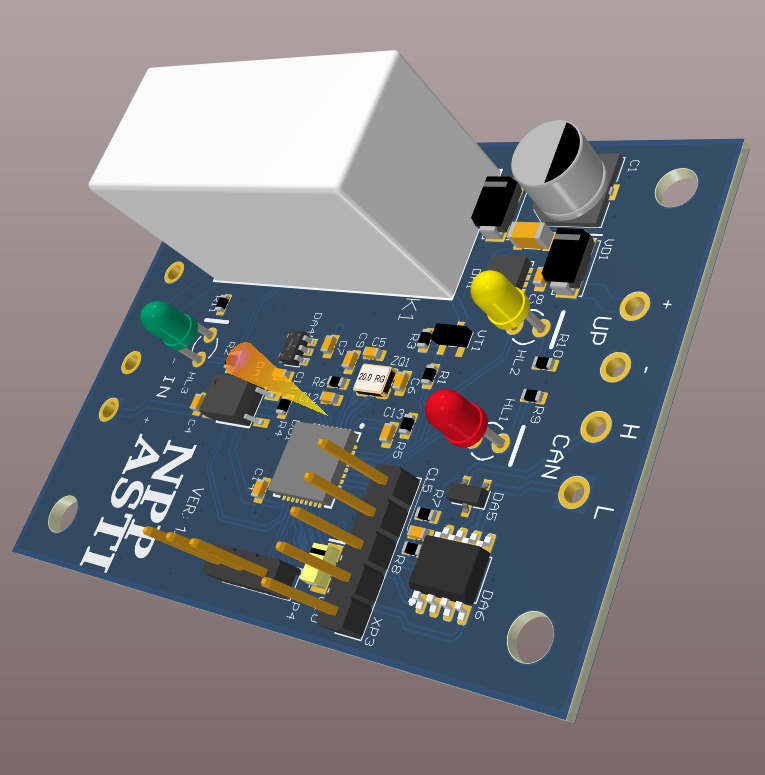
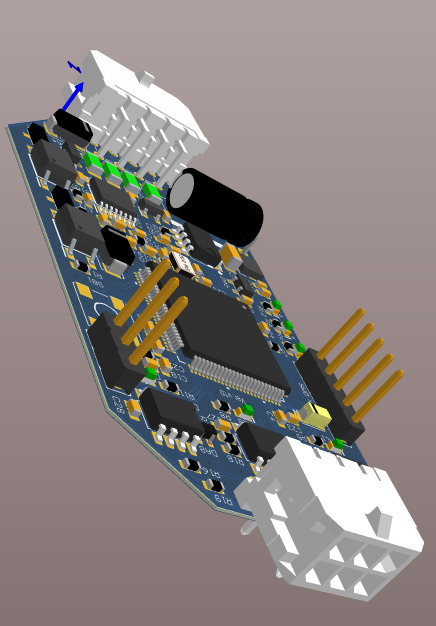
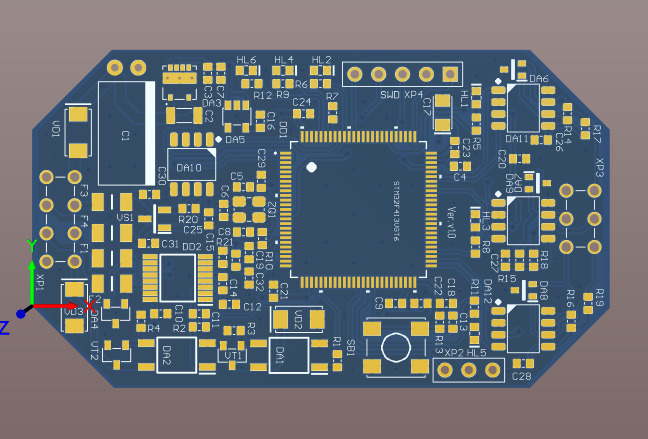
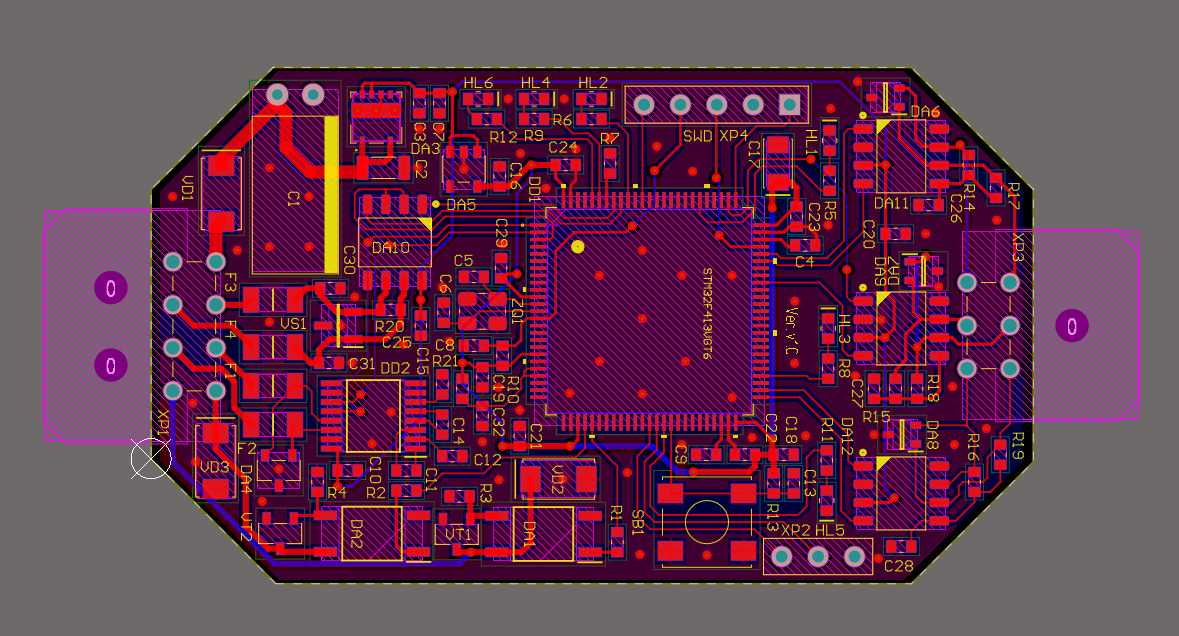
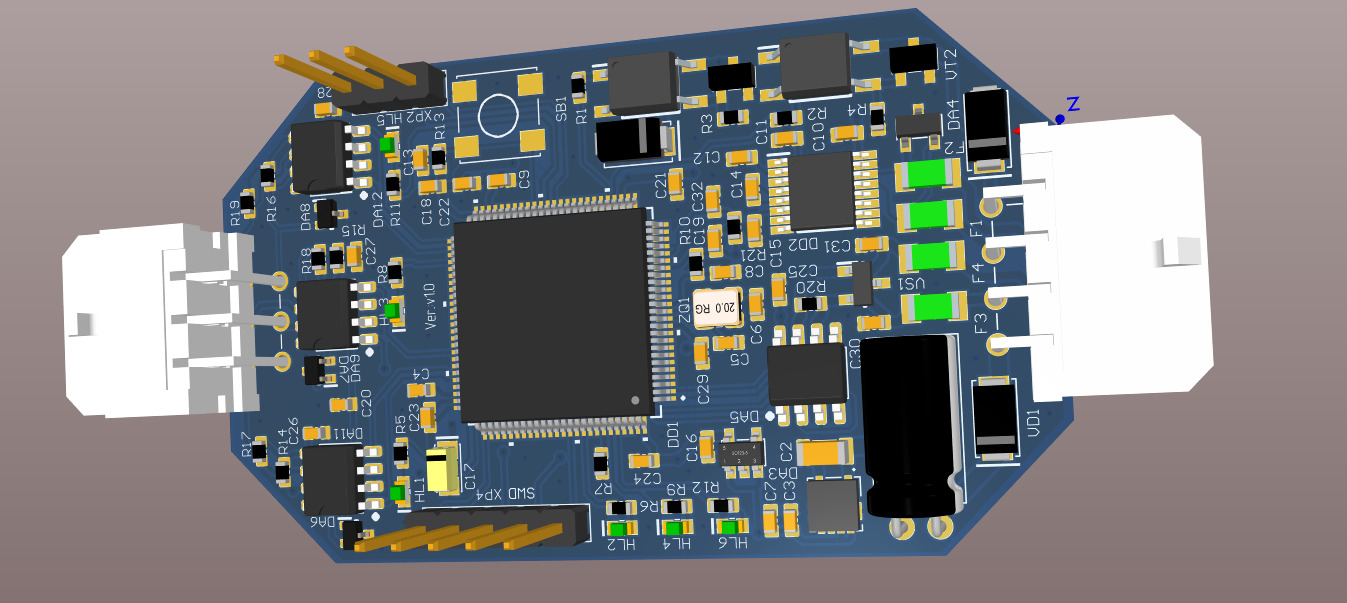
Монтаж печатных плат превращает изготовленную PCB в рабочий электронный узел. На этом этапе компоненты устанавливают на контактные площадки или в металлизированные отверстия, затем выполняют пайку и контроль соединений. Для заказчика важны корректность установки деталей и стабильность результата в пределах всей партии. Мы рассматриваем сборку как последовательный производственный процесс, где ошибка на ранней операции влияет на качество следующих этапов.
Перед запуском мы оцениваем документацию, конструкцию платы, состав компонентов, стороны монтажа и требования к приемке. От этих данных зависят способ нанесения припоя, порядок установки элементов, температурный режим и глубина проверки. Если проект включает SMD, выводные детали и ручной монтаж, для каждого типа соединения формируется свой участок технологического маршрута. Такой подход дает заказчику понятный состав работ и снижает риск переделки уже собранной платы.
Что входит в монтаж печатных плат?
Монтаж печатной платы включает подготовку исходных данных, установку компонентов, формирование паяных соединений и проверку результата. Состав операций определяют конструкция изделия, типы корпусов, серийность и требования к контролю. Мы заранее фиксируем границы работ, чтобы заказчик понимал, какие этапы входят в сборку и какие данные потребуются до запуска.
Какие данные нужны для сборки
Основа корректного запуска - однозначная связь между позиционным обозначением, номиналом, корпусом и местом установки. Мы сверяем спецификацию с монтажными файлами, проверяем полярность элементов и соответствие посадочных мест выбранным корпусам. Если в исходных материалах есть расхождения, их устраняют до нанесения паяльной пасты и установки первой детали.
- BOM с артикулами компонентов;
- файлы производства печатной платы;
- координаты Pick and Place;
- сборочный чертеж;
- схема при необходимости;
- требования к пайке и контролю;
- правила замен компонентов.
Для многослойной PCB важны конструкция каждого внутреннего слоя и распределение меди по площади платы. Крупные полигоны, массивные выводы и тепловые переходы меняют характер нагрева отдельных зон. Мы учитываем эту особенность при выборе режима пайки и последовательности операций, поскольку одинаковая температура оборудования не означает одинаковое тепловое состояние каждой площадки.
До запуска также проводится оценка технологичности сборки. Плотное размещение, неоднозначная маркировка, слишком малые зазоры между корпусами или неудобный доступ к выводам усложняют монтаж и контроль. Если конструкция требует уточнений, мы формируем перечень вопросов по конкретным позициям и согласуем их до производства. Для заказчика это важный этап: исправление цифровых данных безопаснее и дешевле, чем демонтаж уже припаянных компонентов.
Как проходит SMD монтаж платы?
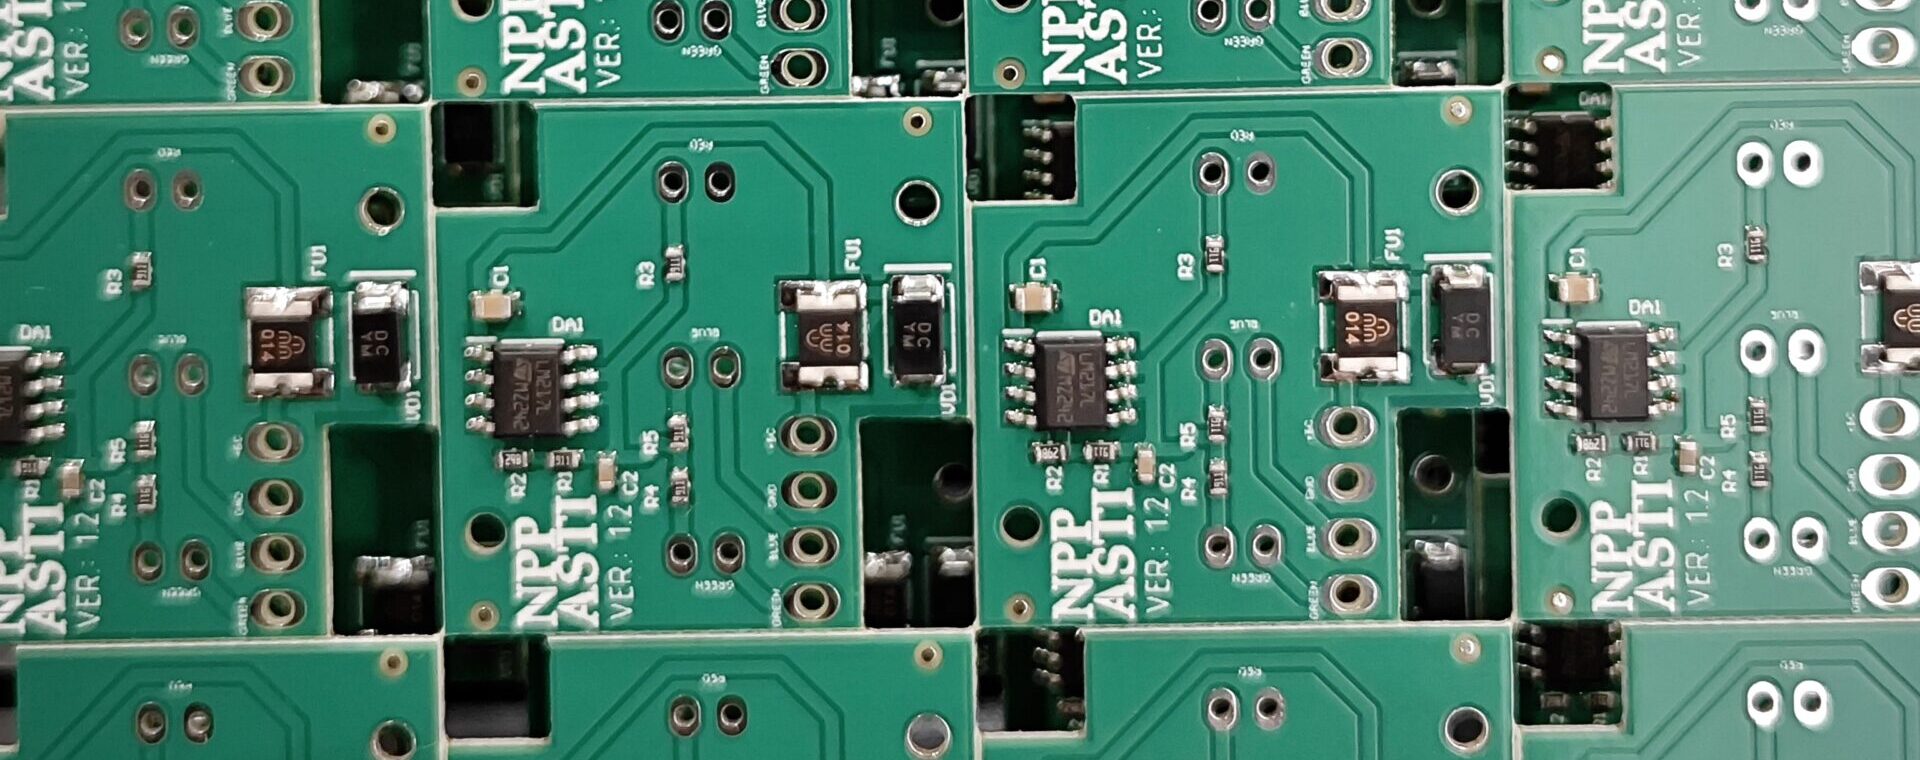
SMD монтаж применяют для компонентов, устанавливаемых непосредственно на поверхность PCB. Типовой процесс включает печать паяльной пасты, позиционирование SMD-компонентов, оплавление и последующий контроль. Мы подбираем параметры каждой операции под конкретную плату, а не переносим один режим на изделия с разной геометрией и тепловой массой.
Этапы поверхностного монтажа
Поверхностный монтаж начинается с подготовки платы и материалов. Затем через трафарет на контактные площадки наносят дозированный объем паяльной пасты, после чего компоненты устанавливают по координатам. На следующем этапе сборка проходит оплавление, охлаждение и проверку качества видимых соединений.
- подготовка плат и компонентов;
- нанесение паяльной пасты;
- контроль печати;
- установка SMD-компонентов;
- оплавление припоя;
- охлаждение сборки;
- контроль монтажа.
Печать пасты напрямую влияет на объем припоя в будущем соединении. Избыточное количество материала повышает риск перемычек между соседними площадками, а недостаточное количество приводит к неполному смачиванию или слабому соединению. Поэтому мы учитываем толщину трафарета, геометрию апертур, размер контактных площадок и особенности корпуса. Для мелкого шага выводов стабильность печати особенно важна.
После нанесения пасты компоненты устанавливаются в заданные позиции. Для резисторов и конденсаторов критично соответствие номинала и типоразмера, для микросхем добавляются ориентация, ключ корпуса и точность совмещения выводов с площадками. Ошибка в позиции до оплавления еще устраняется без сложного вмешательства, а после пайки она превращается в операцию демонтажа и повторного монтажа.
Температурный профиль выбирают по материалу припоя, рекомендациям производителей компонентов, тепловой массе PCB и конструкции соединений. Задача профиля состоит в том, чтобы сформировать стабильную пайку без лишней тепловой нагрузки на плату и элементы. При повторных партиях параметры процесса фиксируют, чтобы сохранить воспроизводимость. Если заказчик задает требования IPC, редакцию стандарта и класс приемки согласуют в документации до запуска.
Когда нужен ручной монтаж?
Ручной монтаж применяют для единичных операций, опытных изделий, нестандартных компонентов и локальной доработки. Он также используется при установке части выводных элементов, разъемов, проводов и деталей, которые не проходят основной цикл автоматической сборки. Мы выбираем ручную операцию только там, где она технологически обоснована конструкцией изделия.
Ручной и выводной монтаж
Ручная пайка требует контроля температуры, времени контакта, состояния жала, количества припоя и типа флюса. Качество соединения зависит и от подготовки поверхности, поэтому загрязнение площадки или окисленный вывод нельзя компенсировать одним повышением температуры. Для мелких корпусов дополнительно применяют увеличение и инструмент, подходящий к размеру зоны монтажа.
Выводной компонент устанавливается контактами в отверстия печатной платы. Соединение формируют ручной пайкой, волной или селективным способом, если такая операция предусмотрена производственным маршрутом. При выборе метода учитывают число выводных позиций, доступ к стороне пайки, наличие SMD-компонентов рядом и чувствительность элементов к нагреву.
Смешанная сборка объединяет поверхностный и выводной монтаж на одной PCB. Последовательность операций зависит от высоты корпусов, сторон установки, температурной стойкости деталей и доступа к точкам пайки. Мы выстраиваем маршрут так, чтобы уже установленные компоненты не мешали следующему этапу и не получали лишний тепловой цикл.
При доработке важен контроль повторного нагрева. Частые операции демонтажа и пайки повышают риск отслоения площадки, повреждения маски и перегрева корпуса. Перед заменой детали мы определяем способ снятия, защищаем соседние элементы и после установки повторно контролируем соединение. Такой порядок особенно важен на плотной плате, где расстояние между компонентами мало.
Как выбирают технологию пайки?
Технологию пайки выбирают по типам компонентов, конструкции платы, серийности, материалам и доступности соединений. Один заказ нередко сочетает несколько методов, поскольку SMD и выводные элементы предъявляют разные требования к процессу. Мы связываем способ пайки с конкретным участком сборки, а не с изделием как с единым объектом.
Оплавление, волна или ручная пайка
Оплавление применяют после печати пасты и установки SMD-компонентов. Пайка волной подходит для групповой обработки выводных соединений на стороне пайки, а селективная технология обрабатывает локальные зоны без полного погружения всей стороны платы в припой. Ручная пайка сохраняет значение для единичных соединений, нестандартных деталей, ремонта и технологических операций, где автоматизация не дает преимущества.
При выборе режима мы учитываем тепловую массу разных зон. Крупный медный полигон отводит тепло интенсивнее небольшой площадки, а массивный разъем нагревается иначе, чем малый SMD-резистор. Поэтому настройку оборудования оценивают по реальному поведению сборки в процессе и по температурным данным программы.
Отдельного подхода требуют корпуса с контактами под основанием. У BGA, LGA и части QFN основная зона пайки скрыта после установки, поэтому обычный визуальный осмотр не показывает состояние всех соединений. Для таких изделий заранее определяют способ проверки: рентгеновский контроль, электрический тест, функциональную проверку или сочетание методов в рамках требований заказа.
Состояние компонентов до пайки также влияет на результат. Для влагочувствительных корпусов соблюдают условия хранения, срок нахождения вне защитной упаковки и подготовку по документации производителя. Если компоненты предоставляет заказчик, мы просим сохранить маркировку упаковки и сведения, необходимые для обращения с такими позициями. Это особенно важно для серий, где стабильность процесса должна сохраняться от партии к партии.
Как контролируют качество сборки?
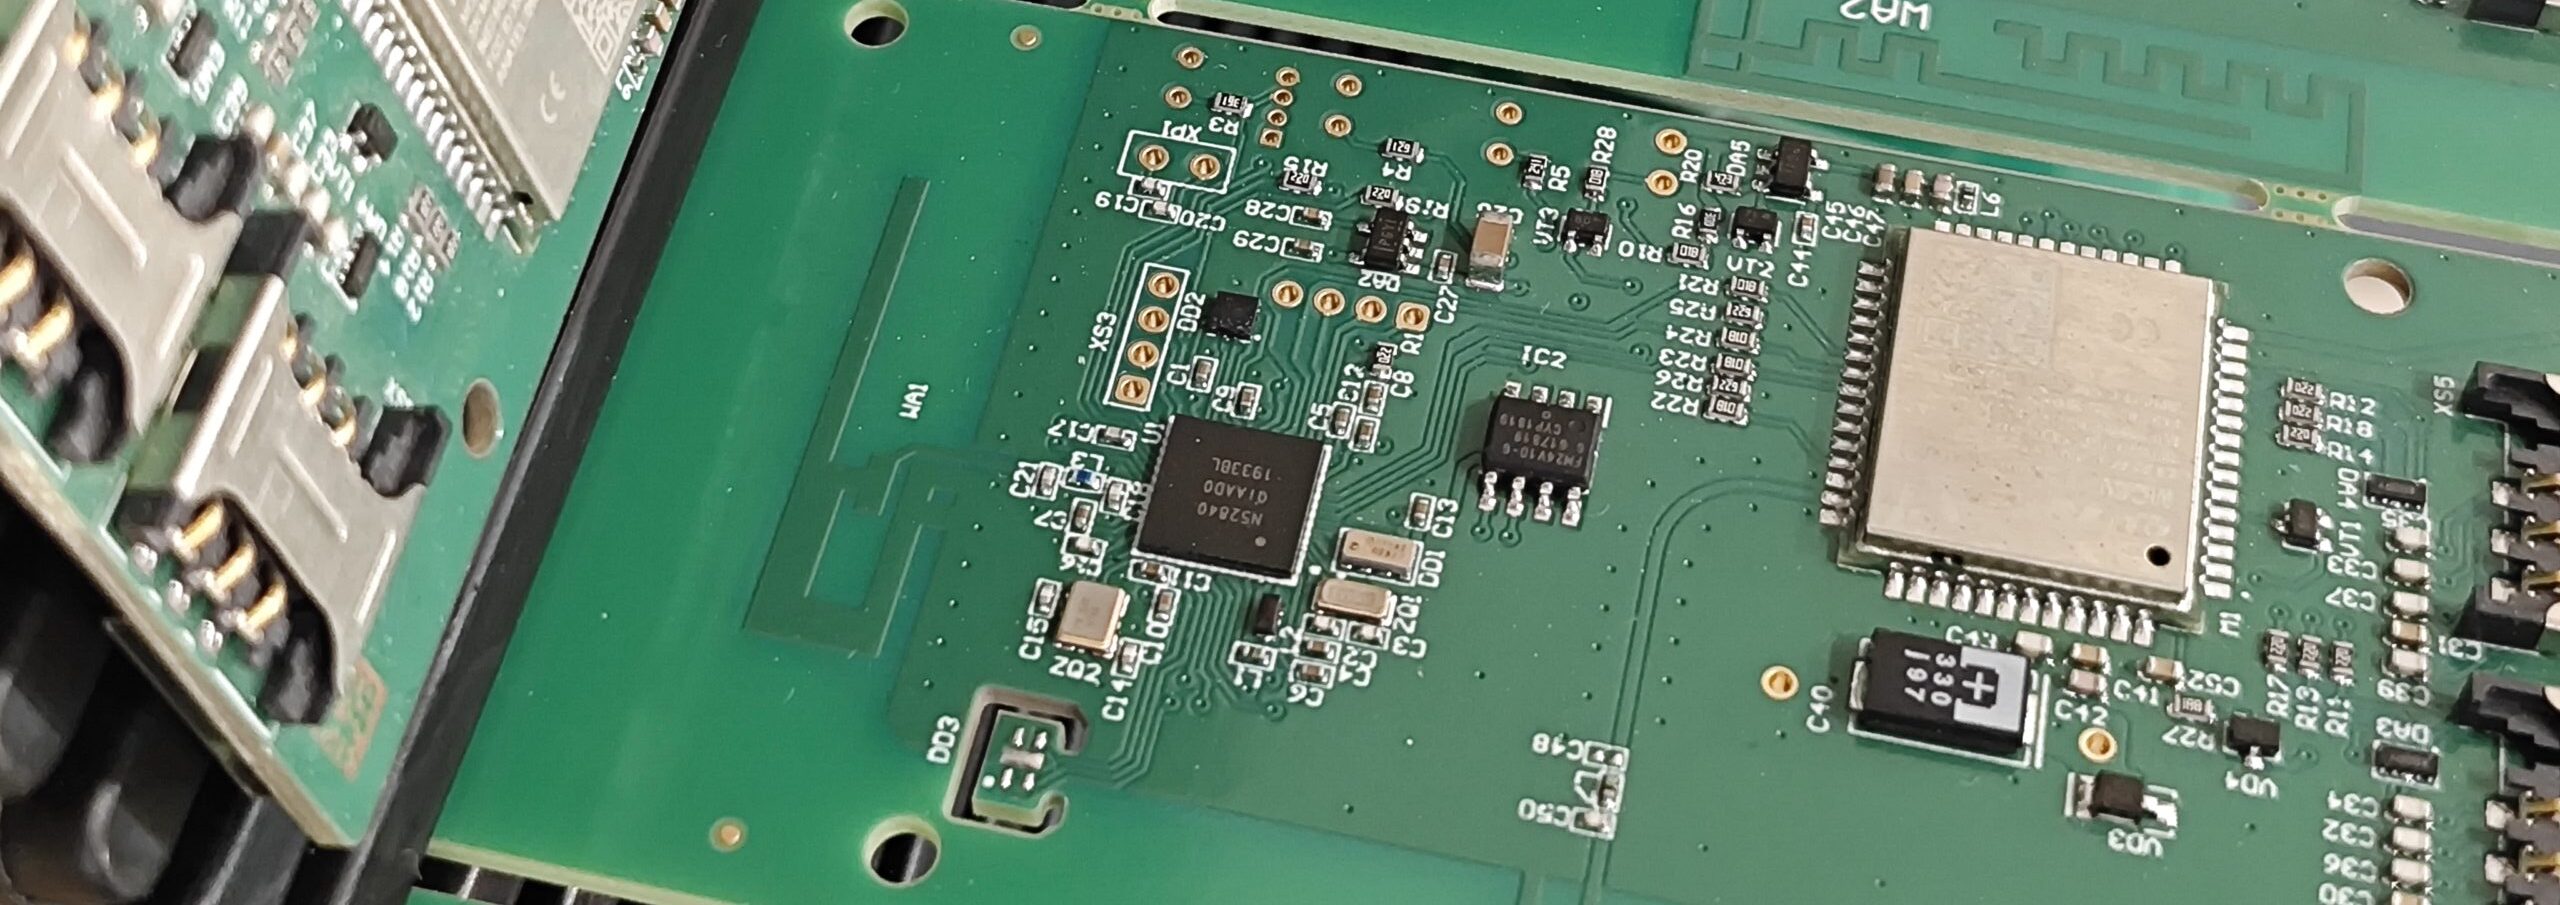
Контроль нужен для выявления ошибок установки, дефектов пайки и несоответствий документации до передачи изделия заказчику. Глубина проверки зависит от типа корпусов, доступности соединений, класса изделия и согласованной программы испытаний. Мы разделяем визуальный, оптический, рентгеновский и электрический контроль, поскольку каждый метод решает свою задачу.
Что проверяют после монтажа
После сборки сначала проверяют правильность установки компонентов. Контролируются позиционные обозначения, ориентация полярных элементов, положение корпусов, состояние выводов и доступные паяные соединения. Если документация содержит специальные критерии приемки, они включаются в контрольный маршрут до начала партии.
- полярность компонентов;
- положение корпусов;
- пропуски установки;
- перемычки припоя;
- видимые паяные соединения;
- загрязнения поверхности;
- повреждения платы;
- ручная доработка.
Визуальный контроль эффективен для открытых соединений, но имеет физические ограничения. Если контакт находится под корпусом, прямой осмотр не дает полной информации о его форме и распределении припоя. Для BGA и других корпусов с нижними контактами применяют рентгеновский контроль, когда он предусмотрен требованиями заказа и конструкцией изделия.
AOI автоматизирует проверку видимых признаков монтажа. Система анализирует положение корпуса, наличие компонента, ориентацию и ряд признаков паяного соединения по настроенным критериям. Итог зависит от качества программы контроля, эталонных данных и правил приемки, поэтому автоматическая инспекция остается частью общего процесса, а не отдельной гарантией работоспособности узла.
Электрический контроль решает другую задачу: он оценивает состояние цепей или работу узлов по заданной методике. Для такого теста нужны точки доступа, тестовая оснастка, интерфейс либо иной предусмотренный проектом способ подключения. Функциональная проверка дополнительно оценивает поведение изделия по сценарию заказчика и требует заранее согласованных условий, прошивки и критериев результата.
Мы отдельно фиксируем разницу между качеством монтажа и подтвержденной работоспособностью устройства. Даже корректно собранная плата способна не пройти функциональный тест из-за ошибки схемы, исходной спецификации, прошивки или неисправного компонента. Поэтому программа контроля должна соответствовать цели заказа. При требованиях IPC критерии приемки электронных сборок связывают с IPC-A-610, а требования к процессу пайки - с J-STD-001; конкретную редакцию и класс указывают в документации проекта.
Как заказать монтаж печатных плат?
Для расчета и запуска нам нужны данные, по которым однозначно определяются состав изделия и производственный маршрут. Чем полнее исходный комплект, тем меньше технических вопросов остается перед сборкой. Мы начинаем с проверки файлов и только после этого фиксируем операции, контроль и требования к материалам.