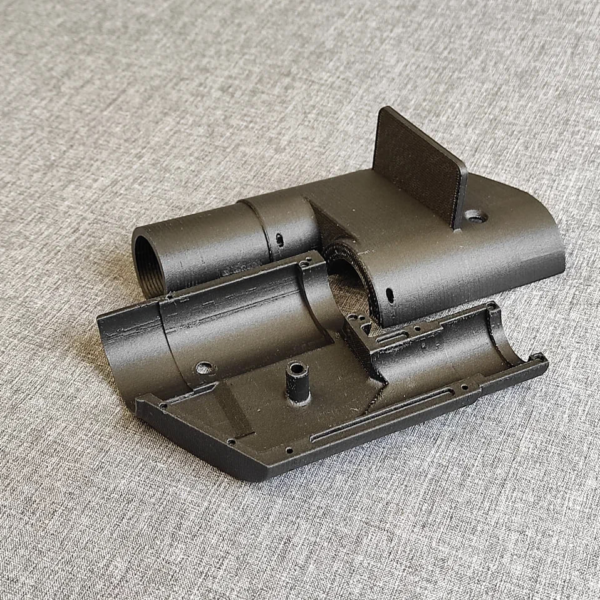
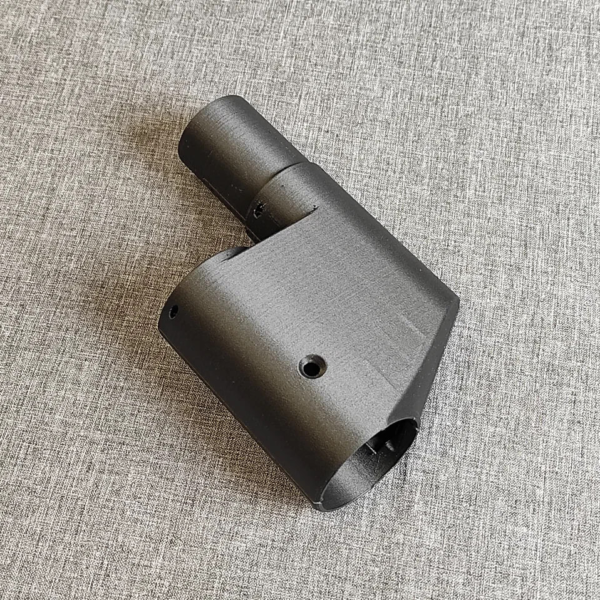
Производство изделий из пластика начинается с анализа задачи, а не с запуска оборудования. Сначала определяем назначение детали, условия эксплуатации, требования к геометрии, внешнему виду, сборке и плановому тиражу. После этого выбираем материал и технологию, проверяем модель на технологичность и формируем производственный маршрут. Такой порядок снижает риск переделок и позволяет заранее связать конструкцию изделия с реальными ограничениями производства.
Работаем с корпусами, техническими деталями, крепежными элементами, декоративными компонентами, прототипами и серийной продукцией. Для одного проекта подходит литье пластмасс под давлением, для другого - 3D-печать или комбинированный маршрут с прототипированием перед серией. Метод выбираем под задачу, а не под имеющееся оборудование. Для заказчика это означает понятную логику: требуемые свойства детали определяют материал, конструкцию оснастки, способ выпуска и состав контроля.
Какие изделия из пластика производим?
Пластиковые изделия применяются в приборостроении, строительстве, торговом оборудовании, бытовой технике, упаковке и других отраслях. При оценке проекта учитываем форму детали, рабочую нагрузку, температурный режим, контакт со средами, требования к поверхности и последующей сборке. Эти параметры определяют требования к материалу, конструкции и способу выпуска.
Принимаем готовые 3D-модели, чертежи, эскизы и образцы существующих деталей. Если конструкция не учитывает усадку пластмасс, толщину стенок, формовочные уклоны или расположение ребер, дорабатываем модель до изготовления оснастки. Это дешевле и надежнее, чем исправлять серийную проблему после запуска формы. Особое внимание уделяем сопряжениям, посадкам, местам крепления и зонам, где меняется толщина стенки.
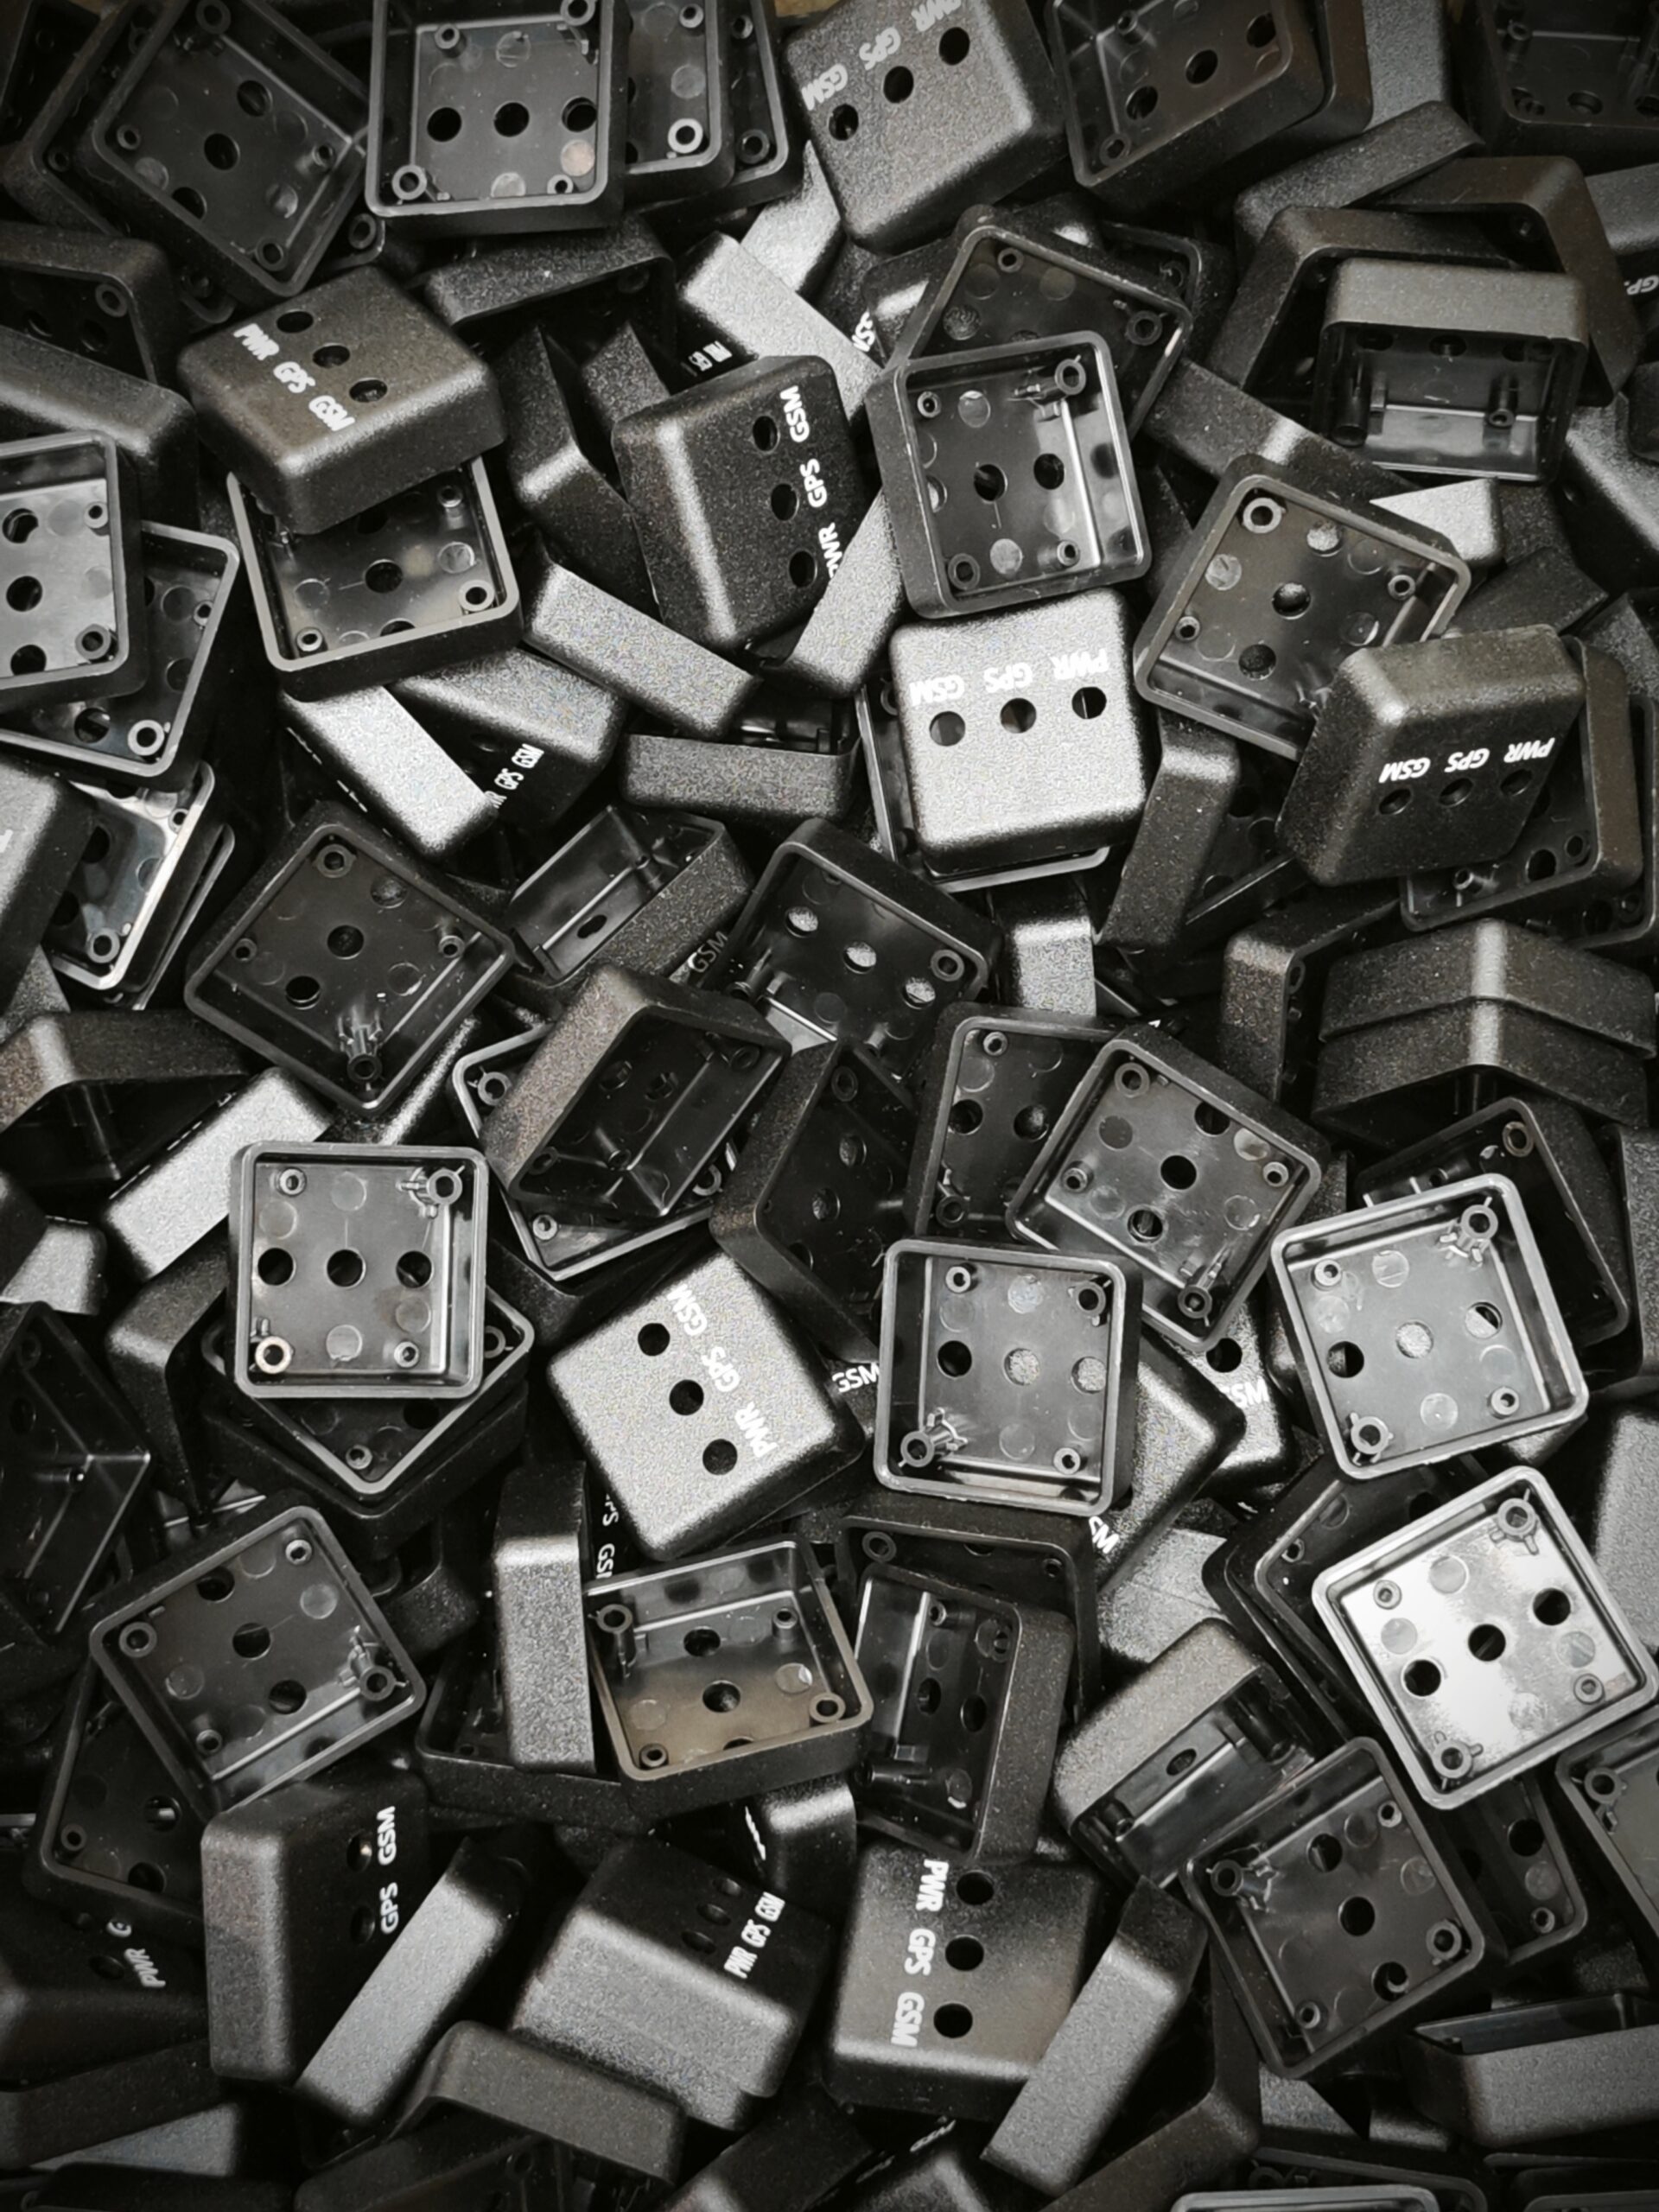
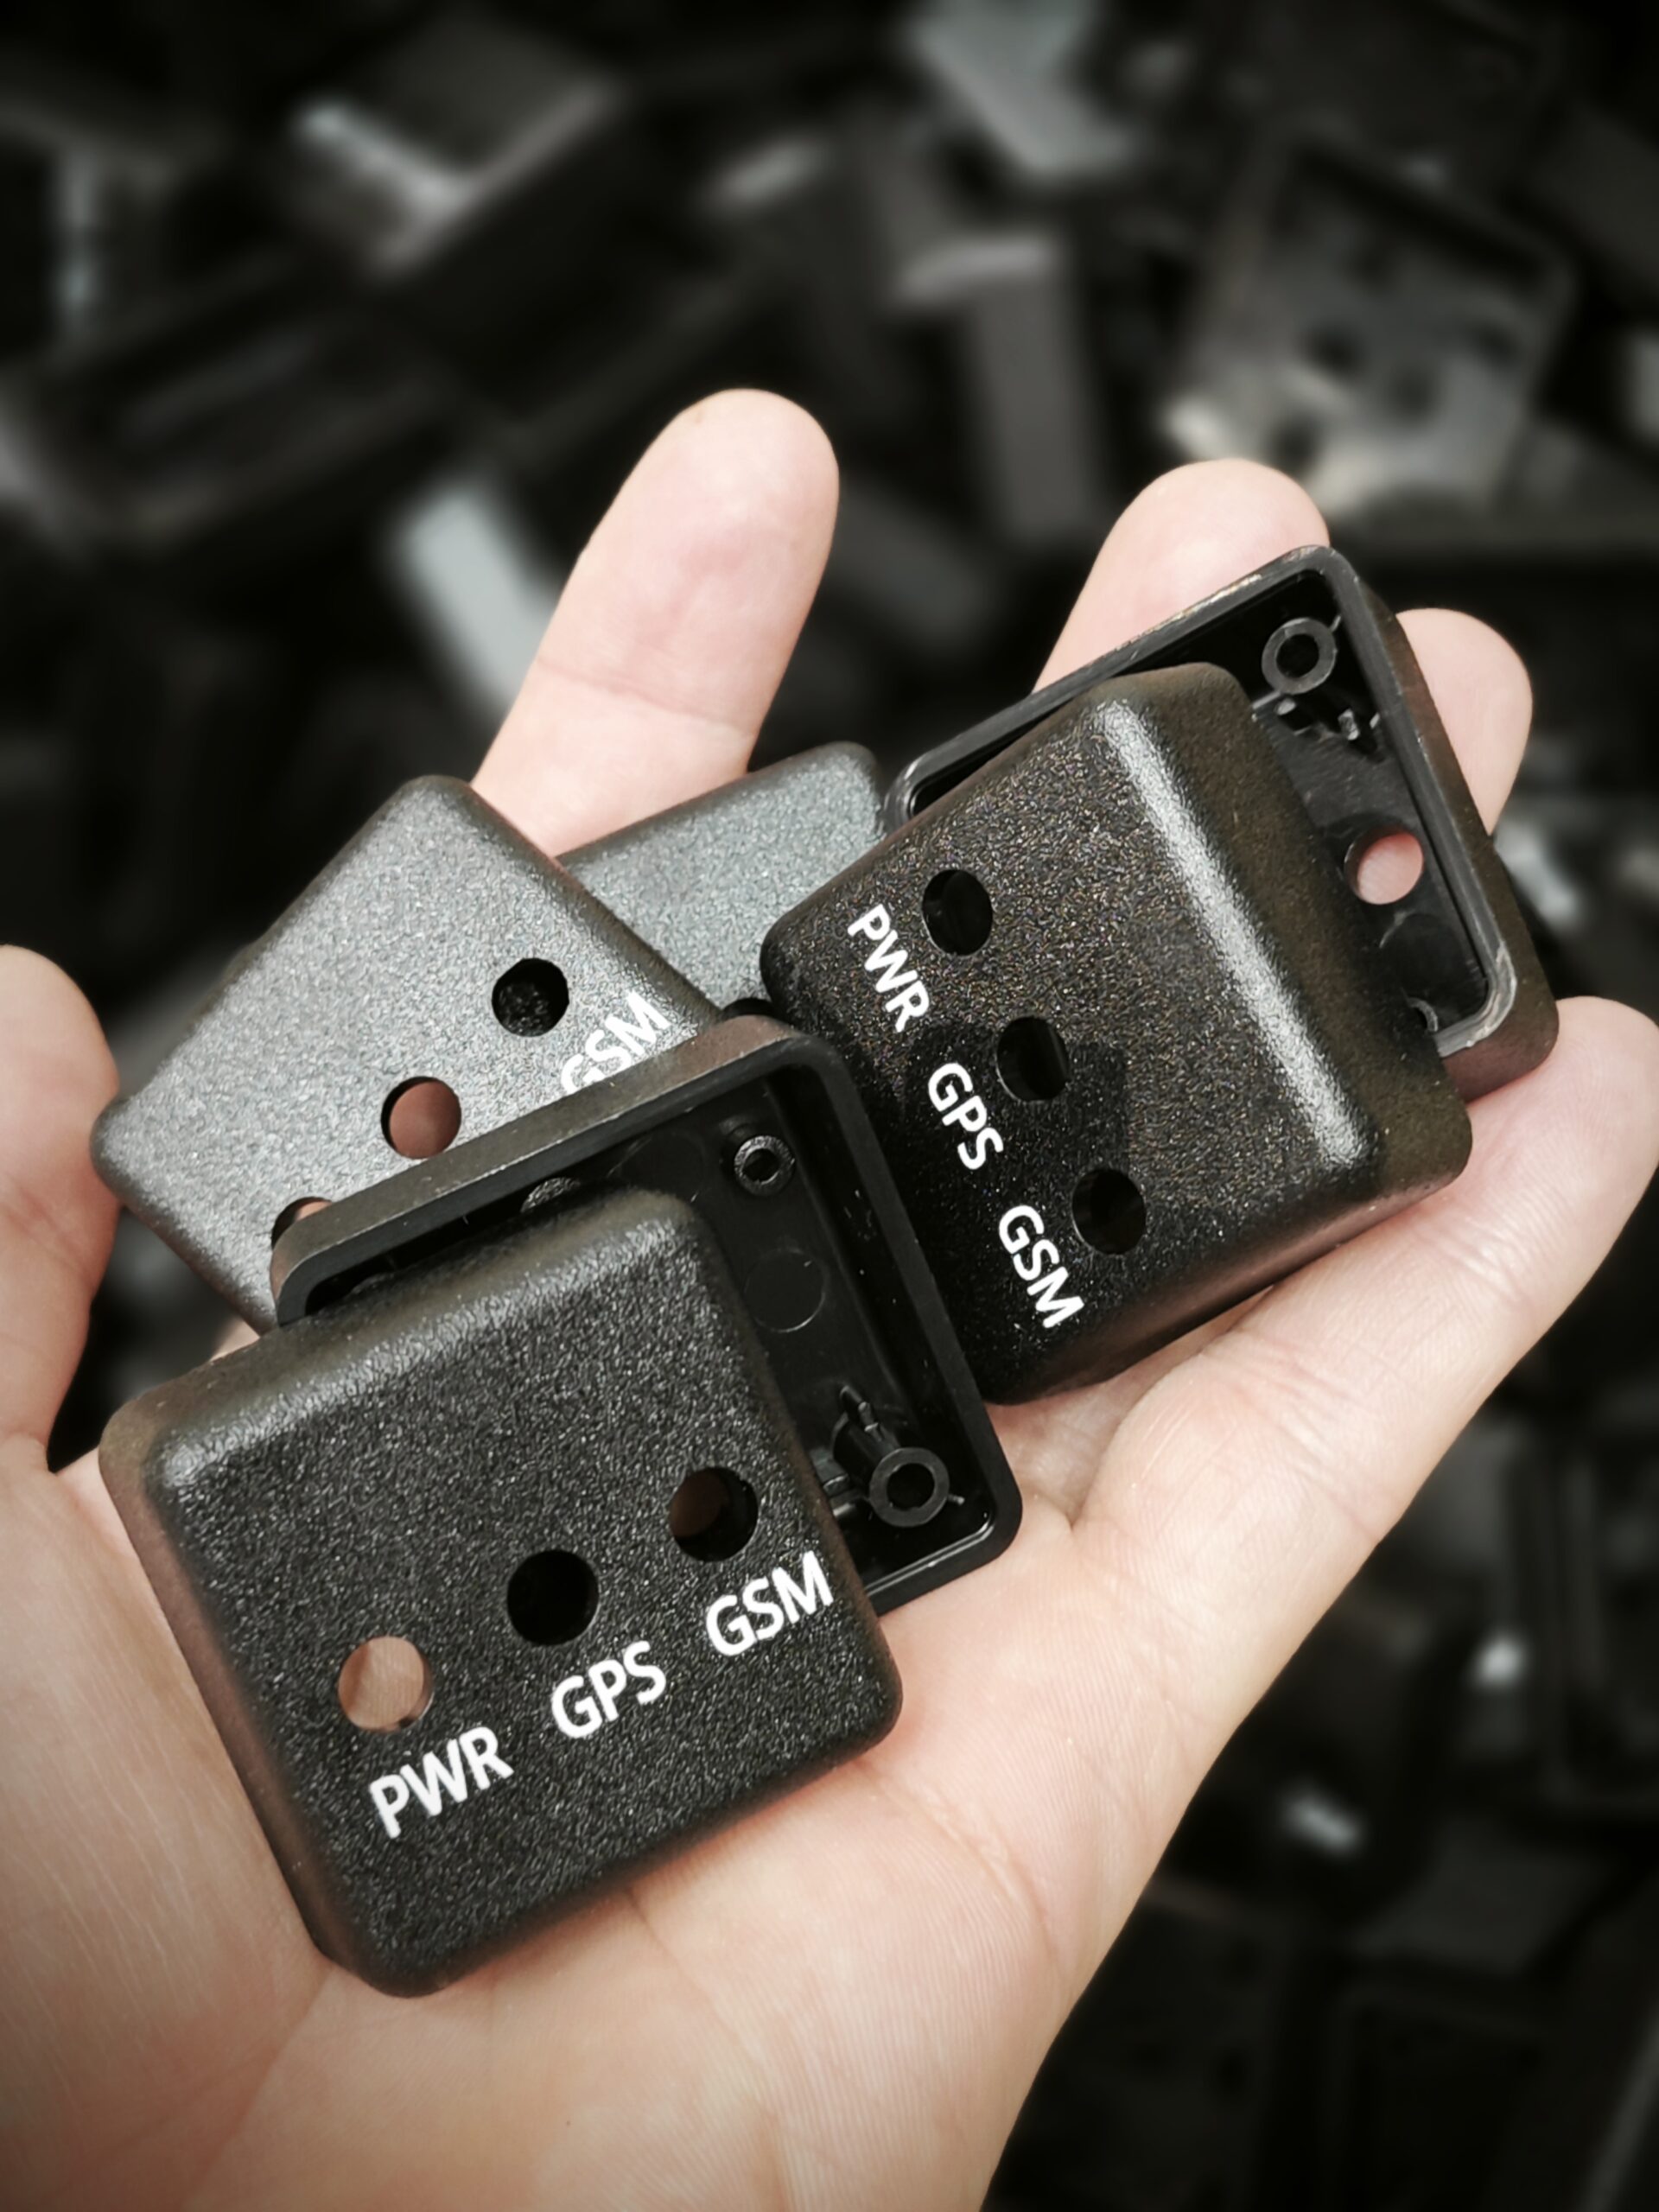
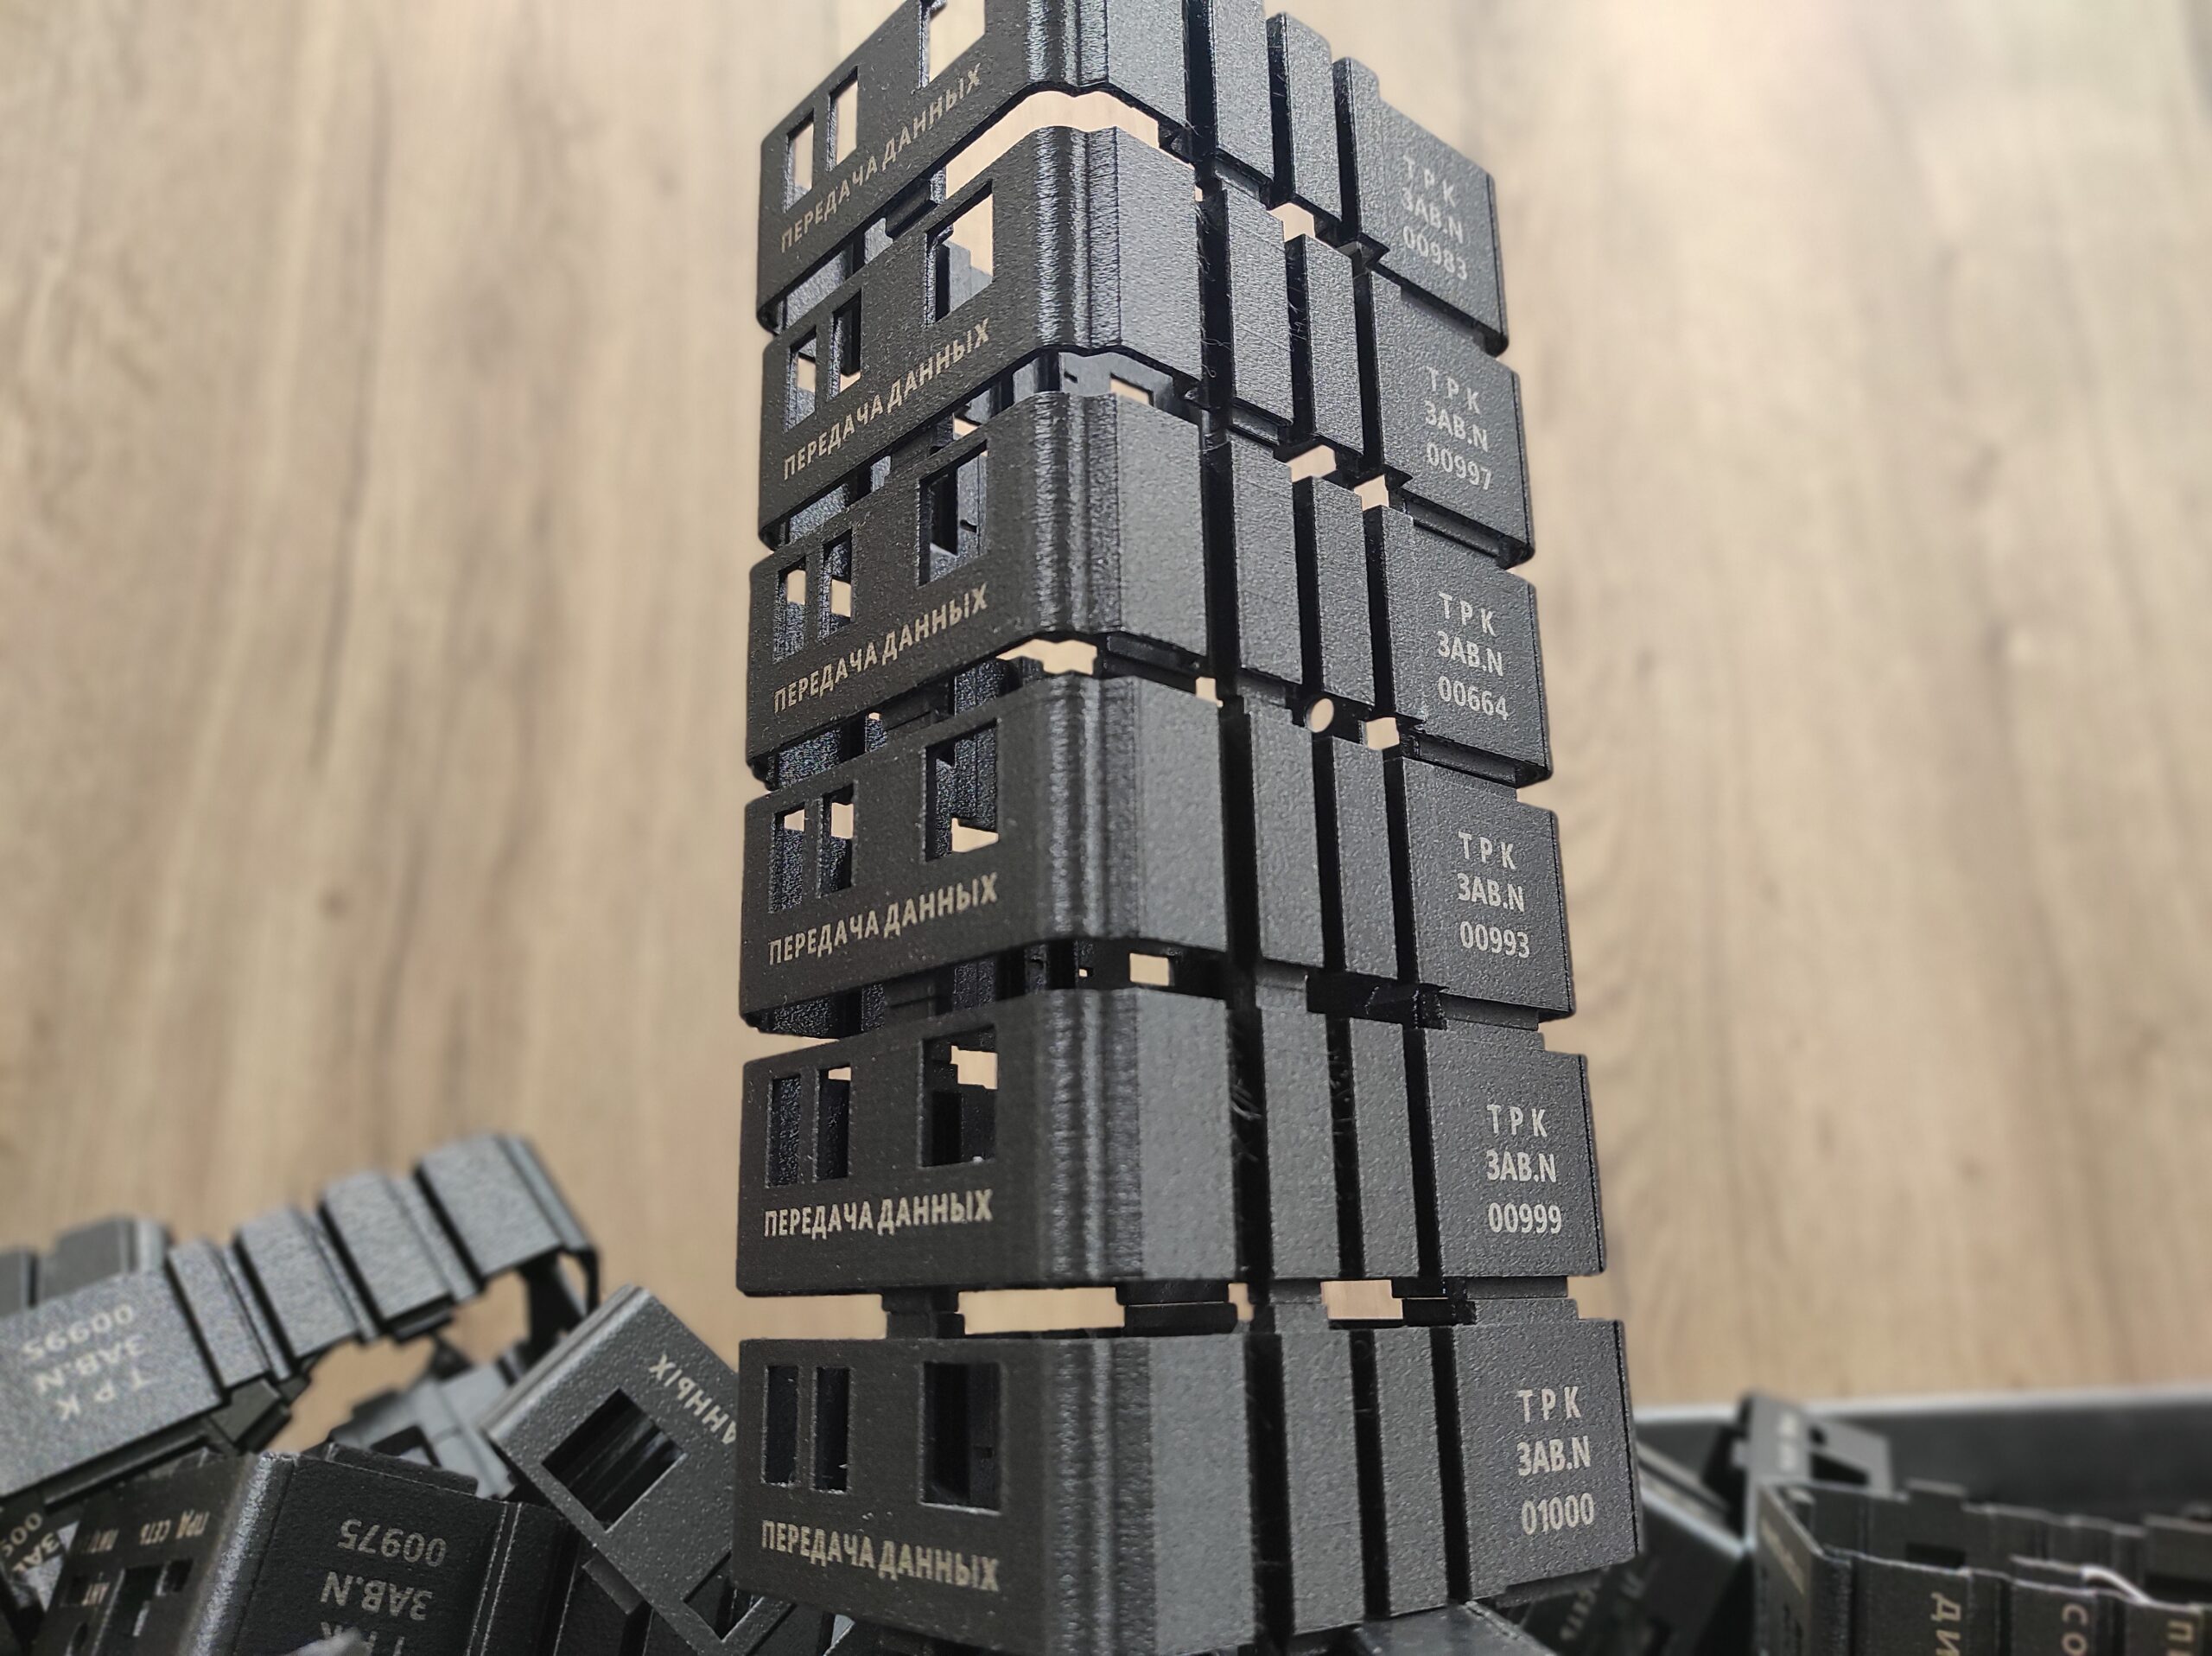
Технические детали часто работают внутри приборов и механизмов, поэтому для них критична повторяемость размеров. К этой группе относятся втулки, крышки, держатели, кронштейны, кожухи, фиксаторы, панели и элементы крепления. Для корпусов дополнительно важны качество поверхности, точность стыков и стабильность посадочных мест. При проектировании связываем геометрию с реальной схемой сборки. Толщина стенки, ребра жесткости, защелки, резьбовые вставки и места под крепеж должны работать как единая система. Избыточно толстые зоны повышают риск усадочных дефектов, а недостаточные уклоны затрудняют извлечение детали из формы. Поэтому внешний вид модели еще не подтверждает ее готовность к серийному литью.
Пластмассовые изделия по образцу
Изготовление изделий из пластика по образцу востребовано, когда исходные чертежи или CAD-файлы отсутствуют. Снимаем размеры, анализируем функциональные поверхности, восстанавливаем цифровую модель и определяем требования к материалу. Если исходная деталь изношена или деформирована, геометрию корректируем по сопряжениям, посадкам и рабочим размерам.
Далее выбираем способ проверки восстановленной модели. Для единичной верификации формы и сборки применяем 3D-печать, после чего при необходимости корректируем конструкцию. Серийный выпуск обычно переводится на литье с применением пресс-формы. Такой переход требует повторной проверки уклонов, толщин, радиусов, поднутрений и точек подачи расплава.
Как выбирается технология производства изделий?
Технологию определяют тираж, габариты, геометрия, материал, допуски, внешний вид и требования к себестоимости. Ошибка на этом этапе приводит к лишним затратам или ограничениям по качеству, которые проявляются уже на тестовой партии. Поэтому сравниваем доступные способы производства до фиксации маршрута.
На стадии разработки ценна быстрая проверка формы и сборки. Для серии приоритет смещается к стабильности цикла, повторяемости и стоимости единицы продукции. Один проект нередко проходит через несколько стадий: цифровая модель, печатный прототип, тестовая оснастка, затем серийное литье. Такой маршрут позволяет проверять решения поэтапно, без переноса ранней ошибки в дорогой инструмент.
Литье пластмасс под давлением
Литье под давлением применяем для серийного изготовления деталей с повторяемой геометрией. Расплав полимера подается в закрытую пресс-форму, заполняет формующую полость, охлаждается и после раскрытия извлекается. На результат влияют конструкция детали, свойства сырья, система впуска, охлаждение, параметры машины и состояние оснастки.
После отладки процесса литье обеспечивает стабильный цикл и высокую производительность. Важны температура материала и формы, давление, скорость впрыска, выдержка, охлаждение и корректное извлечение. Для гигроскопичных полимеров дополнительно контролируем подготовку сырья, включая сушку по установленному режиму. Нарушение параметров проявляется в виде недолива, облоя, утяжин, коробления, линий спая и нестабильных размеров.
Литье требует вложений в пресс-форму, поэтому экономику считаем по плановому тиражу и ресурсу оснастки. С ростом серии затраты на инструмент распределяются на большее количество деталей. Для короткого выпуска сложная многогнездная форма не всегда рациональна. Здесь важен баланс между стартовыми затратами, длительностью цикла и требованиями к изделию.
3D-печать прототипов и малых партий
3D-печать используем для проверки конструкции, посадок, сборки и эргономики до запуска серийного производства. Метод подходит и для единичных деталей или малых партий, когда отдельная серийная пресс-форма экономически не оправдана. Деталь создается по цифровой модели без изготовления полноценной формующей оснастки.
У печатной технологии есть ограничения по механическим свойствам материала, поверхности, направлению слоев, точности и производительности. Поэтому печатный прототип не всегда воспроизводит свойства будущей литой детали. До запуска определяем, какой параметр требуется проверить: габарит, сборку, защелку, положение отверстий, доступ инструмента или взаимодействие с соседним узлом. Проверка становится измеримой и дает конкретное основание для следующей итерации.
При подготовке серийной версии переносим подтвержденную геометрию в требования литьевого процесса. Отдельно анализируем толщины, уклоны, радиусы, поднутрения и линии разъема. Печатная модель свободнее по геометрии, чем изделие для пресс-формы. Поэтому прямой запуск CAD-файла после прототипирования без проверки технологичности конструкции создает лишний технологический риск.
Зачем нужна пресс-форма для литья?
Пресс-форма задает геометрию литой детали и обеспечивает повторяемость серийного выпуска. От ее конструкции зависят заполнение полости, отвод тепла, извлечение изделия и стабильность размеров. Ошибки оснастки повторяются в каждом цикле, поэтому проектирование требует отдельной инженерной проработки.
До изготовления оснастки анализируем линии разъема, формовочные уклоны, поднутрения, места впуска, вентиляцию, охлаждение и работу толкателей. Эти решения связаны между собой. Перенос точки впуска меняет характер заполнения, а изменение охлаждения влияет на цикл и деформацию. Поэтому пресс-форма проектируется вместе с технологией литья, а не как отдельная металлическая деталь.
Начинаем с проверки 3D-модели и требований к плановой серии. Затем определяем конструкцию формы, число гнезд, схему разъема, материал формообразующих деталей и требуемый ресурс. Для длительного серийного выпуска требования к инструменту выше, чем для ограниченного количества циклов. Это учитываем в конструкции и смете до начала изготовления. После изготовления проводим испытание пресс-формы и получаем тестовые отливки. На них проверяем заполнение, усадку, геометрию, состояние поверхности, линии спая и работу системы извлечения. При необходимости корректируем формообразующие элементы или параметры процесса до утверждения изделия. Серийное производство запускаем после согласования образца и закрепления технологического режима.
Стоимость пресс-формы определяется сложностью детали, механизмами, числом гнезд, точностью, материалом деталей формы и ее ресурсом. Масса металла сама по себе не отражает трудоемкость оснастки. Упрощение инструмента без учета режима работы приводит к нестабильному циклу, ремонту и потерям на партии. Поэтому оцениваем форму в связке с экономикой проекта.
Какие пластмассы подходят для изделия?
Выбор материала начинается с функции детали. Учитываем температуру, механическую нагрузку, химическую среду, требования к жесткости, ударной прочности, внешнему виду и сроку службы. Свойства сырья должны соответствовать и эксплуатации, и выбранной технологии переработки.
В производстве применяются полипропилен, полиэтилен, ABS, полиамиды, поликарбонат, полистирол и инженерные композиции. Свойства определяются базовым полимером, конкретной маркой, наполнителем, модификаторами и красителем. При согласовании материала ориентируемся на технические данные конкретного сырья и условия работы изделия. Для ответственных деталей отдельно фиксируем ограничения по замене марки материала.
Сначала описываем условия эксплуатации в измеримых параметрах. Затем сопоставляем их с механическими, температурными и технологическими характеристиками доступных пластмасс. Такой порядок надежнее выбора по привычке или только по цене килограмма. Материал должен решать задачу детали и одновременно стабильно перерабатываться выбранным методом.
Для нагруженных деталей оцениваем жесткость, ползучесть, ударную прочность и поведение при длительной нагрузке. Для корпуса значимы стабильность размеров, внешний вид, окрашиваемость и качество поверхности. При контакте с маслами, растворителями, моющими составами или другими веществами проверяем химическую стойкость к конкретной среде. Если изделие работает снаружи, отдельно рассматриваем устойчивость материала к климатическим воздействиям и ультрафиолету.
После выбора сырья учитываем его поведение в конструкции и оснастке. Усадка, текучесть, влажность материала и чувствительность к перепадам толщины влияют на геометрию и заполнение формы. Поэтому замена пластика после завершения пресс-формы требует технической оценки. Даже близкие по назначению марки способны потребовать другого режима переработки и дать другую усадку.

От чего зависит стоимость производства?
Стоимость изготовления изделий из пластика состоит из подготовки модели, прототипирования, пресс-формы, сырья, машинного времени, вторичных операций, контроля и упаковки. Для расчета нужны данные по геометрии, тиражу, материалу и требованиям к качеству. Чем точнее исходная информация, тем полнее определяется состав работ до запуска.
Экономика литья и 3D-печати устроена по-разному. При литье значительная доля стартовых затрат приходится на оснастку, после чего стоимость единицы снижается при росте серии. При печати запуск требует меньше подготовительных операций, но каждая деталь занимает машинное время и ресурс оборудования. Поэтому сравнивать технологии корректно по полной стоимости требуемого тиража, а не по цене одного этапа.
Для расчета запрашиваем исходные данные. Они позволяют оценить технологичность, состав оснастки и объем подготовительных работ. Состав данных фиксируем до определения стоимости:
- 3D-модель или чертеж;
- плановый тираж;
- материал или требования к нему;
- допуски критических размеров;
- требования к поверхности;
- условия эксплуатации;
- операции после формования;
- требования к упаковке.
Если часть данных отсутствует, формируем техническое задание совместно с заказчиком. Расчет строим по согласованной версии конструкции и выбранному маршруту. Две внешне похожие детали различаются по стоимости из-за поднутрений, механизмов формы, точности, материала и цикла. Поэтому корректная смета появляется после инженерного разбора исходных данных.
Как контролируется качество пластиковых изделий?
Контроль начинается до выпуска серии. Проверяем документацию, критические размеры, материал, утвержденный образец и параметры процесса. Критерии приемки связываем с назначением детали и требованиями технического задания.
После запуска отслеживаем признаки недолива, облоя, коробления, утяжин, повреждений поверхности и отклонений геометрии. Состав контроля задается назначением изделия и техническим заданием. Для детали с посадками важны размеры и повторяемость сопряжений, для видового корпуса добавляются требования к поверхности и цвету. При необходимости контроль выполняем на заданных стадиях: после формования, механической доработки, сборки и перед упаковкой.
Перед отгрузкой подтверждаем комплектность и соответствие партии согласованным критериям. Субъективную оценку внешнего вида не используем как единственный приемочный показатель, если параметр критичен для функции. Вместо этого заранее фиксируем допуски, эталон поверхности, цвет, маркировку, упаковку и требования к сборке. Для повторных заказов сохраняем актуальную версию документации и согласованные параметры процесса.
Если заказчик меняет конструкцию, материал или допуски, изменение оформляется как новая версия проекта. Это защищает серию от смешения старых и новых требований. До запуска оцениваем влияние правки на пресс-форму, режим литья, контроль и стоимость. Так изменение остается управляемым техническим решением, а не устной договоренностью.
Что подготовить для расчета проекта
Для старта передайте 3D-модель, чертеж, фотографию или физический образец, если он доступен. Укажите назначение детали, тираж, условия эксплуатации, критические размеры и требования к материалу. Чем полнее исходные данные, тем быстрее удается отделить обязательные характеристики от параметров, которые допускают инженерную оптимизацию.
При отсутствии готовой модели работу начинаем с образца, эскиза или описания задачи. Уточняем функциональные поверхности, сопряжения, материал и требования к эксплуатации, после чего определяем состав проектных работ. Далее готовим расчет и согласуем последовательность производства. Заказчик получает понятный перечень этапов до начала затрат на оснастку.
Чтобы оставить заявку на производство пластиковых изделий, передайте исходные материалы и контактные данные для связи. Мы изучим конструкцию, определим недостающие технические параметры и подготовим производственный сценарий с учетом планового тиража. После согласования запускаем прототип, пресс-форму, тестовую партию или другой выбранный процесс. Цель такого подхода - получить воспроизводимое изделие с заданными свойствами и стабильным качеством от первой согласованной партии до последующих заказов.