Мы используем файлы cookie для улучшения работы сайта и анализа его использования.
Продолжая использовать сайт, вы соглашаетесь с
Политикой конфиденциальности
и использованием cookie.
Литье пластмасс под давлением на заказ в Набережных Челнах
Нужно наладить серийный выпуск пластиковых деталей? НПП Асти проработает конструкцию изделия, подберет материал, изготовит пресс-форму и выполнит литье на ТПА. Согласуем требования к размерам и внешнему виду, получим пробные отливки и после утверждения образца запустим партию. Пришлите модель, чертеж или образец и планируемый тираж: разберем задачу и предложим последовательность работ для вашего проекта.
Квалификация
Многолетний опыт наших конструкторов, технологов и операторов позволяет браться за самые сложные задачи и выдавать прогнозируемый результат.
Вся работа под ключ
Построим 3D-модель, разработаем конструкторскую документацию, изготовим пресс-форму и отгрузим готовые изделия - все в одном месте и в России!
Лучшее оборудование
Обширный парк оборудования для литья позволяет изготавливать как небольшие партии прототипов из разных материалов, так и лить крупную серию деталей.
Наши работы
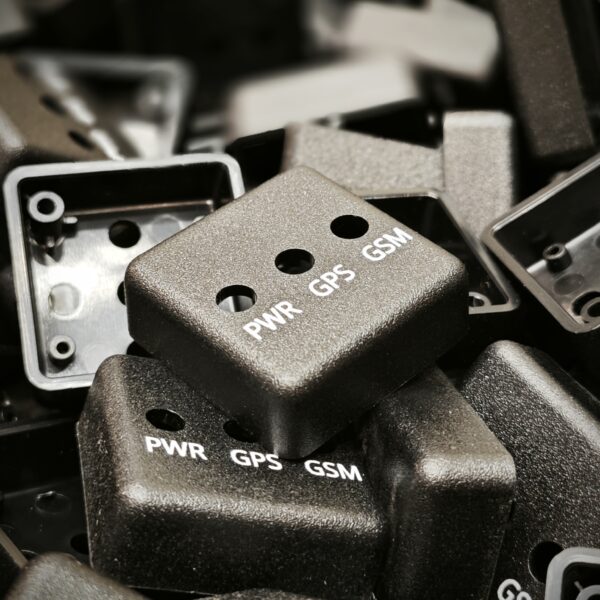
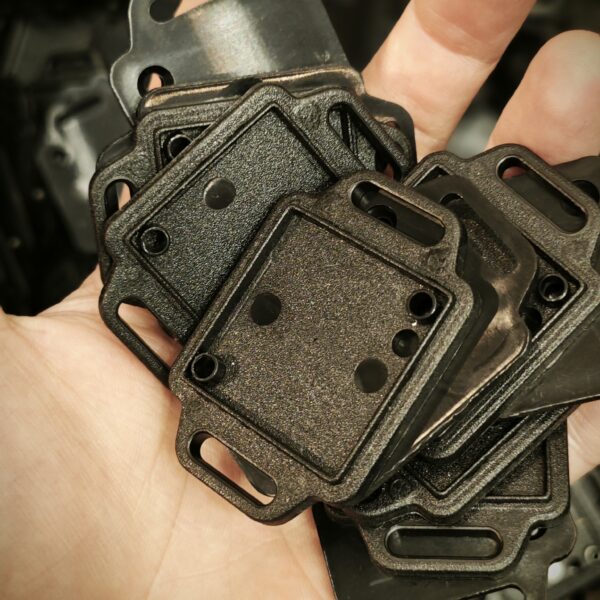
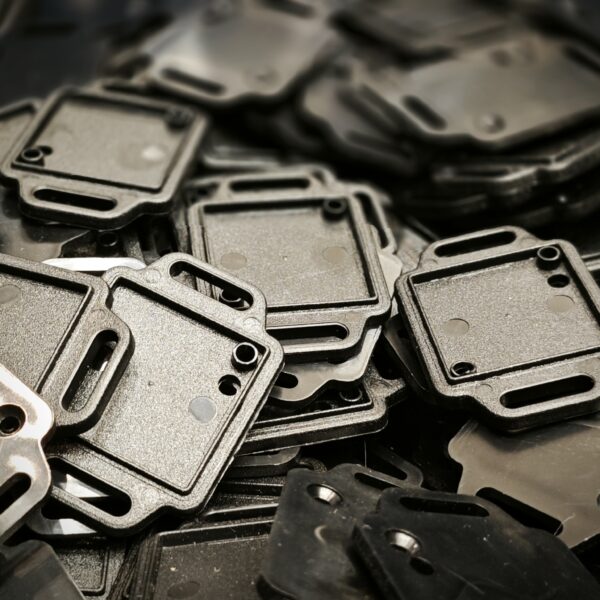
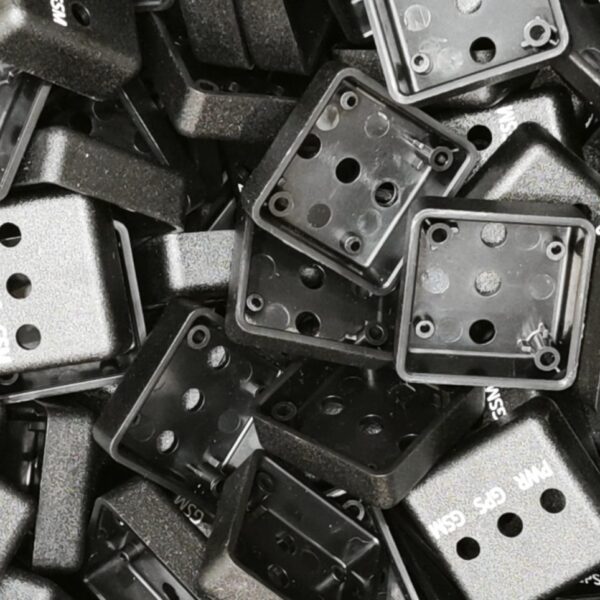
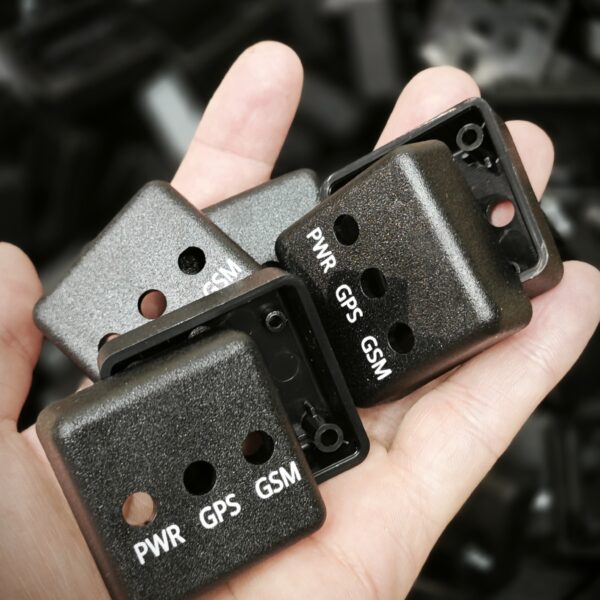
Корпуса электронных устройств
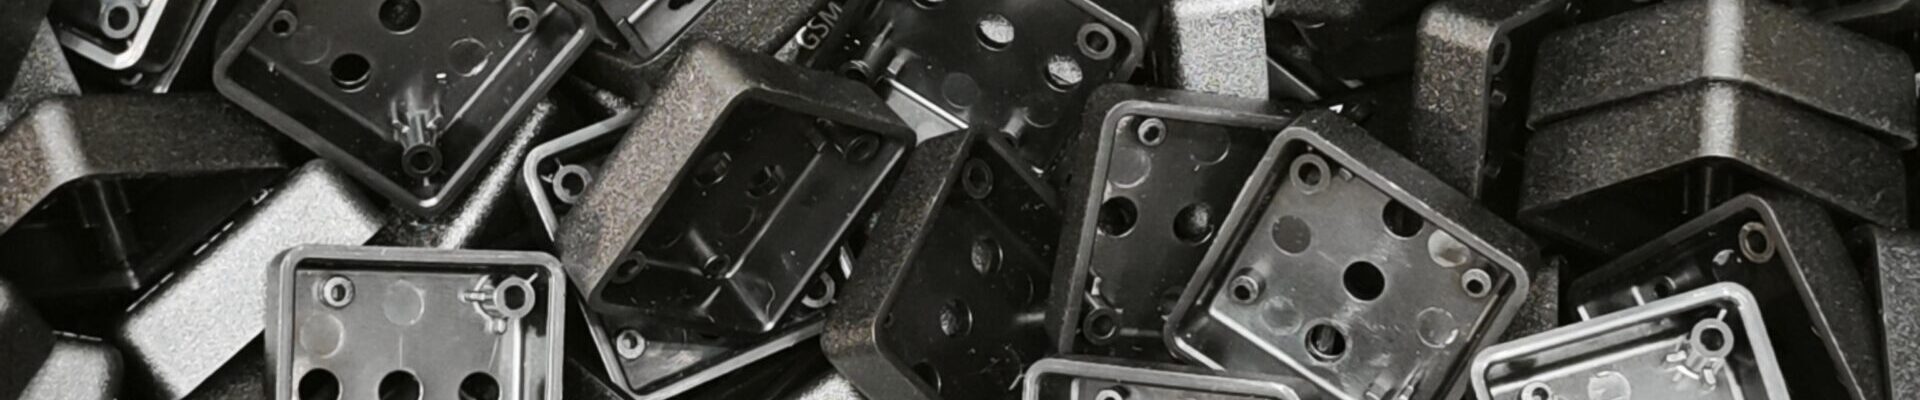
Для электронных устройств нашего собственного производства разработали 3д-модель корпуса, изготовили двухместную пресс-форму и отлили первую партию 3800 корпусов из ABS пластика. Презентабельная шагреневая внешняя поверхность обеспечивается электроэрозией поверхности пресс-формы, которую мы также делаем самостоятельно на своих мощностях. Дополнительно нанесли шагрень на толкатели, чтобы они не выделялись на лицевых поверхностях деталей.
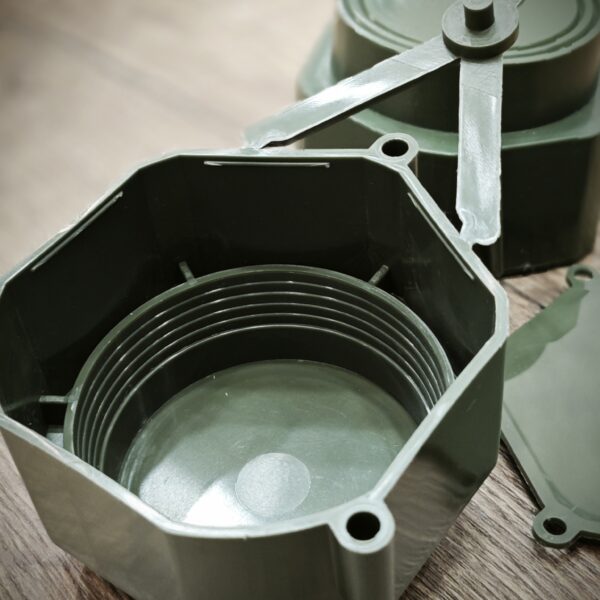
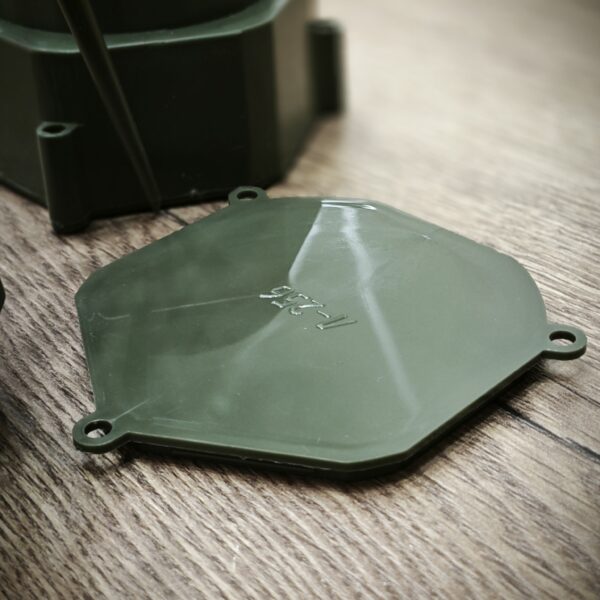
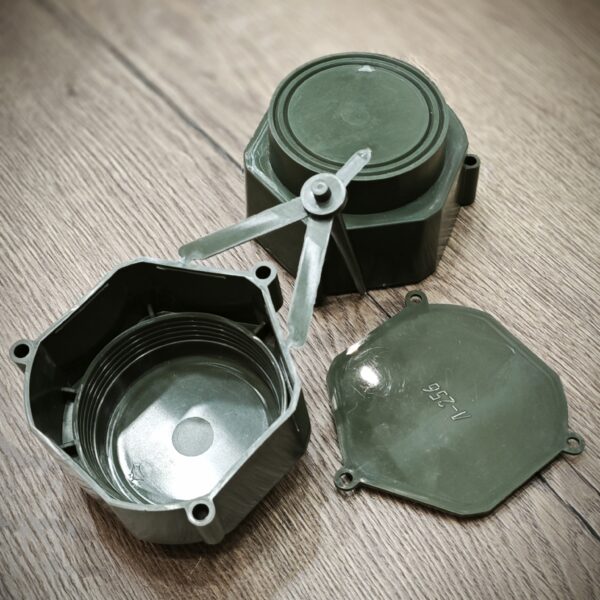
Коробка распределительная
Серийное литьё корпусов распредетилельных коробок. По техническому заданую заказчика дополнительно была спроектирована литниковая система, которая приводила к воздушной пробке на изделии. Решил проблему дополнительный воздушнвый выпор в месте скопления воздуха. Материал – полиэтилен низкого давление (ПНД).
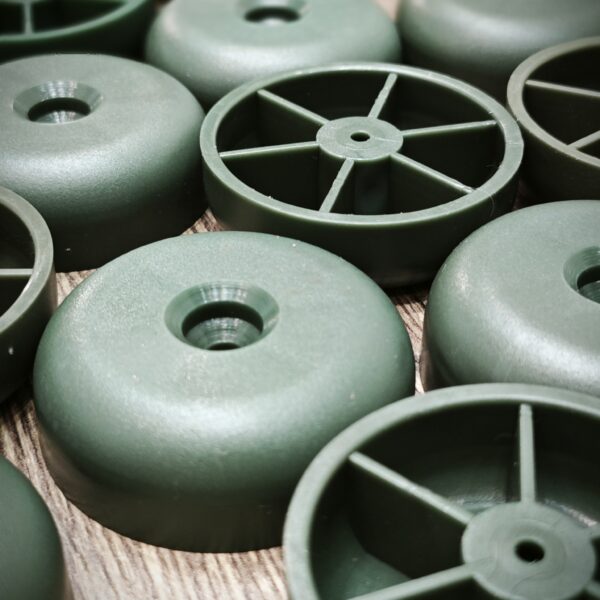
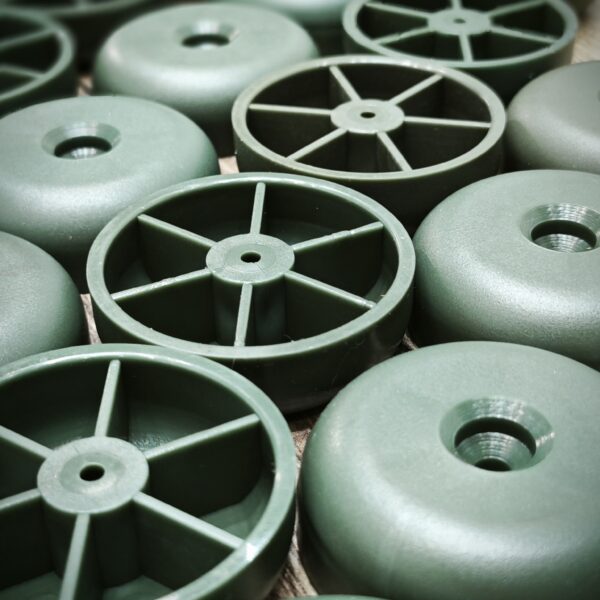
Опорное основание для мебели
Серийное литьё опор для различных мебельных изделий. Изначально были отлиты тестовые детали и протестированы из различных видов пластмасс: полипропилен (ПП) и полиэтилен низкого давления (ПНД). Заказчик свой выбор остановил на ПНД и далее была отлита крупная серия.
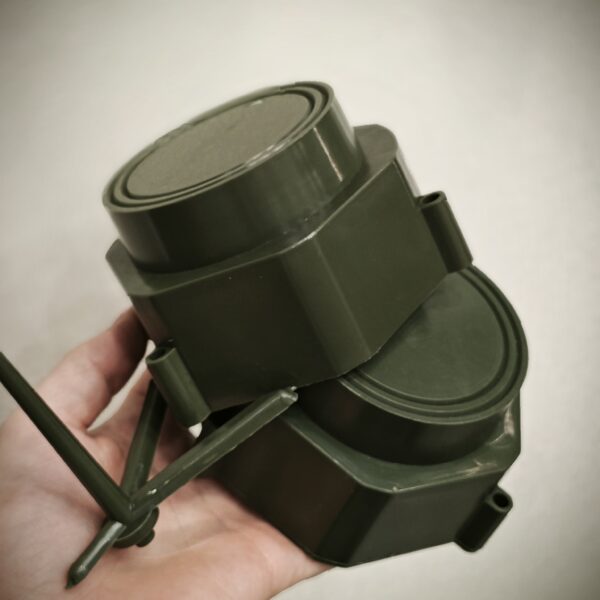
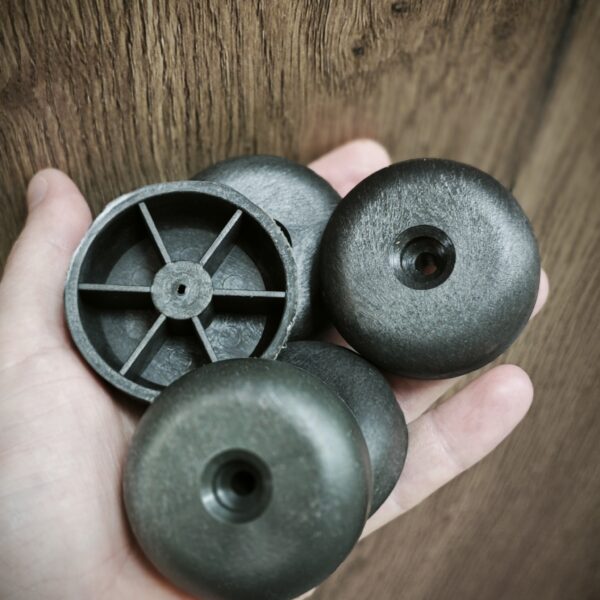
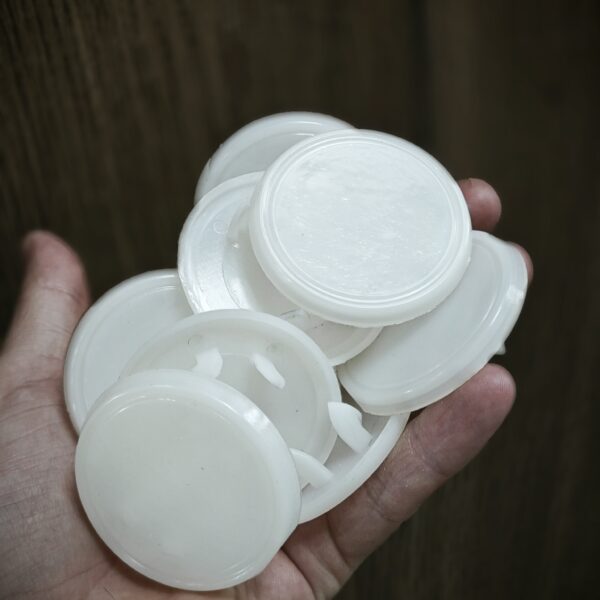
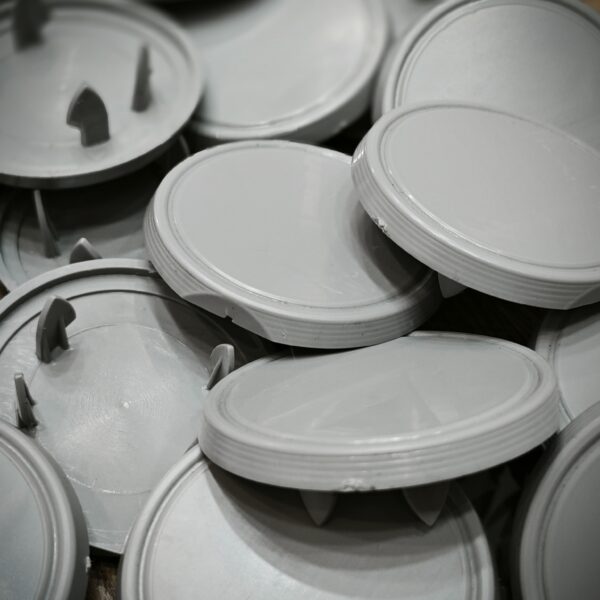
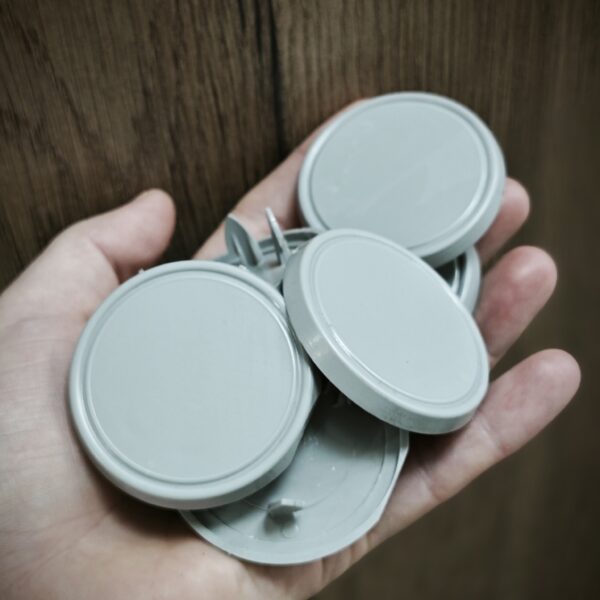
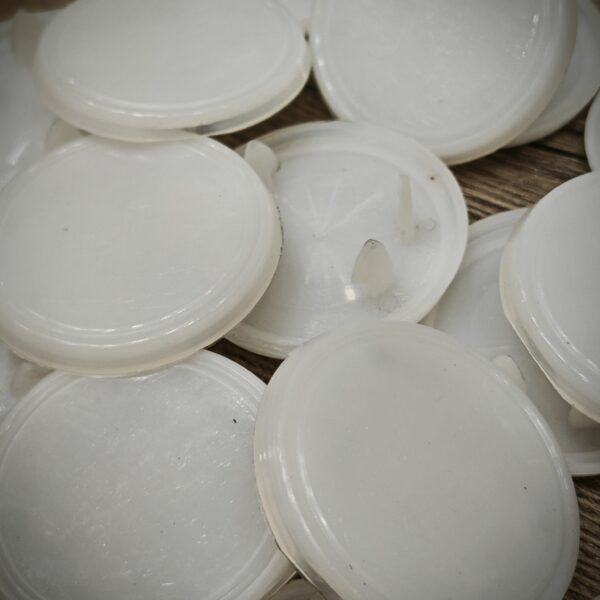
Заглушки
После изготовления пресс-формы, как это часто бывает, для испытаний была отлита небольшая партия тестовых изделий из разных материалов: из ABS-пластика и из Полиамида (PA). Под условия эксплуатации, в том числе химические воздействие, больше подошел вариант из Полиамида.
НПП Асти изготавливает пластиковые изделия методом литья под давлением на термопластавтоматах. Мы можем подключиться к проекту на стадии идеи или принять готовую модель детали: проработать конструкцию, изготовить пресс-форму, получить пробные отливки и запустить серийный выпуск. Для расчета важна не только форма изделия, но и его назначение, планируемый тираж, требования к сборке и внешнему виду.
При литье расплав термопласта впрыскивается в закрытую пресс-форму, охлаждается и извлекается в виде детали. Один и тот же цикл затем повторяется для всей партии. Результат зависит от согласованной работы трех составляющих: конструкции детали, оснастки и выбранной марки материала. Поэтому подготовку заказа мы начинаем с требований к готовому изделию.
Когда литье на ТПА подходит для задачи
Литье под давлением целесообразно, когда нужны повторяемые детали и планируется серия либо регулярный выпуск. Метод применяют для корпусов электроники, крышек, заглушек, крепежных и других функциональных элементов. Пресс-форма требует первоначальных вложений, зато позволяет воспроизводить согласованную геометрию многократно. При росте тиража затраты на оснастку распределяются на большее число изделий.
Для единичной проверки формы изделия серийная оснастка часто преждевременна. Если конструкция еще меняется, мы обсуждаем прототипирование и только после проверки переходим к проектированию формы. Важно учитывать, что образец, полученный другим методом, не подтверждает автоматически свойства будущей литой детали. Окончательные посадки, поверхность и поведение материала проверяют на отливках из выбранной марки пластика.
У метода есть и конструктивные ограничения. Деталь должна извлекаться из пресс-формы, а расплав - заполнять ее полость без критических дефектов. Поднутрения, тонкие протяженные участки, резкие перепады толщины и высокие требования к внешней поверхности требуют отдельной проработки. Мы оцениваем такие места до изготовления оснастки, когда изменить модель проще и дешевле.
Как подготовить деталь к серийному выпуску
Геометрия, которая влияет на качество
Перед проектированием пресс-формы мы проверяем толщину стенок, ребра жесткости, бобышки, отверстия и способ извлечения детали. Равномерные стенки помогают снизить риск утяжин и коробления: массивные участки остывают иначе, чем тонкие. Там, где нужно сохранить жесткость, рассматриваем ребра вместо простого утолщения корпуса. Переходы между сечениями делаем плавными, если это допускает функция изделия.
Литейные уклоны облегчают съем детали, а поднутрения иногда требуют подвижных элементов формы. Положение разъема, точки впуска расплава и толкателей влияет на следы, которые останутся на поверхности. Поэтому заранее отмечаем лицевые зоны и места, где следы недопустимы. Критичные посадочные размеры выделяем отдельно: для них важны допуски, способ измерения и сопрягаемые детали, а не общая фраза «высокая точность».
Марка пластика и условия эксплуатации
Материал выбираем по задаче изделия. Нам нужно знать, будет ли деталь испытывать ударные нагрузки, изгиб, нагрев, воздействие влаги, химических веществ или солнечного света. Учитываем требования к цвету, фактуре, электрическим свойствам и контакту с другими деталями. Название полимера само по себе недостаточно: марки внутри одной группы различаются по характеристикам и условиям переработки.
Выбранная марка влияет и на размеры оснастки. Усадка зависит от материала, геометрии детали и параметров процесса, поэтому нельзя переносить один коэффициент на любой проект. Поэтому величину усадки уточняем для выбранной марки и проверяем на пробных отливках. Если заказчик предлагает заменить пластик после изготовления формы, мы сначала оцениваем, сохранится ли требуемая геометрия и работоспособность изделия.
Пресс-форма и первые отливки
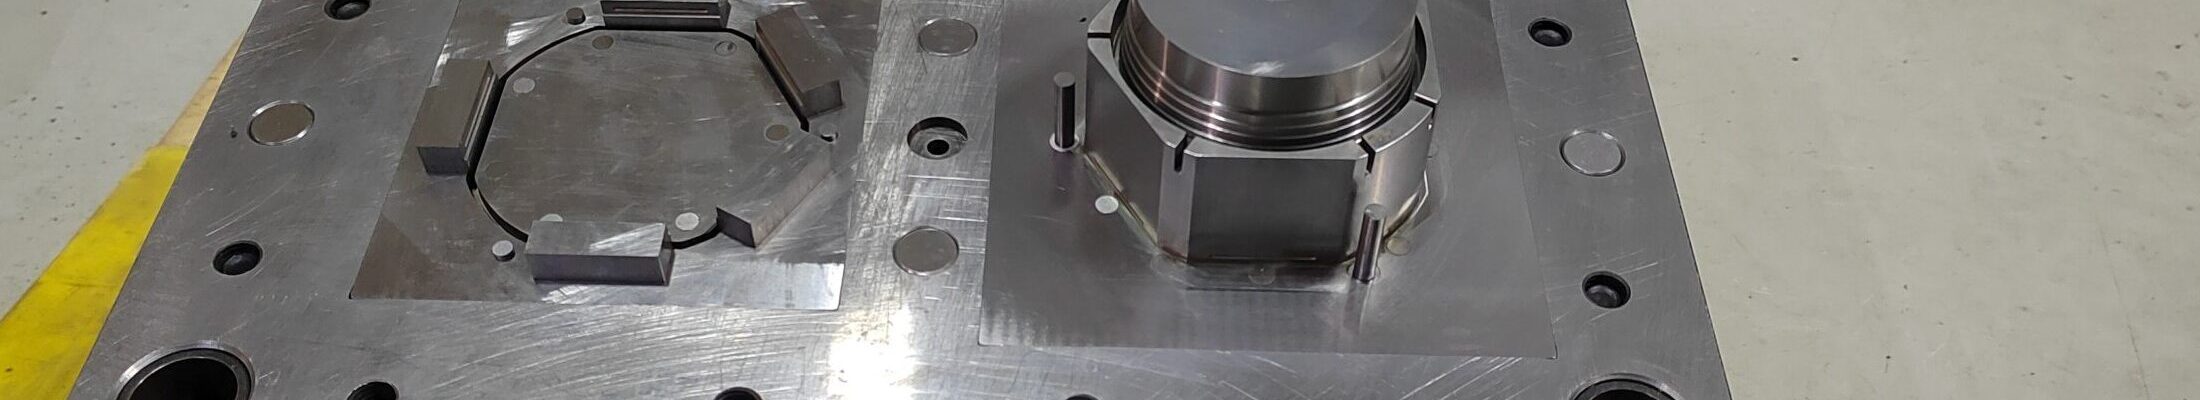
Пресс-форма задает не только контур детали. В ее конструкции предусматривают подачу расплава, охлаждение, удаление воздуха и извлечение изделия. Мы проектируем и изготавливаем оснастку с учетом модели, материала и плана выпуска. Количество формующих полостей выбирают по объему партии и особенностям детали: большее число полостей дает больше изделий за цикл, но усложняет и удорожает форму.
Если у заказчика уже есть пресс-форма, сначала проверяем ее состояние и совместимость с производственным процессом. Потребуются данные об оснастке, образцы отливок и согласованные требования к новому выпуску. Сам факт наличия формы еще не означает, что ее можно установить на любой ТПА или сразу получить нужное качество. По результатам проверки определяем, возможен ли запуск без доработки.
После изготовления формы выполняем пробное литье и оцениваем детали по согласованным критериям. Проверяем заполнение полости, внешний вид, размеры и собираемость там, где это существенно для изделия. Если образец не соответствует требованиям, устанавливаем причину: она может быть в конструкции детали, форме, материале или настройках процесса. Затем согласовываем изменения и повторяем проверку. Утвержденный образец служит ориентиром для серии вместе с чертежом и техническими требованиями. Это особенно важно для деталей, которые должны стыковаться с электроникой, крепежом или соседними частями корпуса. Проверка до выпуска партии помогает не закрепить ошибку в тиражной оснастке. Поэтому согласование образца выделяем в самостоятельный этап заказа.
Как мы организуем производство
Начинаем с анализа исходных данных и обсуждения назначения детали. Если есть только физический образец или эскиз, уточняем размеры, функции и допустимые изменения конструкции. Затем согласовываем материал, внешний вид, планируемый объем и требования к приемке. На этой основе определяем, нужна ли разработка модели, прототип, новая пресс-форма или проверка имеющейся оснастки.
После утверждения технического решения изготавливаем и испытываем пресс-форму. Пробные изделия передаем на согласование по тем параметрам, которые важны для заказа. При переходе к серии фиксируем согласованные материал, геометрию и критерии контроля. На производстве отслеживаем соответствие деталей этим требованиям. Порядок передачи готовой партии согласовываем до запуска.
Изменения после запуска серии рассматриваем отдельно. Даже небольшая правка модели способна затронуть оснастку, срок и стоимость следующей партии. Если планируется несколько версий изделия, сообщите об этом заранее. Мы сможем оценить, какие элементы стоит предусмотреть в конструкции формы еще до ее изготовления.
От чего зависят стоимость и сроки
Цена заказа складывается из подготовки изделия, изготовления или использования пресс-формы и выпуска партии. В расчете учитываем параметры, которые влияют на оснастку и стоимость каждой отливки. Состав затрат зависит от готовности модели и плана выпуска. Главные из них:
Габариты и сложность геометрии детали.
Марка и расход пластика.
Число полостей и устройство пресс-формы.
Длительность цикла и объем партии.
Требования к поверхности и контролю.
Дополнительные операции после литья.
Цена одной детали зависит от тиража, поэтому ее корректно обсуждать вместе с затратами на оснастку. Изменение материала или конструкции после согласования влияет на расчет. Перед запуском мы уточняем эти параметры, чтобы предложение соответствовало актуальной задаче.
Сроки также зависят от готовности исходной модели. Если предстоит разработать конструкцию, испытать прототип и изготовить новую форму, подготовка займет больше этапов, чем выпуск по проверенной оснастке. На график влияют согласование образцов и возможные доработки. Мы оцениваем сроки после изучения данных по конкретному изделию, не подменяя расчет универсальным обещанием.
Для сравнения вариантов полезно рассматривать весь план выпуска, включая повторные партии. Более простая форма может снизить стартовые расходы, но не всегда даст выгодную стоимость при большом тираже. И наоборот, сложная многоместная оснастка может быть неоправданной для ограниченного заказа. Мы сопоставляем конструкцию формы и предполагаемый объем, чтобы предложить технически и экономически обоснованный вариант.
Что отправить нам для расчета заказа
Для предварительной оценки передайте нам 3D-модель или чертеж детали, если они готовы. Физический образец и эскиз тоже помогут начать обсуждение, но могут потребовать дополнительной разработки модели. Эти исходные данные помогают понять, потребуется ли разработка конструкции. Вместе с изображением или образцом подготовьте следующие сведения:
Тираж первой и последующих партий.
Назначение и условия эксплуатации изделия.
Выбранный материал или требования к нему.
Критичные размеры и допустимые отклонения.
Цвет, фактуру и лицевые поверхности.
Сопрягаемые детали и особенности сборки.
Если каких-то данных пока нет, укажите, что именно предстоит определить. Это позволит разделить обязательные требования и вопросы для проработки. Мы уточним недостающие параметры до расчета оснастки и серии.
Если техническое задание еще не оформлено, опишите задачу своими словами. Мы уточним недостающие параметры и определим последовательность работ: подготовка конструкции, проектирование или проверка пресс-формы, пробное литье и серийный выпуск. Чтобы заказать литье пластмасс под давлением, оставьте заявку на сайте НПП Асти. Затем мы уточним способ передачи исходных материалов и обсудим следующий этап.
Частые вопросы
+ Можно ли запустить литье на готовой пресс-форме?
Да, если оснастка подходит для нужной детали и совместима с производственным оборудованием. Для оценки нам потребуются чертежи формы, ее габариты, сведения о прежнем материале и образцы отливок, если они сохранились. Мы проверим состояние рабочих элементов, возможность установки, съема детали и получения заданных размеров. После этого станет понятно, нужен ли ремонт или пробный запуск.
+ Можно ли заказать небольшую партию?
Возможность небольшого тиража зависит от готовности оснастки и сложности изделия. Если пресс-форму предстоит изготовить с нуля, ее стоимость распределится на малое число деталей и заметно повысит цену каждой. Мы оценим весь план выпуска, включая возможные повторные заказы. Когда конструкция еще проверяется, обсудим прототипирование, чтобы не вкладываться в серийную форму до утверждения изделия.
+ Как получить нужный цвет и фактуру поверхности?
Цвет и фактуру лучше согласовать до изготовления пресс-формы. Результат зависит от марки пластика, красителя, состояния формообразующей поверхности и настроек литья. Передайте нам образец цвета или описание допустимого оттенка и отметьте лицевые стороны детали. Для требовательных изделий ориентиром служит утвержденная физическая отливка: изображение на экране не позволяет надежно оценить поверхность.
+ Почему пробная деталь может коробиться или иметь утяжины?
Причины могут сочетаться: неравномерные стенки, массивные участки, особенности подачи расплава, охлаждения и выбранной марки пластика. Утяжина на лицевой стороне иногда связана с ребром или бобышкой на обратной стороне. Мы оцениваем дефект вместе с геометрией и режимами пробного литья. Исправление только настройкой ТПА не всегда достаточно: порой требуется изменить деталь или оснастку.
+ Можно ли доработать пресс-форму после первых отливок?
Возможность доработки зависит от того, какую геометрию нужно изменить и как спроектирована форма. Одни правки выполняются обработкой формообразующих поверхностей, другие затрагивают подвижные элементы, охлаждение или требуют новой оснастки. Поэтому на этапе модели мы стараемся выявить спорные места и заранее согласовать критичные параметры. После испытания формы оцениваем каждую правку по влиянию на результат, стоимость и сроки.
+ Что нужно для повторного заказа партии?
Сообщите номер или описание утвержденной версии изделия, нужное количество и желаемый график поставки. Если с прошлого выпуска изменились материал, цвет, размеры или условия эксплуатации, отметьте это отдельно. Даже внешне небольшая замена может потребовать проверки формы и новых образцов. Для точного повторения партии мы сверим запрос с ранее согласованной моделью и требованиями к качеству.
Пункты выдачи заказов
Доставка возможна и в другие пункты выдачи
Адрес
Время работы
г. Набережные Челны, пр-т. Яшлек, дом 14
Пн-Пт 10:00-20:00, Сб-Вс 10:00-18:00
г. Набережные Челны, пр-т. Московский, дом 70
Пн-Пт 10:00-20:00, Сб-Вс 10:00-18:00
КОНТАКТЫ
Нужна консультация? Вы всегда можете связаться с нами любым удобным способом, или оставив заявку. Вы вам перезвоним!