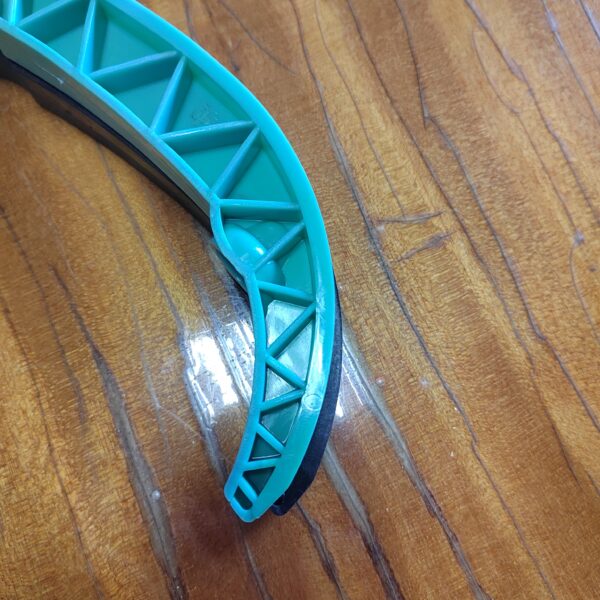
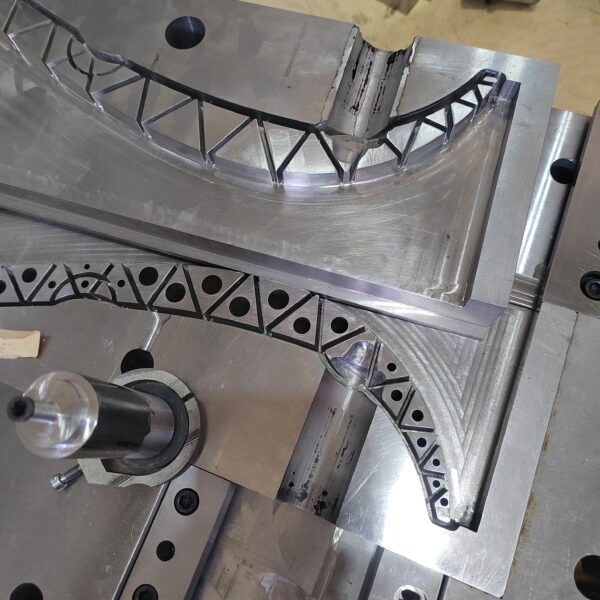
Пресс-форма определяет геометрию пластикового изделия, стабильность размеров, качество поверхности и повторяемость серийного литья. Ее нельзя корректно спроектировать отдельно от материала, конструкции детали и конкретного термопластавтомата. Поэтому изготовление оснастки начинается не с металлообработки, а с проверки исходных данных и технологичности изделия.
Для заказчика ключевой вопрос обычно состоит не в том, как выглядит пресс-форма, а в том, обеспечит ли она выпуск требуемого тиража без постоянной ручной доработки, брака и нестабильности производственного цикла. На это влияют количество гнезд, литниковая система, охлаждение, способ извлечения детали, вентиляция, выбранные стали и совместимость формы с ТПА. Ошибка в одном из этих решений способна сделать дорогостоящую оснастку неудобной для серийного производства.
Что нужно определить до проектирования пресс-формы
Исходная точка - само пластиковое изделие и условия его выпуска. Желательно иметь утвержденную 3D-модель, чертеж с критическими размерами и допусками, выбранный полимер, требования к поверхности, плановый тираж и данные термопластавтомата. Если модель еще не подготовлена к литью под давлением, ее сначала проверяют на технологичность.
Особое внимание уделяют толщине стенок, ребрам, бобышкам, поднутрениям, линии разъема, местам впрыска и извлечения. Резкие переходы толщины затрудняют равномерное заполнение полости и передачу давления, а также повышают риск появления утяжин и деформаций. Усадка зависит не только от марки материала, но и от толщины детали, температуры формы, давления выдержки, конструкции литниковой системы и режима переработки. Поэтому единого значения усадки для всех изделий из одного пластика нет. Эти зависимости следует учитывать до окончательной проработки формообразующих размеров.
Какие данные нужны для расчета
Чем точнее исходные требования, тем меньше технических допущений приходится закладывать в проект. Для первичной оценки достаточно базового набора данных. Если часть информации отсутствует, ее уточняют до утверждения конструкции формы.
- 3D-модель или чертеж детали;
- марка или тип полимера;
- плановый объем выпуска;
- требования к внешней поверхности;
- критические размеры и допуски;
- данные доступного ТПА;
- требования к автоматизации съема детали.
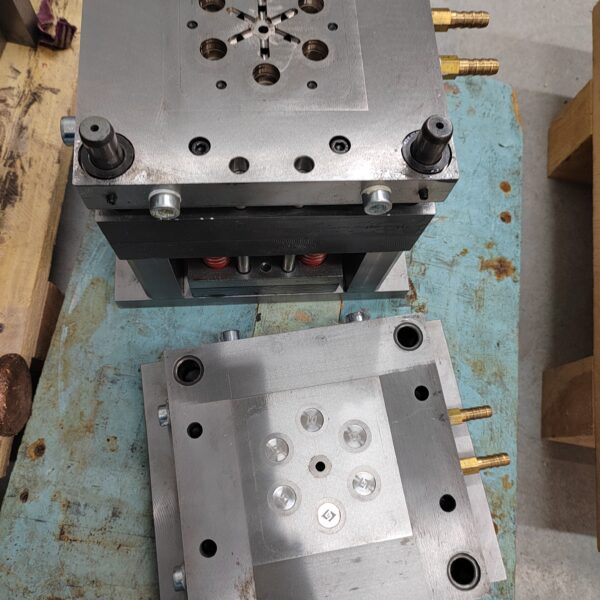
Параметры термопластавтомата важны не меньше геометрии изделия. Необходимо проверить габариты формы, расстояние между колоннами, допустимую высоту установки, размеры монтажных плит, объем впрыска, усилие запирания и ход системы выталкивания. Эти характеристики различаются у разных моделей ТПА, поэтому пресс-форма должна физически устанавливаться на выбранную машину и работать в пределах ее технических возможностей.
Как выбирают конструкцию литьевой оснастки
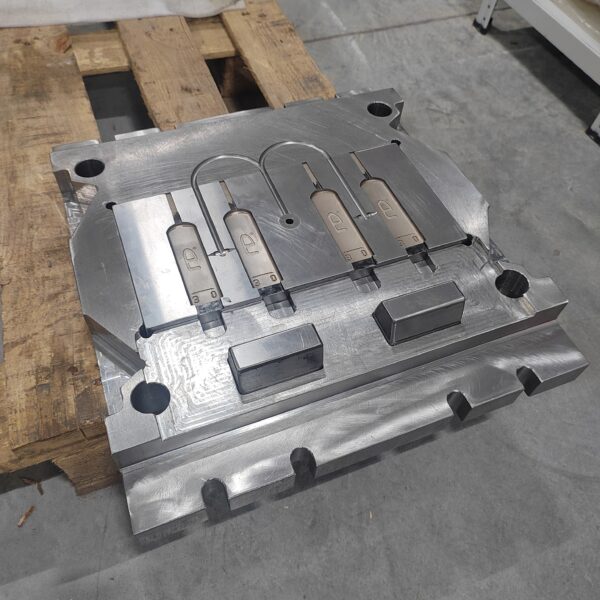
Конструкция зависит от геометрии детали, планового тиража и экономики серийного литья. Одногнездная форма проще и дешевле в изготовлении, но позволяет получать меньше изделий за один цикл. Многогнездная форма повышает производительность, однако требует более тщательной балансировки заполнения, охлаждения и выталкивания. Увеличивать количество гнезд без проверки возможностей ТПА нельзя: возрастают суммарный объем впрыска, площадь проекции отливок и требования к усилию запирания.
Холодноканальная и горячеканальная система
В холодноканальной форме расплав проходит по каналам, которые охлаждаются вместе с изделием. После цикла образуется литник, который необходимо отделить, а затем учитывать как отход или возвратный материал, если технология и требования к изделию допускают его повторное использование. Такая схема конструктивно проще и часто оправдана при умеренных тиражах или ограниченном бюджете на изготовление оснастки.
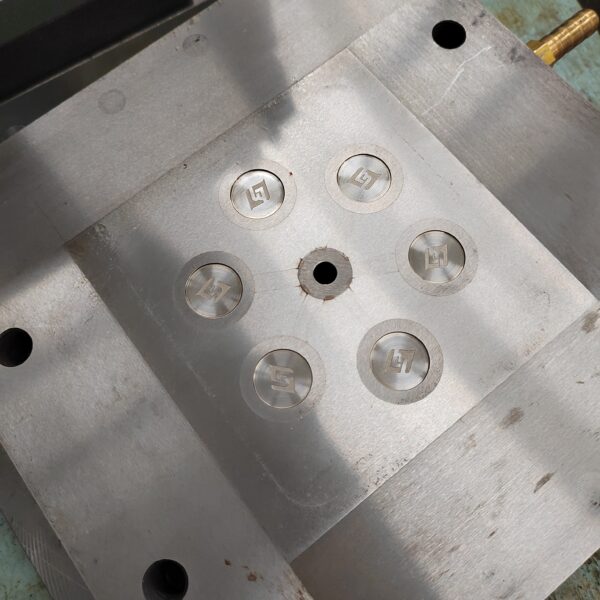
В горячеканальной системе расплав в распределительном коллекторе и соплах поддерживается в расплавленном состоянии. Это позволяет исключить или значительно уменьшить холодный литник и дает больше возможностей при организации многогнездного впрыска. При этом конструкция формы, система управления температурой и обслуживание становятся сложнее. Выбор между холодноканальной и горячеканальной системой должен учитывать геометрию детали, материал, объем производства и экономику проекта.
Охлаждение, вентиляция и извлечение детали
Система охлаждения влияет не только на продолжительность цикла. Неравномерный теплоотвод способен усиливать коробление и увеличивать разброс размеров, поэтому каналы охлаждения проектируют с учетом формы детали, толщины ее стенок и расположения формующих вставок. Конструкцию системы охлаждения необходимо прорабатывать еще на этапе проектирования пресс-формы.
Вентиляция нужна для выхода воздуха и газов из полости при заполнении расплавом. Особенно важны зоны, которые заполняются последними. Недостаточный отвод воздуха способен приводить к неполному заполнению, следам перегрева и нестабильности процесса, а чрезмерная глубина вентиляционных каналов - к образованию облоя. Размеры и расположение вентиляционных элементов зависят от материала, геометрии детали и режима литья, поэтому использовать одно универсальное решение для всех пресс-форм некорректно.
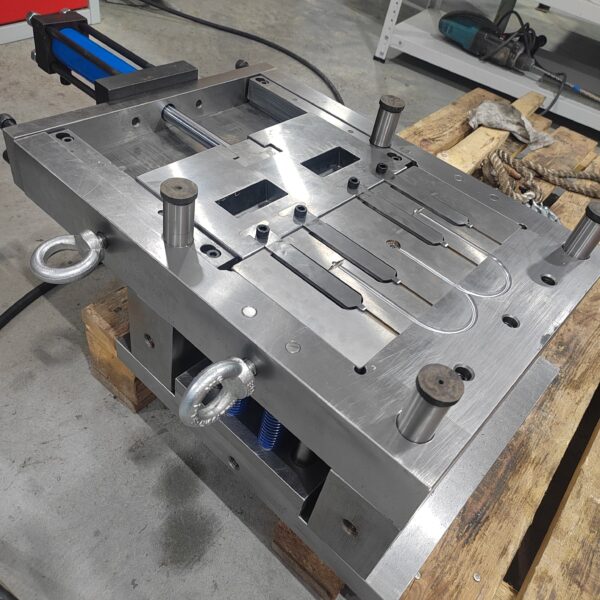
Способ извлечения выбирают по геометрии изделия. Для простой детали может быть достаточно системы толкателей. Поднутрения часто требуют ползунов, наклонных элементов, разъемных вставок или других механизмов. Чем сложнее кинематика формы, тем выше требования к точности изготовления, сборке, настройке и последующему обслуживанию.
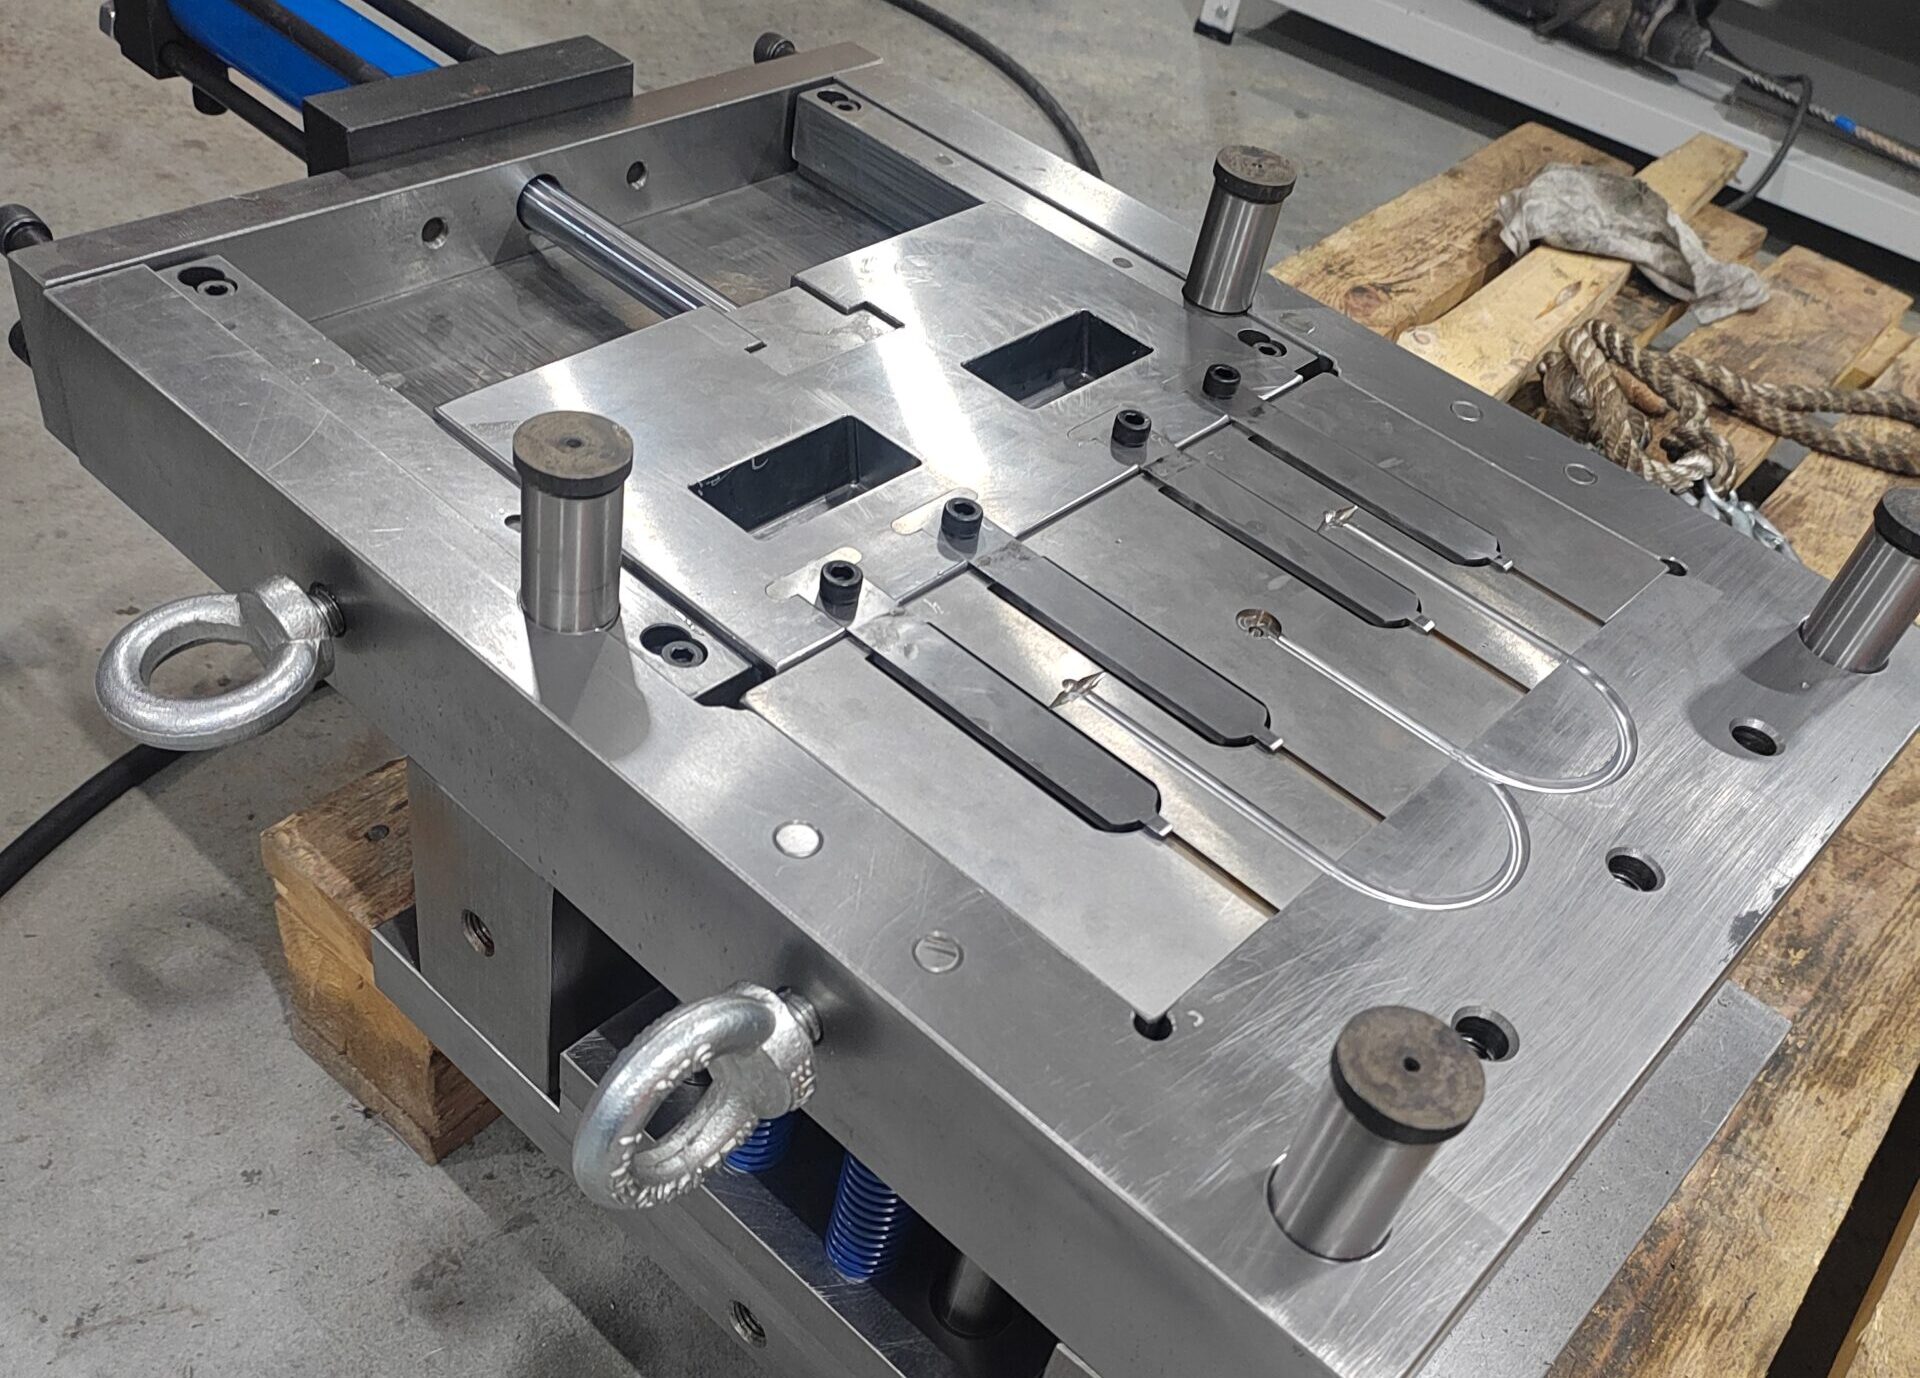
Этапы изготовления пресс-формы
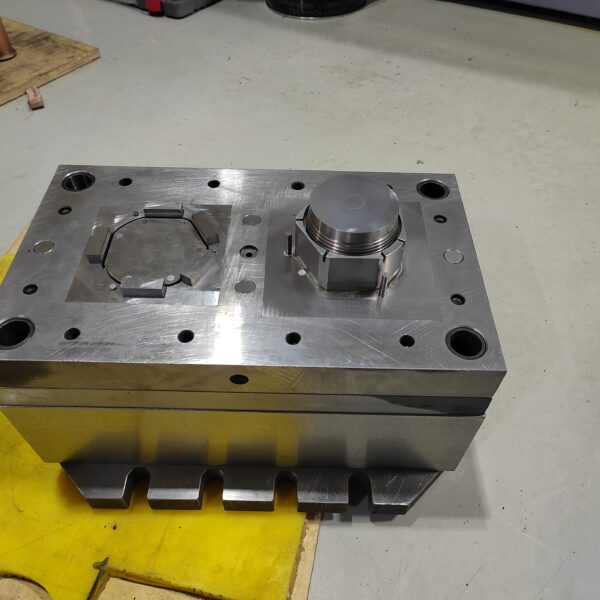
Производство пресс-формы логично разделять на инженерную и производственную части. Сначала фиксируют требования к изделию, материалу, ресурсу оснастки и оборудованию, затем согласуют конструкцию формы. Только после этого переходят к изготовлению металлических деталей. Типовой рабочий процесс включает следующие этапы:
- анализ модели и технического задания;
- проверку технологичности изделия;
- проектирование конструкции пресс-формы;
- изготовление формующих деталей;
- сборку и контроль сопряжений;
- пробное литье на ТПА;
- корректировку и повторные испытания;
- приемку по согласованным критериям.
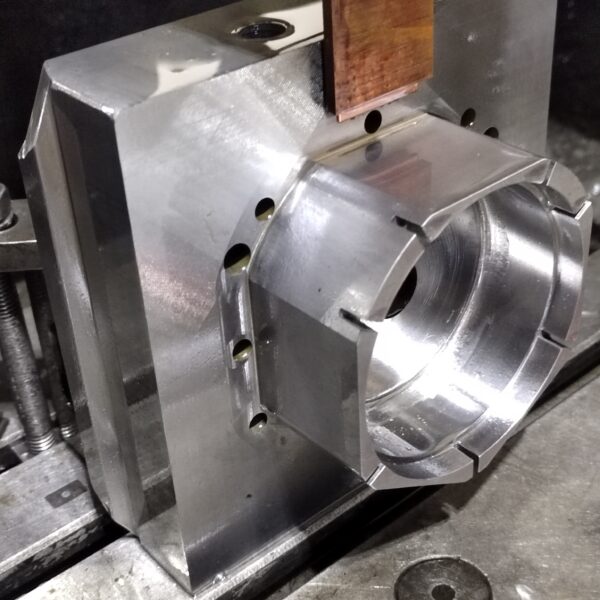
Формообразующие вставки, плиты и механические элементы изготавливают с применением нескольких методов обработки. Используются фрезерование и сверление на станках с ЧПУ, шлифование, электроэрозионная обработка сложных пазов и глубоких участков, термообработка выбранных сталей, доводка и полирование рабочих поверхностей. Конкретная последовательность операций зависит от конструкции формы и требований к готовой детали.
Даже корректная 3D-модель пресс-формы не заменяет испытания в реальном процессе литья. Во время пробного пролива проверяют заполнение гнезд, работу литниковой системы, выталкивание, качество поверхности, фактическую усадку и стабильность размеров. При необходимости корректируют места впрыска, вентиляцию, режимы литья, формующие элементы или систему охлаждения. Серийное производство следует запускать после того, как оснастка обеспечивает повторяемый результат в согласованном технологическом режиме.
От чего зависят стоимость и срок производства
Стоимость пресс-формы складывается не только из массы металла и времени обработки на станках. Существенно влияют сложность детали, количество гнезд, число разъемов и подвижных механизмов, тип литниковой системы, требования к ресурсу, точности и качеству поверхности. Горячеканальная система, сложные поднутрения, сменные вставки, резьбовые механизмы и автоматизация увеличивают объем проектирования и количество компонентов.
Срок изготовления также нельзя определять только по габаритам формы. Простая крупная оснастка иногда изготавливается быстрее небольшой формы со сложной механикой, тонкими вставками и большим количеством точных элементов. На календарный график влияют согласование конструкции, поставка стандартных компонентов, металлообработка, термообработка, сборка, испытания и объем корректировок после первых отливок. Поэтому обоснованное коммерческое предложение привязывает срок к утвержденному техническому заданию, а не к одному изображению изделия.
Для расчета проекта достаточно передать 3D-модель или чертеж детали, указать материал, плановый тираж, требования к поверхности и параметры доступного ТПА. После анализа исходных данных можно определить конструкцию формы, объем инженерных работ, состав испытаний и подготовить предложение по изготовлению оснастки для серийного литья.
+
Можно ли рассчитать стоимость пресс-формы только по фотографии изделия?
По фотографии можно сделать только предварительную оценку сложности. Для обоснованного расчета нужны размеры, 3D-модель или чертеж, материал изделия, плановый тираж и требования к поверхности. Важны также поднутрения, резьбы, допуски и количество гнезд. Без этих данных стоимость легко ошибочно занизить или завысить, поскольку внешне похожие детали могут требовать принципиально разной конструкции формы.
+
Что делать, если материал для детали еще не выбран?
Материал желательно определить до окончательного проектирования пресс-формы. Разные полимеры отличаются усадкой, текучестью, температурой переработки, требованиями к вентиляции и допустимой геометрией изделия. Если точная марка еще не выбрана, сначала фиксируют эксплуатационные требования: нагрузку, температуру, внешний вид, контакт с химическими средами и другие условия. После выбора материала уточняют конструкцию формы.
+
Можно ли изменить изделие после начала изготовления пресс-формы?
Это зависит от стадии проекта и характера изменения. Небольшую корректировку отдельных размеров иногда удается выполнить доработкой формующей вставки. Изменение линии разъема, толщины стенок, расположения отверстий или поднутрений способно потребовать изготовления новых элементов формы. Поэтому геометрию изделия выгоднее зафиксировать до запуска металлообработки, когда изменения еще не приводят к значительным дополнительным затратам.
+
Нужно ли заранее знать, на каком ТПА будет работать форма?
Желательно определить оборудование до утверждения проекта. У термопластавтоматов различаются расстояние между колоннами, размеры плит, высота устанавливаемой формы, усилие запирания, объем впрыска и параметры выталкивания. Если конкретный ТПА пока неизвестен, необходимо хотя бы задать диапазон оборудования, на котором планируется производство. Это снижает риск получить форму, которую нельзя установить или полноценно эксплуатировать на выбранной машине.
+
От чего зависит ресурс пресс-формы?
Ресурс нельзя определить только количеством циклов, заявленным без привязки к конструкции. На срок службы влияют материал формующих деталей, термообработка, рабочие нагрузки, абразивность полимера, сложность подвижных механизмов, качество изготовления и обслуживание. Для крупной серии требования к стали и ремонтопригодности обычно выше. Поэтому плановый тираж следует сообщить до проектирования, чтобы не переплачивать за избыточный ресурс и не получить слабую оснастку.
+
Как снизить стоимость пресс-формы без ущерба для результата?
Основной резерв экономии обычно находится в конструкции изделия и требованиях к проекту. Стоимость снижают устранение ненужных поднутрений, упрощение механики, обоснованный выбор количества гнезд, допусков и класса поверхности. Для умеренного тиража не всегда требуется решение, рассчитанное на крупносерийное производство. Экономить на критических формующих деталях, охлаждении или точности сопряжений без технического расчета рискованно: такая экономия переносит расходы на этап литья.
+
Можно ли проверить изделие до изготовления полноценной пресс-формы?
Да, но способ проверки зависит от задачи. Прототип, изготовленный печатью или механической обработкой, помогает оценить форму, сборку и эргономику, но не полностью воспроизводит свойства детали после литья под давлением. Если критичны фактическая усадка, следы впрыска, коробление или поведение выбранного полимера, окончательные выводы делают по пробным отливкам из пресс-формы. Прототипирование полезно прежде всего для снижения риска ошибок в геометрии.
+
Что происходит, если первые отливки не соответствуют требованиям?
Первые образцы нужны именно для проверки формы и технологического процесса. Сначала определяют причину отклонения: настройки литья, охлаждение, вентиляция, усадка материала, положение впрыска или геометрия формующих элементов. Часть проблем устраняется подбором режима, другие требуют корректировки оснастки. Поэтому критерии приемки изделия важно согласовать заранее, чтобы отличать технологическую настройку от конструктивного дефекта формы.