Мы используем файлы cookie для улучшения работы сайта и анализа его использования.
Продолжая использовать сайт, вы соглашаетесь с
Политикой конфиденциальности
и использованием cookie.
Изготовление пресс-форм для литья пластмасс в Миассе
НПП Асти изготавливает пресс-формы для литья пластмасс под давлением: прорабатываем модель изделия, проектируем и производим оснастку, собираем ее и получаем пробные отливки. Учитываем материал детали, тираж, требования к размерам и оборудованию для литья. Если у вас есть только образец или эскиз, начнем с уточнения конструкции. Отправьте исходные данные, и мы определим состав работ, важные проверки и порядок запуска вашей пресс-формы.
Оборудование
Современные фрезерные центры, несколько шлифовальных и сверлильных станков, эрозия проволочная и эрозия электродом - далеко не полный перечень нашего оборудования.
Сроки
Все производство находится на территории одного предприятия и в России, что позволяет нам изготавливать пресс-формы в сжатые сроки со стабильным качеством.
Техническое сопровождение
Наши менеджеры и технические специалисты досконально изучат вашу задачу и сопроводят вас на всех этапах производства: от ТЗ и прототипа до тестовых отливок.
Наши работы
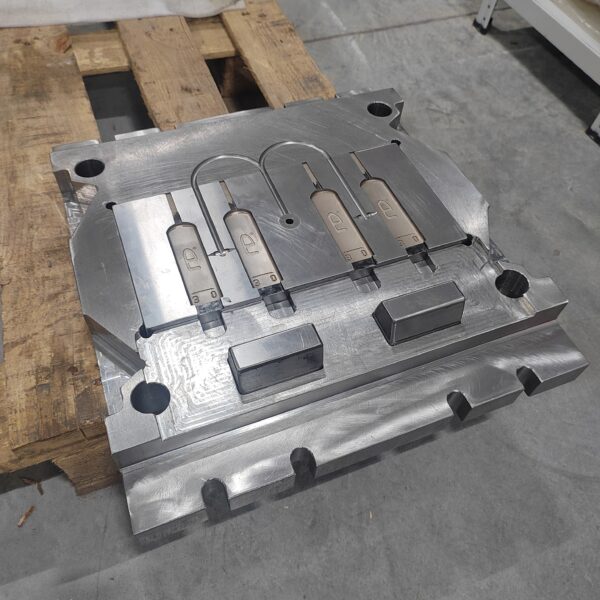
Корпус коробки распределительной
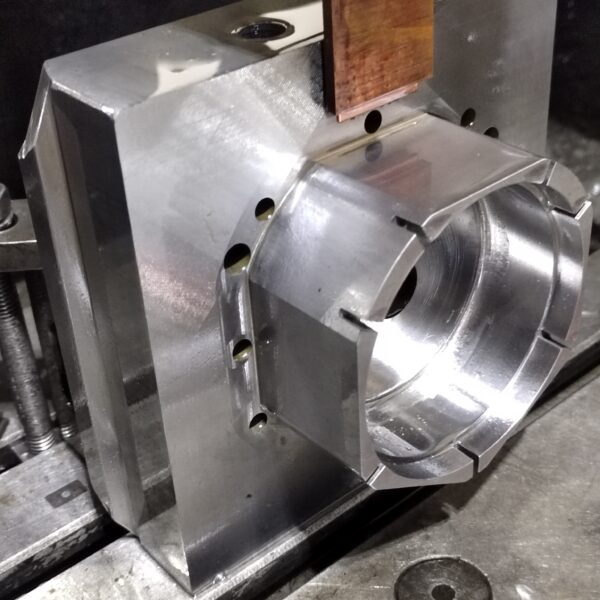
Изготовление пресс-формы для корпусов распределительных коробок, рассчитанную на 1 000 000 смыканий и более. Для этой задачи был выбран металл для формообразующих с твердостью 54-56 ед. и обоймы с твердостью 42-46 ед. Срок изготовления до первых тестовых отливок, с нашей обычной загруженностью производства и работой над параллельными задачами, ввиду объема задачи, составил менее 2.5 месяцев.
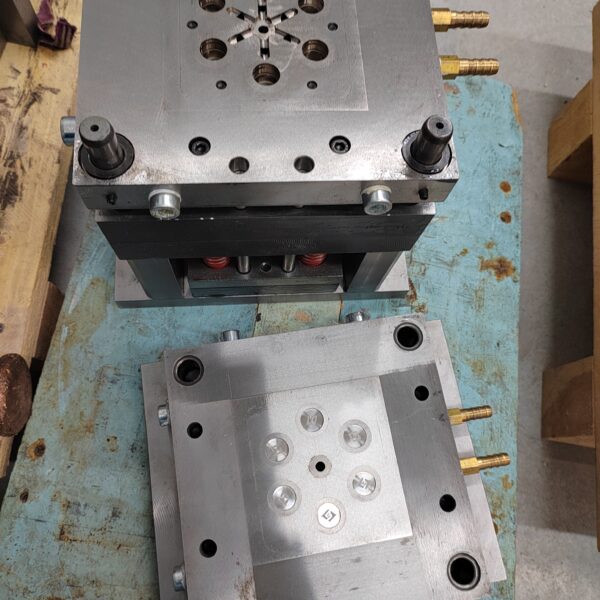
Заглушка датчика
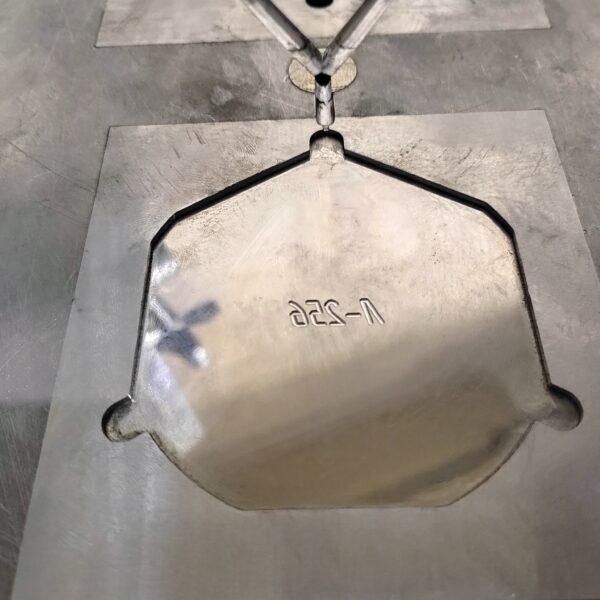
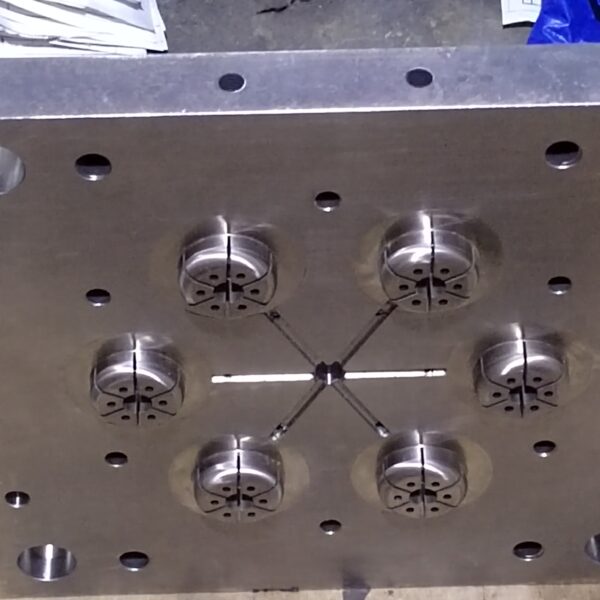
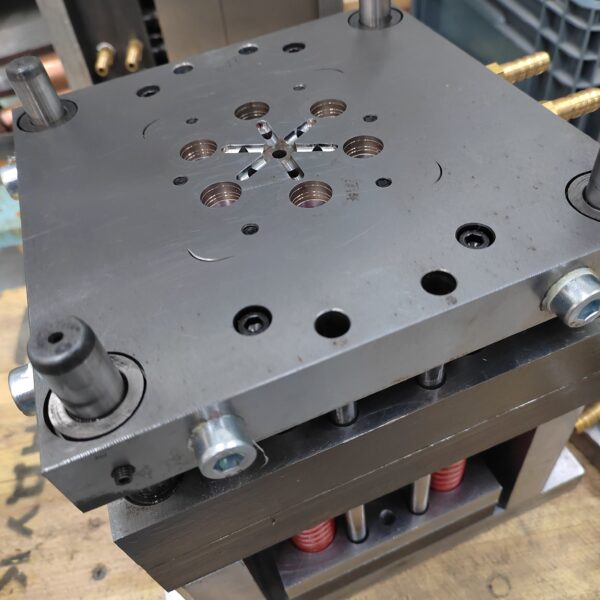
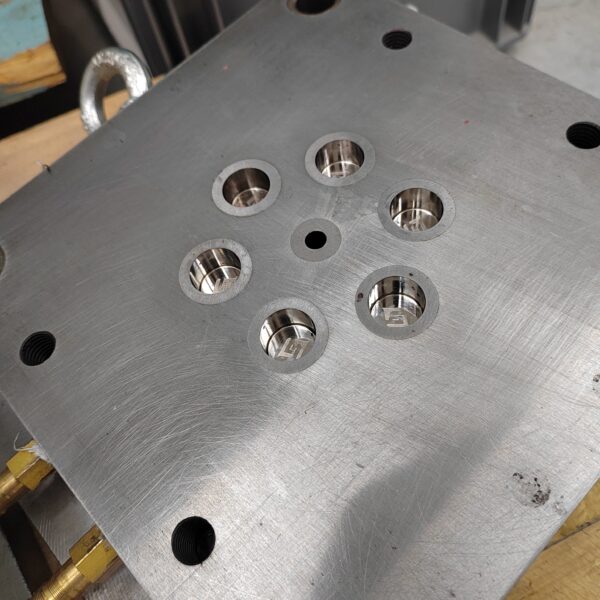
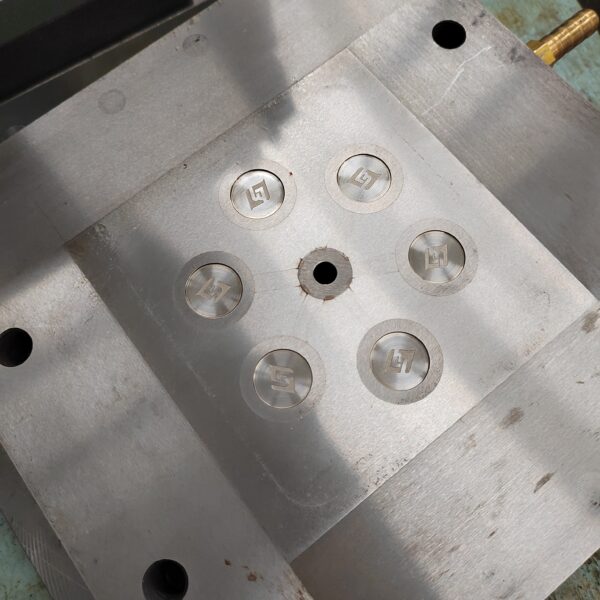
Пресс-форма для пластмассовых заглушек датчиков с фирменным логотипом заказчика. Детали тонкостенные (0.6-0.8 мм), поэтому сложность была в проливаемости изделия и съеме. Потребовалась установка обратного воздушного клапана для съема изделий. От начала обсуждения ТЗ до старта серийного производства ушло менее 3 месяцев с обычной загруженностью производства.
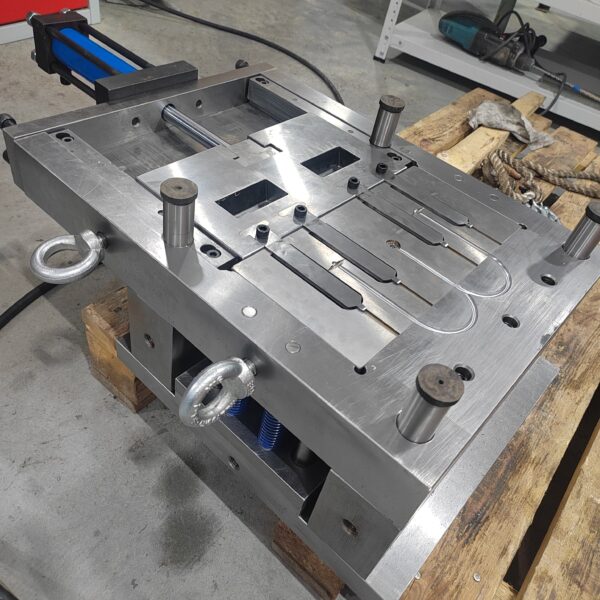
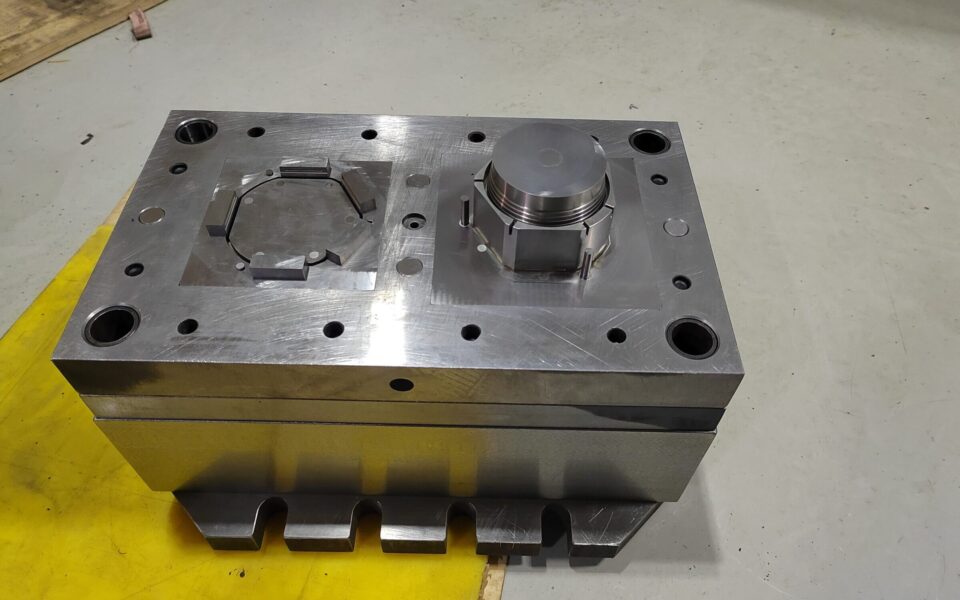
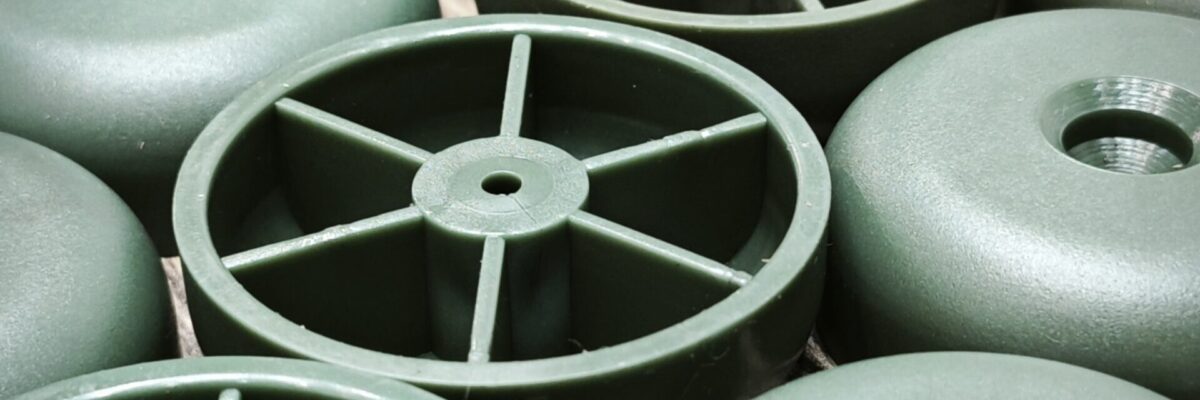
Рукоятка шарового крана
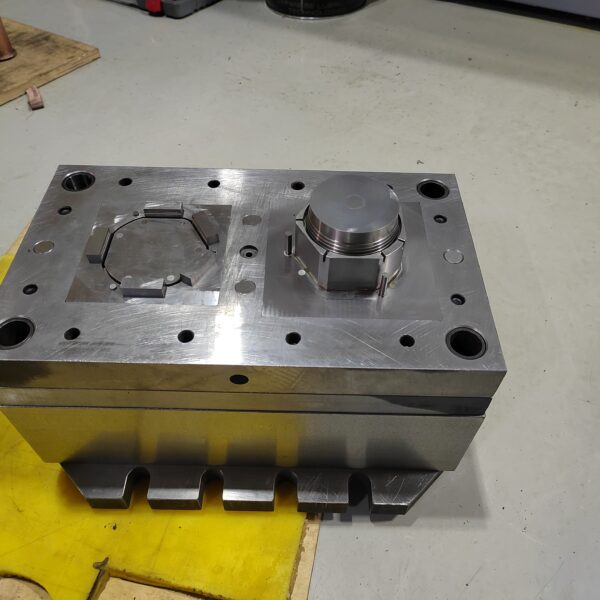
Стандартный кейс: по ТЗ заказчика была разработана 3д-модель изделия, спроектирована конструкция пресс-формы, изготовлены формообразующие и периферийные детали, также была проведена подгонка и проверка (тестовые отливки из пластмасс).
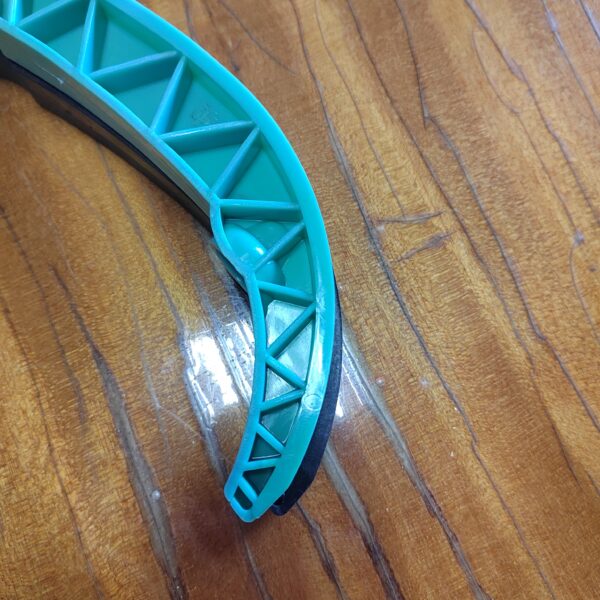
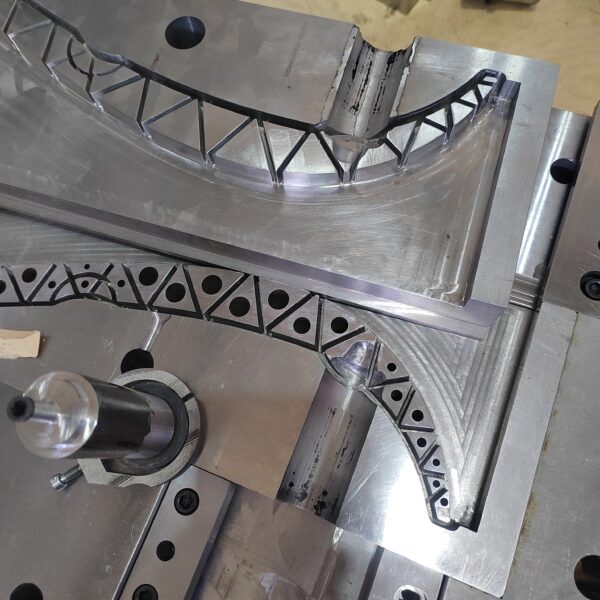
Натяжитель цепи автомобиля
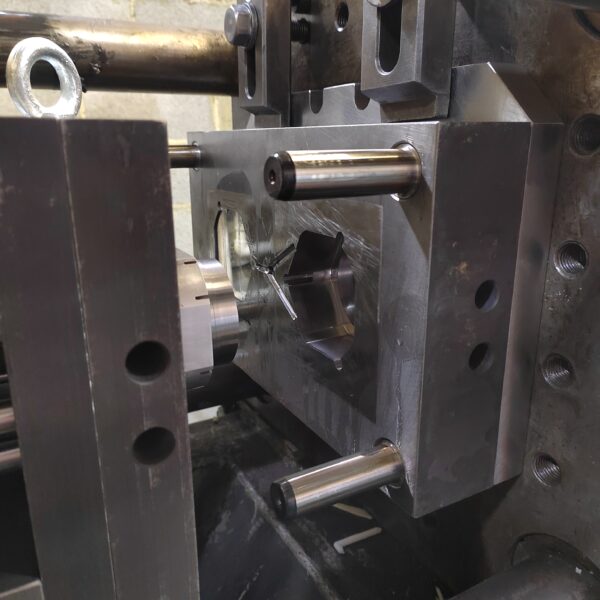
Пресс-форма для литья натяжителя цепи автомобиля, рассчитанная на 1 000 000 смыканий и более. Материал – металл с твердостью до 56 ед. Обоймы - твердость до 46 ед. От начала проектирования до последней доработки и тестовых отливок из пластика – около 4 месяцев, с обычной загруженностью производства.
НПП Асти изготавливает пресс-формы для литья пластмасс под давлением: от проработки изделия и конструкции оснастки до сборки и пробных отливок. Если у вас есть только образец или идея детали, начнем с уточнения геометрии, материала и условий работы. Если модель готова, проверим ее пригодность к литью. Пресс-форма определяет не только внешний вид пластиковой детали, но и стабильность размеров, удобство извлечения и устойчивость серийного процесса. Поэтому ее конструкцию нужно выбирать вместе с будущим изделием и планируемым объемом выпуска.
С чего начинается изготовление пресс-формы
Отправная точка - не станочная обработка, а требования к детали. Мы выясняем назначение изделия, нагрузку, условия контакта со средой, допустимые отклонения размеров, вид лицевых поверхностей и предполагаемый тираж. Значение имеют и сопрягаемые детали: корпус может выглядеть правильно отдельно, но не собираться из-за неверного положения защелок или отверстий. Когда исходная модель отсутствует, ее подготавливают по чертежу, эскизу либо образцу с обязательной проверкой критических размеров.
Перед проектированием оснастки оцениваем толщины стенок, переходы между ними, поднутрения, ребра, места впуска расплава и возможную линию разъема. Эти особенности влияют на заполнение полости, охлаждение, следы на поверхности и извлечение детали. Если конструкцию нужно изменить для литья, согласовываем изменения до изготовления металла. Исправление модели на этом этапе обычно проще, чем переделка готовых формообразующих элементов после первых отливок.
Материал изделия и условия эксплуатации
Тип пластмассы влияет на усадку, режим переработки и требования к пресс-форме. Для корпуса электроники, нагруженной механической детали и декоративной крышки приоритеты различаются. Нам нужно знать рабочую температуру, контакт с маслами или влагой, ударные нагрузки, требования к жесткости и внешнему виду. При выборе материала мы учитываем эти условия вместе с геометрией. Одного названия полимера недостаточно: модификации и наполнители способны менять поведение расплава и готовой детали.
Если материал еще не выбран, мы сопоставляем требования к изделию с возможными вариантами и обсуждаем, что необходимо проверить на пробных деталях. Для оснастки особенно важно заранее понимать ожидаемую усадку и требования к поверхности: после обработки формообразующих элементов изменить эти параметры сложнее. Окончательное решение принимаем вместе с конструкцией детали, а не по одному свойству пластика.
Как мы выбираем конструкцию оснастки
Проект пресс-формы включает формообразующие поверхности, литниковую систему, охлаждение, выталкивание и механизмы, необходимые для конкретной геометрии. Их параметры связываются с термопластавтоматом и изделием. Если деталь имеет внутренние зацепы или боковые отверстия, может потребоваться боковое раскрытие или изменение самой детали. Мы рассматриваем такие решения до запуска изготовления, чтобы заказчик понимал влияние конструкции на стоимость, обслуживание и будущий цикл литья.
При обсуждении вариантов учитываем, где допустимы следы литника и выталкивателей, какие поверхности видны после сборки и как деталь будет извлекаться без повреждений. Эти вопросы связаны между собой: удобный разъем формы может оказаться неподходящим для внешнего вида изделия. Мы согласовываем компромиссы на модели до обработки металла.
Гнездность и экономика партии
Количество гнезд показывает, сколько деталей форма способна выдавать за один цикл. Увеличение гнездности может повысить выпуск, но усложняет балансировку заполнения, охлаждение и саму оснастку. Поэтому решение нельзя принимать только по размеру планируемой партии. Важно сопоставить потребность в изделиях, габариты формы, параметры ТПА и допустимую стоимость первоначальных вложений. Для короткой серии сложная многогнездная конструкция может оказаться невыгодной; для постоянного выпуска одногнездная форма способна ограничивать производительность.
Мы обсуждаем не только число изделий в одном цикле, но и стабильность размеров между гнездами. Если деталь должна точно собираться с другими компонентами, разброс параметров отливок важен не меньше производительности. При выборе гнездности определяем, какие размеры проверять на пробной партии и как оценивать повторяемость.
Сталь, алюминий и ресурс формы
Материал формообразующих элементов выбирают под требования к ресурсу, точности, поверхности и условиям литья. Мы изготавливаем стальные формы и можем рассмотреть алюминиевую оснастку для конкретной задачи. При этом нельзя считать, что любая алюминиевая форма даст одинаково короткий цикл или что любая стальная прослужит заранее названное число смыканий. Результат зависит от марки материала, обработки, геометрии детали, используемого полимера и обслуживания. Эти параметры мы обсуждаем применительно к конкретному заказу.
Если требуется длительный выпуск, заранее обсуждаем обслуживание оснастки и возможность замены изнашиваемых элементов. Для опытного или ограниченного тиража приоритеты могут быть другими. Мы не назначаем ресурс по одному названию материала: сначала сопоставляем план выпуска, конструкцию формы и условия ее эксплуатации.
Как проходит производство пресс-формы
После согласования модели и технических требований разрабатываем конструкцию оснастки и определяем последовательность изготовления ее элементов. Производство может включать фрезерование, шлифование, сверление и электроэрозионную обработку, если она нужна для конкретной геометрии. Затем детали формы собирают, подгоняют и проверяют работу механизмов. Пробные отливки показывают, как конструкция ведет себя на реальном материале, а не только в цифровой модели. По результатам испытания уточняют режимы и, если требуется, корректируют форму.
Уточняем изделие, материал и план выпуска.
Согласовываем модель и конструкцию оснастки.
Изготавливаем и собираем элементы формы.
Получаем пробные отливки и проверяем результат.
Пробная отливка важна для проверки размеров, внешнего вида, заполнения тонких участков и извлечения. Часть отклонений устраняется настройкой процесса, другая требует корректировки формообразующих поверхностей или литниковой системы. Мы оцениваем причину дефекта, прежде чем предлагать доработку металла. Такой порядок помогает сохранить геометрию там, где вопрос решается технологическим режимом, и не тратить время на повторные переделки без диагностики.
Что проверить до приемки формы
Критерии приемки лучше установить до производства. Нужны размеры с допусками, требования к лицевой поверхности, материал пробных деталей и условия проверки сборки. Если важна работа защелки, испытание одной геометрии штангенциркулем не подтвердит ее функцию. Если деталь должна входить в корпус без зазора, пригодятся ответные компоненты.
Условия пробного литья стоит зафиксировать: без материала и параметров процесса результаты двух испытаний трудно сопоставить. При передаче оснастки заказчику отдельно согласовываем данные для ее установки и обслуживания. Мы связываем проверку оснастки с задачей заказчика: форма должна давать детали, отвечающие согласованным требованиям.
Что влияет на стоимость и сроки
Расчет зависит от габаритов изделия, сложности разъема, числа подвижных элементов, гнездности, выбранных материалов и требуемого ресурса. Влияет также готовность исходных данных. По образцу без документации сначала придется восстановить и согласовать модель; утвержденный чертеж сокращает этот этап, но все равно требует анализа технологичности. Срок изготовления включает не только обработку деталей, но и проектирование, закупку необходимых компонентов, сборку и тестовые отливки. Поэтому точную оценку даем после изучения конкретной задачи.
Самая дорогая ошибка - заказать оснастку до проверки конструкции будущего изделия. После изготовления формы любое изменение защелки, ребра или линии разъема может потребовать вмешательства в металл. Для новой детали полезно сначала проверить сборку на прототипе. Такой образец не заменит испытание литой детали по свойствам материала, зато выявит ошибки формы и расположения сопряжений. Мы обсуждаем эту возможность, если она уменьшает риск затрат на позднюю переделку.
Какие вводные нужны для обсуждения проекта
Расскажите, какую деталь планируете выпускать, для чего она нужна и какой объем предполагается. Если уже есть модель, чертеж или образец, сообщите об этом. Остальные технические данные для оценки мы уточним после знакомства с задачей.
Мы определим вопросы, которые нужно решить до проектирования формы, и согласуем, как проверить результат пробного литья. Если оснастка предназначена для вашего оборудования, отдельно обсудим его параметры.
Частые вопросы
+Можно ли заказать пресс-форму без готовой 3D-модели?
Да, исходной основой может быть чертеж, эскиз или физический образец. Сначала мы уточним назначение детали, измерим критические зоны и подготовим модель для согласования. Если образец изношен, его размеры нельзя автоматически считать номинальными: потребуются данные о сопрягаемых элементах или проверка посадки. Только после утверждения конструкции изделия имеет смысл проектировать саму форму.
+Нужна ли пробная отливка перед серийным выпуском?
Пробная отливка показывает реальное заполнение формы, качество поверхности, работу выталкивания и размеры детали после охлаждения. По ней также проверяют сборку с ответными компонентами. Цифровая модель и расчеты помогают подготовить оснастку, но не заменяют физический образец. Мы заранее согласовываем материал и критерии проверки, чтобы результат испытания был полезен для решения о запуске серии.
+Что делать, если деталь имеет боковые отверстия или защелки?
Такая геометрия может создавать поднутрения, мешающие извлечению детали из формы. В зависимости от конструкции применяют подвижные элементы оснастки или меняют отдельные участки изделия. Решение влияет на стоимость формы, надежность механизмов и длительность цикла. Мы разбираем эти варианты на модели до изготовления, а изменение функциональных поверхностей согласовываем с вами отдельно.
+Можно ли сделать одну форму для нескольких вариантов детали?
Иногда варианты можно выпускать на общей базе со сменными вставками, если основные габариты, разъем формы и схема выталкивания совместимы. Но отличия в отверстиях, защелках или материале способны потребовать отдельной оснастки. Покажите все версии изделия до проектирования: мы сравним конструкции и согласуем, где сменный элемент оправдан по стоимости и обслуживанию.
+Можно ли сменить пластик после изготовления пресс-формы?
Иногда это возможно, но замена материала не сводится к новой настройке температуры. У полимеров отличаются усадка, текучесть, режим охлаждения и требования к сушке. Из-за этого размеры и внешний вид детали способны измениться, а заполнение тонких участков ухудшиться. Сообщите о планируемых альтернативных материалах до проектирования: мы оценим совместимость конструкции и согласуем, какие пробы потребуются.
+Можно ли доработать форму после пробного литья?
Да, пробные отливки как раз помогают выявить вопросы, которые проявляются в реальном процессе. Сначала мы определяем причину: режим литья, материал, вентиляция, охлаждение или геометрия формообразующих элементов. Затем согласовываем способ исправления и влияние на размеры детали. Не каждое отклонение требует обработки металла, поэтому начинать доработку без диагностики рискованно.
+Что передать для расчета заказа по образцу?
Подготовьте образец и, если возможно, ответные детали для проверки сборки. Сообщите планируемый тираж, условия работы изделия, требования к внешнему виду и материалу. Отметьте поверхности, которые нельзя менять, а также известные проблемы существующей детали. Если образец не должен повреждаться при исследовании, предупредите об этом заранее. Мы определим объем измерений и затем согласуем состав проектных работ.
Пункты выдачи заказов
Доставка возможна и в другие пункты выдачи
Адрес
Время работы
г. Миасс, ул. Романенко, дом 93
Пн-Пт 10:00-20:00, Сб-Вс 10:00-18:00
г. Миасс, Проспект Октября, дом 38
Пн-Пт 10:00-20:00, Сб-Вс 10:00-18:00
КОНТАКТЫ
Нужна консультация? Вы всегда можете связаться с нами любым удобным способом, или оставив заявку. Вы вам перезвоним!